Overgang fra forbrukerelektronikk med lavt drenering til høyeffektapplikasjoner avslører de strenge termiske og elektriske begrensningene til standard batteritilkoblinger. Enheter som elektriske kjøretøy, kraftige elektroverktøy og massive nettlagringssystemer krever utrolig robuste sammenkoblinger. Sylindriske formater med høy kapasitet gir ut enorm strøm. Valget av flikmateriale dikterer direkte intern motstand over hele modulen. Dessuten påvirker det varmestyringen din i stor grad. Det bestemmer også ditt daglige produksjonsutbytte og garanterer langsiktig pakkesikkerhet under mekanisk påkjenning. Ingeniører møter stadig vanskelige avveininger mellom elektrisk ytelse og fabrikkproduksjonsevner. Denne veiledningen bryter dypt ned de tekniske realitetene og produksjonsavveiningene som er nødvendige for nøyaktig Materialvalg for batteriflik . Vi skiller bevisst teoretisk laboratorieytelse fra faktisk levedyktighet på fabrikkgulvet. Du vil lære hvordan du perfekt balanserer strenge elektriske mål mot de praktiske grensene for din eksisterende sveiseinfrastruktur.
Viktige takeaways
- Effektivt materialvalg for batterifliker krever balansering av elektriske konduktivitetsmål med eksisterende sveiseinfrastruktur.
- Ren nikkel forblir grunnlinjen for pålitelig punktsveising med lav defektmotstand, men introduserer alvorlige termiske flaskehalser i applikasjoner med høy ampere.
- Nikkelbelagte kobberstrimler gir et enormt sprang i konduktivitet, men introduserer komplekse verktøykrav (lasersveising) og potensiell risiko for kantkorrosjon.
- Kobber-nikkel bimetalliske tapper representerer den førsteklasses høyeffektsløsningen, og tilbyr ledningsevnen til kobber kombinert med motstandssveisekompatibiliteten til nikkel, som optimerer både ytelse og produksjonsskalerbarhet.
Ingeniørproblemet: Konduktivitet vs. sveisbarhet
Elektrisk strøm som flyter gjennom en leder genererer uunngåelig varme. Vi beregner denne grunnleggende fysikkutfordringen ved å bruke I⊃2;R-formelen. Bokstaven I representerer elektrisk strøm. R representerer den elektriske motstanden til materialet. Høyeffektapplikasjoner trekker massive strømmer under akselerasjon eller tunge belastninger. Små tappemotstander formerer seg raskt til massive termiske flaskehalser rett ved celleforbindelsen. Denne genererte varme overføres direkte tilbake til battericellene. Litiumionkjemi, spesielt NMC-celler med høyt nikkel, brytes raskt ned ved høye temperaturer. Du mister den totale pakkens levetid og sykluslevetid. Vi må absolutt minimere tab-motstanden.
Vi står nå overfor det beryktede sveiseparadokset. Vi ønsker desperat svært ledende materialer. Kobber virker som det åpenbare, perfekte valget. Tradisjonell motstandspunktsveising er imidlertid sterkt avhengig av lokal varmeutvikling. Sveiseren skyver en massiv strømpuls mellom to kobberelektroder. Målmetallet motstår denne strømmen. Denne lokaliserte motstanden smelter metallene sammen til en permanent nugge. Kobber eliminerer praktisk talt denne nødvendige motstanden. Den sprer også all påført varme nesten umiddelbart. Du kan ikke punktsveise den pålitelig. Du lager enten svake, sprø ledd eller blåser massive hull direkte i den negative celleterminalen. Motsatt sveiser svært motstandsdyktige metaller uanstrengt. De fanger varmen perfekt. Likevel genererer de farlig overskuddsvarme under kontinuerlig batteridrift.
Å velge feil metall har alvorlige forretningsmessige konsekvenser. Du kan prioritere termisk effektivitet dårlig ved å tvinge kobber inn i inkompatible maskiner. Dette fører til svake sveiser, alvorlige vibrasjonsfeil og høye produksjonsfeil. Du kan prioritere enkel sveising i stedet ved å bruke tynn ren nikkel. Dette fører til tidlige feltfeil fra ekstrem termisk nedbrytning. Vi må navigere nøye i denne delikate balansen.
Evaluering av rent nikkel: industriens grunnlinje
Rent nikkel dominerer standard batteripakkemontering globalt. Den tilbyr eksepsjonell naturlig korrosjonsbestandighet. Den skaper den perfekte elektriske motstanden for standard kapasitive punktsveisere. AC pulspunktsveisere håndterer det også vakkert uten kompleks parameterinnstilling. Vi stoler sterkt på det for konsekvent produksjonspålitelighet. Du ser sjelden svak sveisepenetrasjon når innstillingene dine er slått inn. Det danner utrolig sterke nuggets mot standard sylindriske celleforingsrør av stål.
Imidlertid har rent nikkel strenge ytelsesgrenser. Dens elektriske ledningsevne maksimerer omtrent 22 % til 25 % IACS. IACS står for International Annealed Copper Standard. Den begrenser strømstrømmen sterkt sammenlignet med en ren kobberleder. Produsenter prøver ofte en enkel, intuitiv løsning. De øker nikkelstrimmeltykkelsen. De håper dette senker det totale motstandsfotavtrykket. Denne strategien mislykkes raskt på fabrikkgulvet. Tykk nikkel overgår raskt standard punktsveisers penetrasjonsevne. Standard fabrikkutstyr har en tykkelse på maksimalt 0,2 mm eller 0,3 mm. Å skyve utover denne grensen krever massive energipulser. Du risikerer å brenne deg direkte gjennom den tynne celleveggen. Dette frigjør svært brennbar elektrolytt og kompromitterer sikkerheten.
Rent nikkel passer perfekt til bestemte produktkategorier. Vi anbefaler det strengt for lav- til middels dreneringsapplikasjoner. El-sykler, standard energilagringssystemer for hjemmet og daglig forbrukerelektronikk passer perfekt til denne profilen. Enkelhet i produksjon er viktigst i disse spesifikke sektorene. Disse produktene presser sjelden ekstreme, vedvarende strømmer over lang tid. Du slipper enkelt behovet for ekstrem termisk effektivitet.
Evaluering av nikkelbelagte kobberstrimler
Vi trenger absolutt massive ledningsevnesprang for pakker med høy effekt. Nikkelbelagte kobberstrimler gir en svært effektiv løsning med høy ytelse. De leverer nesten kobber ledningsevne over hele samleskinnen. Du oppnår nær 100 % IACS-ytelse. Kjernen består av rent, sterkt ledende solid kobber. En svært tynn nikkelbelegg dekker den ytre overflaten. Dette avanserte oppsettet reduserer spenningsfallet drastisk under tung motorbelastning. Varmeutviklingen synker til en liten brøkdel av typiske nivåer av rent nikkel. Det koster også betydelig mindre på forhånd sammenlignet med spesialiserte bimetallalternativer.
Imidlertid introduserer produksjonsrealiteter bratte, dyre utfordringer. Du kan ikke sveise disse strimlene pålitelig med standard motstandssveisere. Den tykke kobberkjernen trekker bort sveisevarmen umiddelbart. Du må bruke avansert fiberlaser-sveiseinfrastruktur. Lasersveisere smelter metallene rent ovenfra og ned. De er ikke avhengige av elektrisk motstand i det hele tatt. Dette utstyret krever massive kapitalinvesteringer. Det krever også presis brennviddekontroll, strenge sikkerhetsinnkapslinger og tilpasset klemmeverktøy.
Miljøsårbarhet forblir en skjult, alvorlig risiko. Produsenter kjøper ofte store, brede belagte ruller. De kutter deretter disse rullene ned til tilpassede smale bredder. Denne mekaniske slisseprosessen klipper av den beskyttende nikkelbelegget. Den eksponerer rå kobberkanter langs hele lengden av stripen. Kobber oksiderer raskt når det utsettes for atmosfærisk fuktighet. Det inviterer også til rask galvanisk korrosjon over tid. Du risikerer langsiktig forbindelsesforringelse hvis du distribuerer disse i marine miljøer.
Disse spesifikke stripene passer best til svært kontrollerte produksjonsmiljøer. Du trenger massive, høyvolums produksjonslinjer for å rettferdiggjøre utstyret. Du må allerede eie etablerte lasersveiseegenskaper. Tett kontrollerte driftsmiljøer med lav luftfuktighet er absolutt obligatoriske. Du kan ikke enkelt plassere disse i svært etsende utendørs kabinetter.
Evaluering av kobber-nikkel bimetallfaner
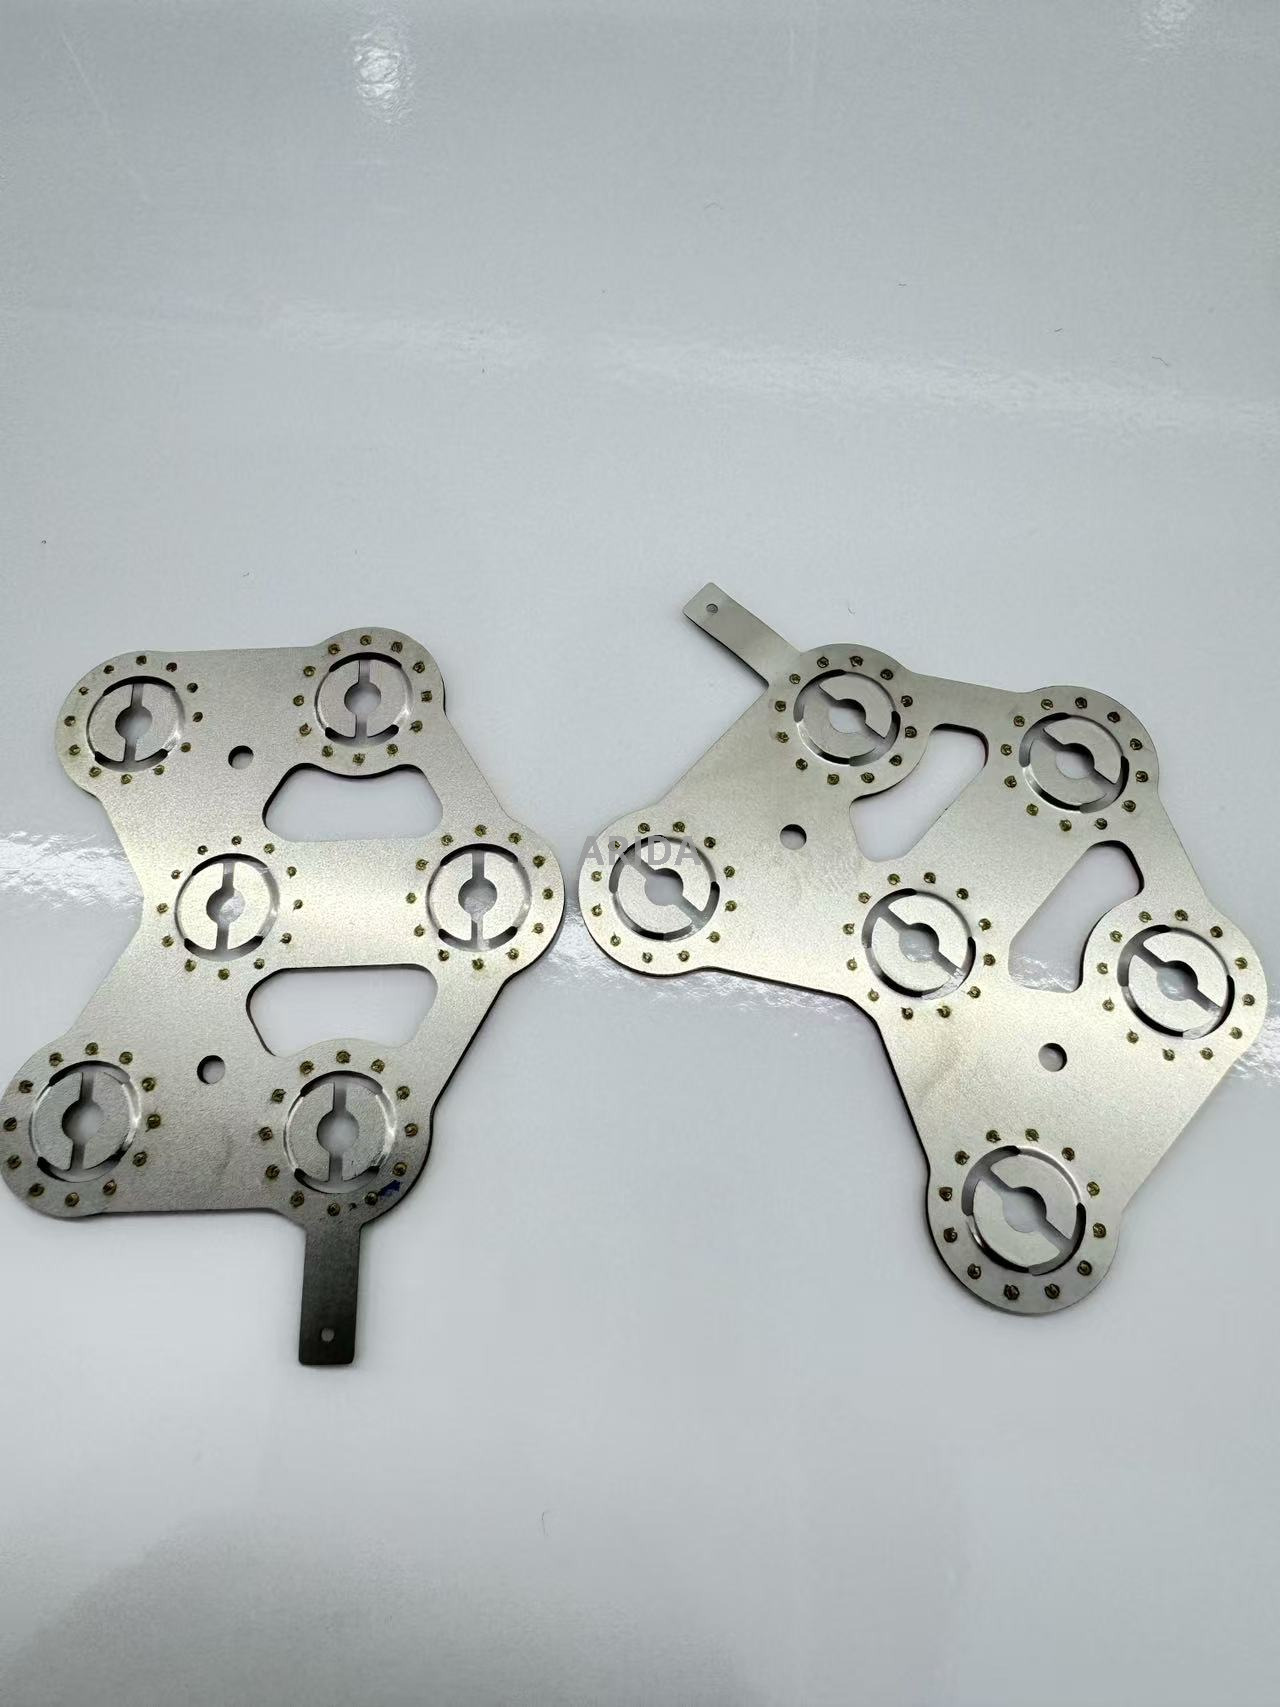
Avanserte romfarts- og bilapplikasjoner krever et perfekt kompromiss. Kobber-nikkel bimetalliske tapper representerer det absolutte premiumnivået av sammenkoblinger. Produsenter smelter fysisk et tykt kobberbaselag direkte til et målrettet nikkeltopplag. Denne intensive prosessen bruker ekstremt mekanisk trykk. Det skaper en sømløs molekylær binding mellom de to forskjellige metallene. Denne briljante innovasjonen løser sveiseparadokset helt. Den tykke kobberbunnen håndterer den massive elektriske strømmen uten problemer. Det tynne nikkel-topplaget sitter rett under sveiseelektrodene dine. Den fanger den elektriske varmen perfekt for pålitelige, dyppunktsveisinger.
Implementeringsresultatene forvandler bokstavelig talt fabrikkfunksjonene dine. Du oppnår tilkoblinger med høy ampere nesten umiddelbart. Du trenger ikke oppgradere til dyre lasersveisestasjoner. Dine eksisterende kapasitive motstandspunktsveisere fungerer perfekt uten modifikasjoner. Du senker driftstemperaturene drastisk over hele pakningsstrukturen. Utladninger med høy C-rate truer ikke lenger skjøre cellers levetid. Du eliminerer fullstendig kunstig termisk struping i batteristyringssystemet.
La oss nøye analysere forhåndskostnaden versus langsiktig avkastning på investeringen. Du betaler definitivt en høyere forhåndskomponentkostnad per fane. Bimetallproduksjon krever høyt spesialiserte kledningsmaskineri og streng kvalitetskontroll. Du oppveier imidlertid denne premien utrolig raskt. Du unngår kapitalutgifter på flere millioner dollar på komplekse lasersveiseverktøy. Du reduserer drastisk antallet pakkefeil ute i felten. Dine garantikrav faller betydelig over produktets levetid.
Disse premium-fanene passer til de mest krevende applikasjonene som mulig. Elektriske kjøretøymoduler krever dem for rask akselerasjon. Kraftig konstruksjonselektroverktøy er avhengig av dem for vedvarende dreiemoment. Luftfartsapplikasjoner krever deres absolutte pålitelighet. De gir maksimale sikkerhetsmarginer under tung syklisk belastning. De tilbyr også robust, bevist vibrasjonstoleranse under ekstrem fysisk stress.
| Materialtype |
konduktivitet (IACS) |
Sveisbarhet (motstandspunkt) |
Primær implementeringsrisiko |
| Ren nikkel |
22 % - 25 % |
Glimrende |
Alvorlig termisk flaskehals ved høye forsterkere |
| Forniklet kobber |
~95 % - 98 % |
Veldig dårlig |
Krever kostbar lasersveising; eksponert kantkorrosjon |
| Kobber-nikkel bimetallisk |
~85 % - 90 % |
Glimrende |
Høyere innledende komponentanskaffelseskostnad |
Beslutningsramme for materialvalg for batterifane
Å velge det helt riktige materialet krever en svært strukturert, objektiv tilnærming. Følg dette standardiserte beslutningsrammeverket for å unngå kostbare redesign.
Trinn 1: Definer gjeldende og størrelsesgrenser
Vi anbefaler å beregne det maksimale kontinuerlige og absolutte peak-amp-trekket først. Kartlegg disse nøyaktige tallene mot ønsket tverrsnittsareal. Du multipliserer materialtykkelse med stripebredde for å finne dette vitale området. Kryssreferer dette beregnede området mot standard metallurgiske ampasitetsdiagrammer. Bestem den nøyaktige nødvendige tykkelsen hvis du strengt tatt bruker rent nikkel. Hvis denne nødvendige nikkeltykkelsen overstiger terskelen på 0,2 mm til 0,3 mm, stopp umiddelbart. Standard punktsveiser kan rett og slett ikke trenge inn i den trygt. Du må gå over til svært ledende alternative materialer.
Trinn 2: Revidere produksjonsinfrastruktur
Ditt eksisterende fabrikkmaskineri dikterer de realistiske alternativene i stor grad.
- Standard motstand eller kapasitive punktsveisere begrenser strengt materialvalgene dine. Du må velge rent nikkel for lav effekt eller bimetallalternativer for høy effekt.
- Avanserte fiberlasersveisere åpner for helt nye ingeniørveier. Du kan trygt velge økonomisk nikkelbelagt kobber eller premium bimetall.
Trinn 3: Vurder miljøeksponering
Evaluer den strenge IP-klassifiseringen (Ingress Protection) til den endelige batteripakken. Miljøer med høy luftfuktighet forårsaker rask kobberoksidasjon. Korrosive marine applikasjoner ødelegger aktivt eksponerte kobberelementer. Disse tøffe miljøene dikterer rent nikkel direkte. Alternativt kan du trygt bruke helkledde bimetalllister. Du må unngå standard spaltebelagt kobber helt. De eksponerte nakne kobberkantene vil definitivt svikte for tidlig.
Anskaffelsesrisiko og unngåelse av kvalitetskontroll
Globale forsyningskjeder skjuler ofte utrolig farlige snarveier. Den beryktede fellen «forniklet stål» ødelegger tusenvis av batteripakker årlig. Billige, uetiske leverandører velger ofte forniklet stål som rent nikkel. Stål har helt forferdelig elektrisk ledningsevne. Den genererer massiv, ukontrollerbar varme under standardbelastning. Enda verre, den ultratynne nikkelbelegget riper lett av under normal pakkevibrasjon. Det underliggende billige stålet ruster raskt inne i den dyre sekken din. Dette skaper en alvorlig, umiddelbar sikkerhetsrisiko. Du må aggressivt beskytte produksjonslinjen din mot denne spesifikke trusselen.
Vi anbefaler på det sterkeste å standardisere dine innkommende kvalitetssikringsprotokoller. Stol aldri blindt på utenlandsk materiale. Utfør umiddelbare, praktiske verifiseringsmetoder ved hver levering.
- Saltvannskorrosjonstester: Senk tilfeldige prøvestrimler i sterkt saltvann. Vent i hele 24 timer. Rent nikkel forblir helt rent og skinnende. Belagt stål viser tydelige, dype rustflekker.
- Gnisttesting: Berør prøvestrimmelen kort på en høyhastighets benkesliper. Rent nikkel gir svært få, korte, mørkerøde gnister. Stål produserer lange, eksepsjonelt lyse, forgrenede gnister.
- Slipe- og sveisetester: Filer vekk den øvre overflaten aggressivt. Prøv å punktsveise den på standardinnstillingene dine. Hvis sveisen svikter eller fester seg dårlig, har du sannsynligvis utsatt, motstandsdyktig stål.
Toleransekontroll er like viktig som renheten i grunnmaterialet. Legg vekt på strenge leverandørtoleranser i dine innkjøpsordrer. Krev utrolig stramme kontroller på den totale tykkelsen på belegget. Kontroller den mekaniske skjærstyrken til hver bimetallsveis. Inkonsekvente, bølgete kledningstykkelser ødelegger punktsveiseparameterne dine fullstendig. En batch kan sveise perfekt. Den neste batchen kan blåse katastrofale hull direkte i de dyre cellene dine. Du må sikre at produksjonen går helt konsistent gjennom streng, uforsonlig innkommende inspeksjon.
Konklusjon
Valg av kategorimateriale er aldri et generisk, uformelt ingeniørvalg. Det krever presis, strategisk innretting. Du må balansere ekstreme elektriske krav mot svært strenge termiske grenser. Du må også møte dine sanne utstyrsrealiteter på fabrikkgulvet på strak arm. Rent nikkel fungerer utrolig godt for grunnleggende behov med lavt drenering. Belagt kobber utmerker seg strålende hvis du allerede eier avanserte lasersveisere. Bimetalltapper løser elegant komplekse høyeffekt- og motstandssveiseparadokser samtidig.
Vi anbefaler på det sterkeste spesifikke neste trinn for ingeniørteamet ditt. Start umiddelbart med streng termisk modellering av den foreslåtte batteripakken. Identifiser dine absolutt høyeste forventede temperaturer under kontinuerlig toppbelastning. Deretter bestiller du fysiske materialprøver av alle tre forskjellige alternativer. Gjennomfør aggressive destruktive avskallingstester ved å bruke ditt eksakte eksisterende sveiseutstyr fra fabrikken. Valider dine teoretiske laboratoriemodeller mot faktiske, fysiske trekkstyrker. Denne praktiske, praktiske valideringen garanterer en svært sikker, uendelig skalerbar pakkedesign.
FAQ
Spørsmål: Hvordan beregner jeg nødvendig størrelse for en batterifane?
A: Du bestemmer det nødvendige tverrsnittsarealet ved å multiplisere tykkelsen på tappen med bredden. Sammenlign dette siste området med standardiserte ampacitetsdiagrammer for ditt valgte metall. Kobber håndterer omtrent tre til fire ganger mer strøm enn nikkel for nøyaktig samme område. Ta alltid med en sjenerøs sikkerhetsmargin for uventede topputbrudd.
Spørsmål: Kan jeg punktsveise rent kobber til en 18650 eller 21700 celle?
A: Direkte kobberpunktsveising er svært upålitelig uten avansert laserteknologi. Kobber sprer varmen utrolig raskt. Den mangler også fullstendig den elektriske motstanden som trengs for å generere et lokalt smeltebasseng. Du vil sannsynligvis oppnå svake ledd eller brenne hull gjennom minuspolen. Du trenger alltid et nikkelgrensesnitt for å lykkes med punktsveising.
Spørsmål: Er kobber-nikkel bimetallfliker verdt den ekstra kostnaden?
A: Ja, de gir ofte en utmerket avkastning på investeringen. Verdien kommer direkte fra å forhindre termisk struping i høyeffektpakker. De forhindrer også svært kostbare feltfeil. Det viktigste er at de lar deg bruke eksisterende motstandspunktsveisere. Du unngår helt store kapitaloppgraderinger som kreves for fiberlaser-sveisestasjoner.
Spørsmål: Hvordan kan jeg finne ut om leverandøren min sendte rent nikkel eller nikkelbelagt stål?
A: Bruk praktisk gulvtesting umiddelbart etter levering. Utfør en saltvannstest ved å skrape overflaten og påføre saltvann; stål ruster raskt, mens rent nikkel ikke gjør det. Du kan også utføre en rask gnisttest med en slipesliper. Stål skaper lyse, forgrenede gnister. Rent nikkel gir svært få kjedelige, røde gnister.



