Siirtyminen vähäkulutuselektroniikasta suuritehoisiin sovelluksiin paljastaa standardiakkuliitäntöjen tiukat lämpö- ja sähkörajoitukset. Laitteet, kuten sähköajoneuvot, raskaat sähkötyökalut ja massiiviset verkkovarastointijärjestelmät, vaativat uskomattoman kestäviä liitäntöjä. Suuren kapasiteetin sylinterimäiset muodot tuottavat valtavan virran. Kielekkeen materiaalin valinta sanelee suoraan koko moduulin sisäisen vastuksen. Lisäksi se vaikuttaa voimakkaasti lämmönhallintaasi. Se määrittää myös päivittäisen tuotantotuottosi ja takaa pitkän aikavälin pakkausturvallisuuden mekaanisessa rasituksessa. Insinöörit kohtaavat jatkuvasti vaikeita kompromisseja sähköisen suorituskyvyn ja tehtaan tuotantokapasiteetin välillä. Tämä opas hajottaa syvällisesti teknisen todellisuuden ja valmistuksen kompromisseja, joita tarvitaan tarkkuuteen Akun välilehden materiaalin valinta . Erotamme tarkoituksella teoreettisen laboratorion suorituskyvyn todellisesta tehdaslattian elinkelpoisuudesta. Opit tasapainottamaan täydellisesti tiukat sähkötavoitteet nykyisen hitsausinfrastruktuurisi käytännön rajojen kanssa.
Key Takeaways
- Tehokas akkuliuskan materiaalin valinta edellyttää sähkönjohtavuustavoitteiden tasapainottamista olemassa olevien hitsausinfrastruktuurien ominaisuuksien kanssa.
- Puhdas nikkeli pysyy perustana luotettavalle, pienivikaresistanssille pistehitsaukselle, mutta aiheuttaa vakavia termisiä pullonkauloja suuritehoisissa sovelluksissa.
- Nikkelipinnoitetut kuparinauhat tarjoavat valtavan harppauksen johtavuudessa, mutta tuovat mukanaan monimutkaisia työkaluvaatimuksia (laserhitsaus) ja mahdollisia reunakorroosioriskejä.
- Copper-Nickel Bimetallic Tabs edustaa huipputehokasta ratkaisua, joka tarjoaa kuparin johtavuuden yhdistettynä nikkelin vastushitsaukseen, mikä optimoi sekä suorituskyvyn että valmistuksen skaalautuvuuden.
Tekninen ongelma: Johtavuus vs. hitsattavuus
Johtimen läpi kulkeva sähkövirta tuottaa väistämätöntä lämpöä. Laskemme tämän fysiikan perushaasteen käyttämällä kaavaa I⊃2;R. Kirjain I edustaa sähkövirtaa. R edustaa materiaalin sähkövastusta. Suuritehoiset sovellukset vetävät valtavia virtoja kiihdytyksen tai raskaan kuormituksen aikana. Pienet kielekkeen vastukset lisääntyvät nopeasti massiiviksi lämpöpullonkauloiksi aivan kennoliitännässä. Tämä syntyvä lämpö siirtyy suoraan takaisin akun kennoihin. Litiumionikemiat, erityisesti runsaasti nikkeliä sisältävät NMC-kennot, hajoavat nopeasti korkeissa lämpötiloissa. Menetät pakkauksen kokonaispituuden ja syklin käyttöiän. Meidän on ehdottomasti minimoitava välilehden vastus.
Nyt kohtaamme surullisen hitsausparadoksin. Haluamme kipeästi erittäin johtavia materiaaleja. Kupari näyttää ilmeiseltä, täydelliseltä valinnalta. Perinteinen vastuspistehitsaus on kuitenkin vahvasti riippuvainen paikallisesta lämmöntuotannosta. Hitsauskone työntää massiivisen virtapulssin kahden kuparielektrodin väliin. Kohdemetalli vastustaa tätä virtaa. Tämä paikallinen vastus sulattaa metallit yhteen pysyväksi kimpuksi. Kupari käytännössä eliminoi tämän vaaditun vastuksen. Se myös haihduttaa levitetyn lämmön lähes välittömästi. Et voi pistehitsata sitä luotettavasti. Voit joko luoda heikkoja, hauraita liitoksia tai puhaltaa massiivisia reikiä suoraan negatiiviseen solupäätteeseen. Sitä vastoin erittäin resistiiviset metallit hitsaavat vaivattomasti. Ne sieppaavat lämmön täydellisesti. Silti ne tuottavat vaarallista ylimääräistä lämpöä jatkuvan akun käytön aikana.
Väärän metallin valinnalla on vakavia seurauksia liiketoiminnalle. Saatat priorisoida lämpötehokkuuden huonosti pakottamalla kuparia yhteensopimattomiin koneisiin. Tämä johtaa heikkoihin hitseihin, vakaviin tärinähäiriöihin ja suuriin valmistusvirheiden määrään. Voit asettaa etusijalle helpon hitsauksen käyttämällä ohutta puhdasta nikkeliä. Tämä johtaa äärimmäisen lämpöhajoamisen aiheuttamiin varhaisiin kenttähäiriöihin. Meidän on navigoitava huolellisesti tässä herkässä tasapainossa.
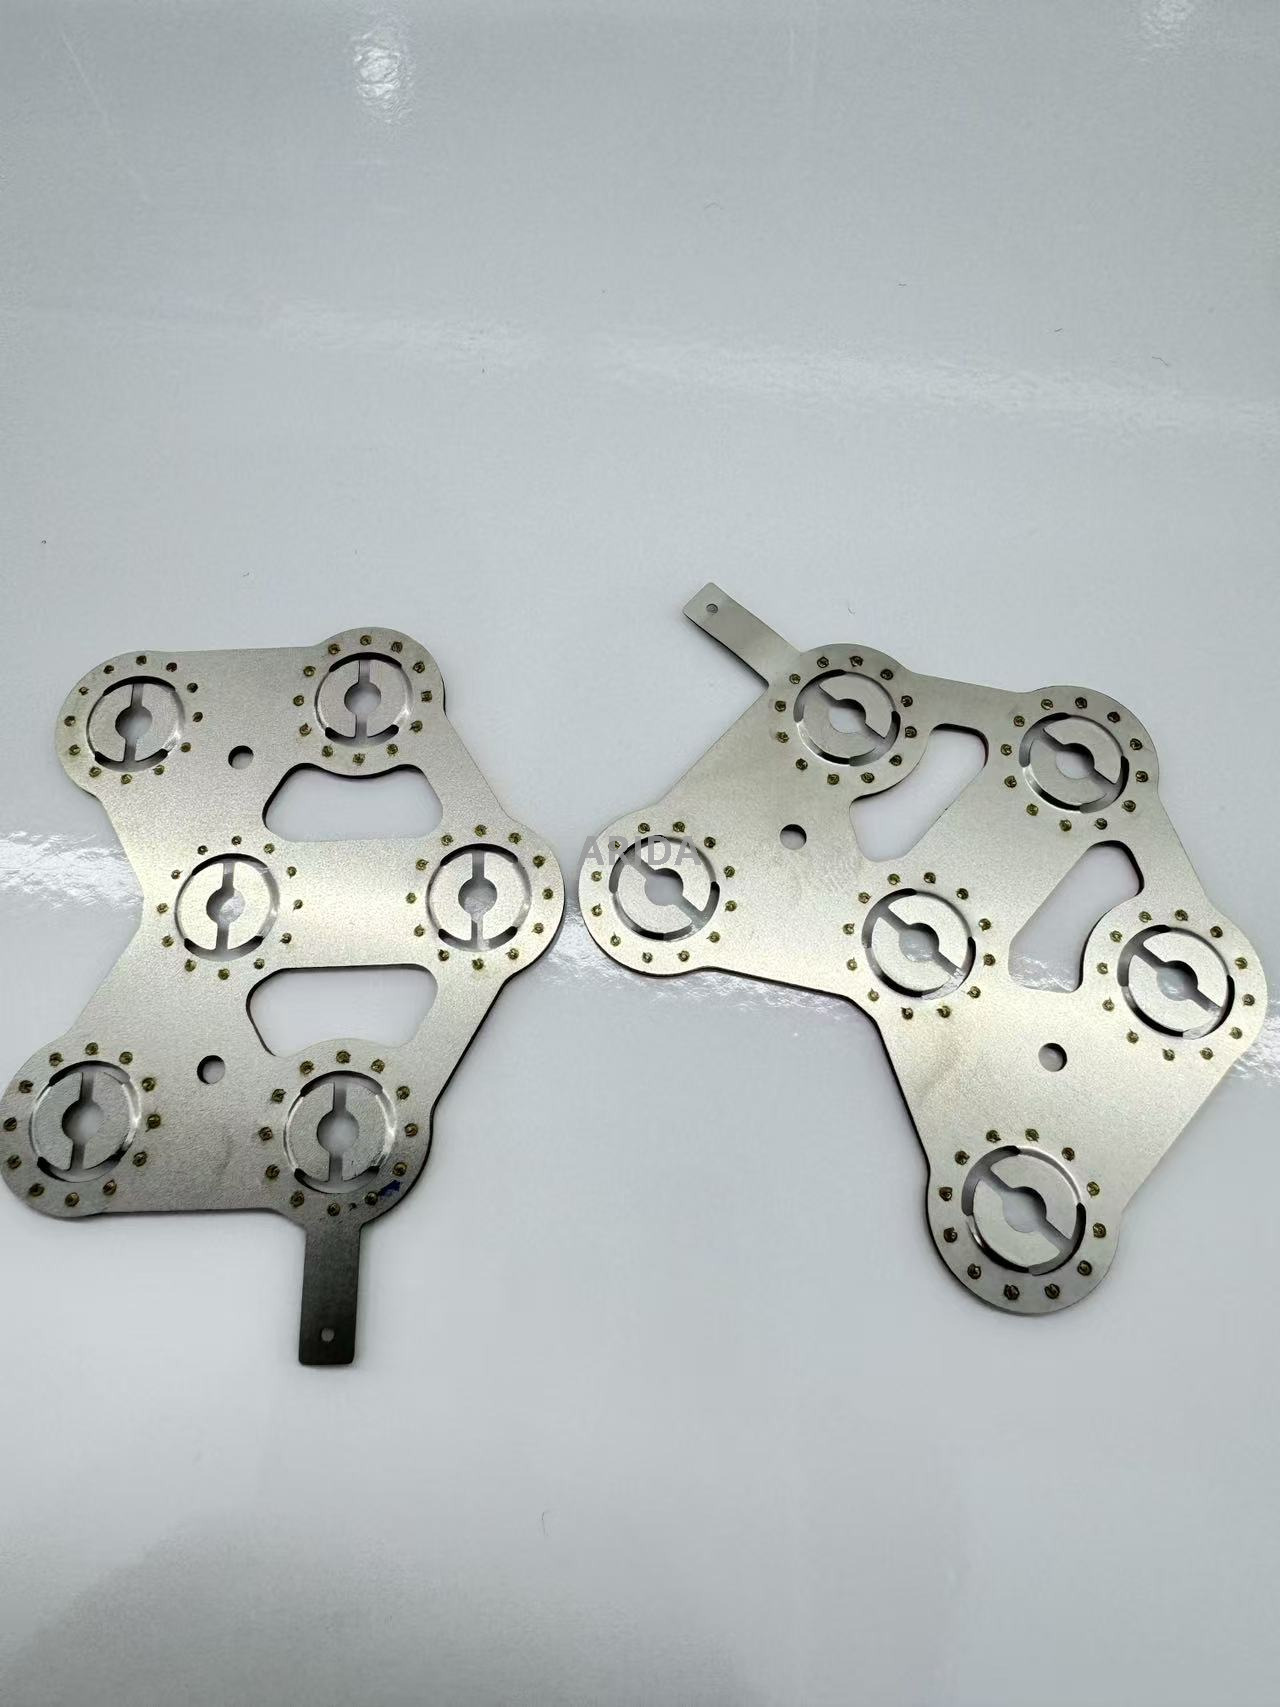
Puhtaan nikkelin arviointi: Teollisuuden lähtötaso
Puhdas nikkeli hallitsee standardiakkukokoonpanoa maailmanlaajuisesti. Se tarjoaa poikkeuksellisen luonnollisen korroosionkestävyyden. Se luo täydellisen sähkövastuksen tavallisille kapasitiivisille pistehitsaajille. AC-pulssipistehitsaajat käsittelevät sen myös kauniisti ilman monimutkaista parametrien viritystä. Luotamme siihen vahvasti jatkuvan valmistuksen luotettavuuden takaamiseksi. Näet harvoin heikkoa hitsin läpäisyä, kun asetukset on valittu. Se muodostaa uskomattoman vahvoja kimpaleita tavallisia terässylinterimäisiä kennokoteloita vasten.
Puhtaalla nikkelillä on kuitenkin vakavia suorituskykyrajoja. Sen sähkönjohtavuus on maksimissaan noin 22–25 % IACS:stä. IACS tarkoittaa kansainvälistä hehkutetun kuparin standardia. Se rajoittaa voimakkaasti virrankulkua puhtaaseen kuparijohtimeen verrattuna. Valmistajat yrittävät usein yksinkertaista, intuitiivista ratkaisua. Ne lisäävät nikkelinauhan paksuutta. He toivovat, että tämä pienentää yleistä vastusjalanjälkeä. Tämä strategia epäonnistuu nopeasti tehtaalla. Paksu nikkeli ylittää nopeasti pistehitsauslaitteen standardiläpäisykyvyn. Vakiotehdasvarusteiden enimmäispaksuus on noin 0,2 mm tai 0,3 mm. Tämän rajan yli työntäminen vaatii valtavia energiapulsseja. Voit palaa suoraan ohuen soluseinän läpi. Tämä vapauttaa helposti syttyvää elektrolyyttiä ja vaarantaa turvallisuuden.
Puhdas nikkeli sopii täydellisesti tiettyihin tuotekategorioihin. Suosittelemme sitä tiukasti matalan ja keskikokoisen tyhjennyssovelluksiin. Sähköpyörät, tavalliset kodin energian varastointijärjestelmät ja päivittäiset kulutuselektroniikka sopivat tähän profiiliin kauniisti. Valmistuksen yksinkertaisuus on tärkeintä näillä aloilla. Nämä tuotteet työntävät harvoin äärimmäisiä, jatkuvia virtoja pitkiä aikoja. Vältät helposti äärimmäisen lämpötehokkuuden tarpeen.
Nikkelipinnoitettujen kupariliuskojen arviointi
Tarvitsemme ehdottomasti valtavia johtavuushyppyjä suuritehoisille pakkauksille. Nikkelipinnoitetut kuparinauhat tarjoavat erittäin tehokkaan ja tehokkaan ratkaisun. Ne tarjoavat lähes kuparia johtavuutta koko virtakiskossa. Saavutat lähes 100 % IACS-suorituskyvyn. Ydin koostuu puhtaasta, erittäin johtavasta kiinteästä kuparista. Erittäin ohut nikkelipinnoite peittää ulkopinnan. Tämä edistynyt asetus vähentää merkittävästi jännitteen laskua raskaan moottorin kuormituksen aikana. Lämmöntuotanto putoaa pieneen osaan tyypillisestä puhtaan nikkelin tasosta. Se maksaa myös huomattavasti vähemmän etukäteen kuin erikoistuneet bimetallivaihtoehdot.
Valmistuksen realiteetit tuovat kuitenkin jyrkkiä ja kalliita haasteita. Näitä nauhoja ei voi hitsata luotettavasti tavallisilla vastushitsauskoneilla. Paksu kupariydin vetää hitsauslämmön pois välittömästi. Sinun on käytettävä kehittynyttä kuitulaserhitsausinfrastruktuuria. Laserhitsaajat sulattavat metallit siististi ylhäältä alaspäin. Ne eivät luota lainkaan sähkövastukseen. Tämä laite vaatii valtavia pääomasijoituksia. Se vaatii myös tarkan polttovälin säädön, tiukat turvakotelot ja mukautetut kiinnitystyökalut.
Ympäristön haavoittuvuus on edelleen piilotettu, vakava riski. Valmistajat ostavat usein suuria, leveitä päällystettyjä rullia. Sitten he halkaisivat nämä rullat mukautettuihin kapeisiin leveyksiin. Tämä mekaaninen leikkausprosessi leikkaa pois suojaavan nikkelipinnoitteen. Se paljastaa raakakuparin reunat nauhan koko pituudelta. Kupari hapettuu nopeasti joutuessaan alttiiksi ilmankosteudelle. Se myös aiheuttaa nopeaa galvaanista korroosiota ajan myötä. Jos käytät näitä meriympäristöissä, vaaranat yhteyden heikkenemisen pitkällä aikavälillä.
Nämä erityiset nauhat sopivat parhaiten valvottuihin valmistusympäristöihin. Tarvitset massiivisia, suuren volyymin tuotantolinjoja laitteiden perustelemiseksi. Sinulla on jo oltava vakiintuneet laserhitsausominaisuudet. Tiukasti kontrolloidut, vähäkosteiset käyttöympäristöt ovat ehdottoman pakollisia. Näitä ei voi helposti käyttää erittäin syövyttävissä ulkotiloissa.
Arvioi kupari-nikkeli-bimetalliliuskoja
Kehittyneet ilmailu- ja autosovellukset vaativat täydellisen kompromissin. Kupari-nikkeli-bimetallikielekkeet edustavat ehdotonta ensiluokkaista liitäntätasoa. Valmistajat sulattavat fyysisesti paksun kuparipohjakerroksen suoraan kohdennettuun nikkelipäällyskerrokseen. Tämä intensiivinen prosessi käyttää äärimmäistä mekaanista painetta. Se luo saumattoman molekyylisidoksen kahden erilaisen metallin välille. Tämä loistava innovaatio ratkaisee hitsausparadoksin kokonaan. Paksu kuparipohja käsittelee massiivisen sähkövirran vaivattomasti. Ohut nikkelipintakerros on aivan hitsauselektrodien alla. Se vangitsee sähkölämmön täydellisesti luotettavia, syväpistehitsauksia varten.
Käyttöönoton tulokset muuttavat kirjaimellisesti tehtaan kykyjä. Saat suuren ampeerin liitännät lähes välittömästi. Sinun ei tarvitse päivittää kalliisiin laserhitsausasemiin. Nykyiset kapasitiivinen vastuspistehitsauksesi toimivat täydellisesti ilman muutoksia. Alennat huomattavasti käyttölämpötiloja koko pakkausrakenteessa. Korkean C-nopeuden päästöt eivät enää uhkaa hauraiden solujen pitkäikäisyyttä. Poistat täysin keinotekoisen lämpökuristuksen akunhallintajärjestelmästäsi.
Analysoidaan huolellisesti alkukustannukset suhteessa sijoitetun pääoman pitkän aikavälin tuottoon. Maksat ehdottomasti suuremman ennakkokomponenttihinnan välilehteä kohden. Bimetallivalmistus vaatii pitkälle erikoistuneita verhouskoneita ja tiukkaa laadunvalvontaa. Voit kuitenkin korvata tämän palkkion uskomattoman nopeasti. Vältyt useiden miljoonien dollarien pääomakustannuksilta monimutkaisiin laserhitsaustyökaluihin. Vähennät huomattavasti pakkausvirheiden määrää kentällä. Takuuvaatimuksenne laskee merkittävästi tuotteen käyttöiän aikana.
Nämä premium-välilehdet sopivat vaativimpiin mahdollisiin sovelluksiin. Sähköajoneuvojen moduulit vaativat niitä nopeaan kiihdytykseen. Raskaaseen käyttöön tarkoitetut sähkötyökalut luottavat niihin jatkuvassa vääntömomentissa. Ilmailusovellukset vaativat niiden ehdotonta luotettavuutta. Ne tarjoavat suurimmat turvamarginaalit raskaassa syklisessä kuormituksessa. Ne tarjoavat myös vankan, todistetusti tärinän sietokyvyn äärimmäisessä fyysisessä rasituksessa.
| Materiaalityypin |
johtavuuden (IACS) |
hitsattavuuden (vastuspiste) |
ensisijainen toteutusriski |
| Puhdasta nikkeliä |
22 % - 25 % |
Erinomainen |
Vakava lämpöpullonkaula korkeilla vahvistimen vetoilla |
| Nikkelipinnoitettu kupari |
~95 % - 98 % |
Erittäin köyhä |
Vaatii kallista laserhitsausta; paljas reunakorroosio |
| Bimetallinen kupari-nikkeli |
~85 % - 90 % |
Erinomainen |
Korkeammat alkukomponenttien hankintakustannukset |
Päätöskehys paristovälilehden materiaalin valinnassa
Täydellisen oikean materiaalin valinta vaatii erittäin jäsenneltyä ja objektiivista lähestymistapaa. Noudata tätä standardoitua päätöskehystä välttääksesi kalliit uudelleensuunnittelut.
Vaihe 1: Määritä virta- ja kokorajat
Suosittelemme, että lasket ensin suurimman jatkuvan ja absoluuttisen huippuvahvistimen. Yhdistä nämä tarkat luvut vaadittuun poikkileikkausalaan. Kerrot materiaalin paksuuden nauhan leveydellä löytääksesi tämän tärkeän alueen. Vertaile tätä laskettua pinta-alaa tavallisiin metallurgisiin kapasiteettikaavioihin. Määritä tarkka tarvittava paksuus, jos käytät tiukasti puhdasta nikkeliä. Jos vaadittu nikkelin paksuus ylittää 0,2–0,3 mm:n kynnyksen, lopeta välittömästi. Tavalliset pistehitsaajat eivät yksinkertaisesti pysty läpäisemään sitä turvallisesti. Sinun on siirryttävä erittäin johtaviin vaihtoehtoisiin materiaaleihin.
Vaihe 2: Tarkastele tuotantoinfrastruktuuria
Olemassa oleva tehdaskoneistosi sanelee realistiset vaihtoehdot voimakkaasti.
- Vakiovastus- tai kapasitiiviset pistehitsaajat rajoittavat tiukasti materiaalivalinnat. Sinun on valittava puhdas nikkeli alhaisen tehon saamiseksi tai bimetallivaihtoehdot korkeaa tehoa varten.
- Kehittyneet kuitulaserhitsaajat avaavat täysin uusia suunnittelupolkuja. Voit valita turvallisesti taloudelliset nikkelipinnoitetut kupari- tai ensiluokkaiset bimetallivaihtoehdot.
Vaihe 3: Arvioi ympäristöaltistus
Arvioi lopullisen akun tiukka IP (Ingress Protection) -luokitus. Korkea kosteus aiheuttaa kuparin nopeaa hapettumista. Syövyttävät merisovellukset tuhoavat aktiivisesti paljaita kuparielementtejä. Nämä ankarat ympäristöt sanelevat puhtaan nikkelin. Vaihtoehtoisesti voit käyttää turvallisesti täysin päällystettyjä bimetalliliuskoja. Sinun on vältettävä tavallista rakopinnoitettua kuparia kokonaan. Paljaat paljaat kuparireunat epäonnistuvat varmasti ennenaikaisesti.
Hankintojen riskit ja laadunvalvonnan välttäminen
Globaalit toimitusketjut kätkevät usein uskomattoman vaarallisia oikoteitä. Surullisen kuuluisa 'nikkelipinnoitettu teräs' ansa tuhoaa tuhansia akkuja vuosittain. Halvat, epäeettiset toimittajat pitävät nikkelipinnoitettua perusterästä usein puhtaana nikkelinä. Teräksellä on aivan kauhea sähkönjohtavuus. Se tuottaa massiivista, hallitsematonta lämpöä normaalikuormituksella. Mikä pahempaa, erittäin ohut nikkelipinnoite naarmuuntuu helposti irti pakkauksen normaalin tärinän aikana. Alla oleva halpa teräs ruostuu nopeasti kalliissa paketissasi. Tämä aiheuttaa vakavan, välittömän turvallisuusriskin. Sinun on suojattava aggressiivisesti tuotantolinjaasi tältä erityiseltä uhalta.
Suosittelemme saapuvien laadunvarmistusprotokollien standardoimista. Älä koskaan luota sokeasti vieraan materiaalin sertifikaatteihin. Suorita välittömät, käytännölliset tarkastusmenetelmät jokaisen toimituksen yhteydessä.
- Suolaisen veden korroosiotestit: Upota satunnaiset näyteliuskat vahvaan suolaveteen. Odota täysi 24 tuntia. Puhdas nikkeli pysyy täysin puhtaana ja kiiltävänä. Pinnoitettu teräs näyttää selviä, syviä ruostepisteitä.
- Kipinätestaus: Kosketa näyteliuskaa lyhyesti nopeaan penkkihiomakoneeseen. Puhdas nikkeli tuottaa hyvin vähän lyhyitä tummanpunaisia kipinöitä. Teräs tuottaa pitkiä, poikkeuksellisen kirkkaita, haarautuvia kipinöitä.
- Hionta- ja hitsauskokeet: Viilaa aggressiivisesti pois yläpinta. Yritä pistehitsata se vakioasetuksillasi. Jos hitsi epäonnistuu tai tarttuu huonosti, sinulla on todennäköisesti paljas, resistiivinen teräs.
Toleranssivalvonta on yhtä tärkeää kuin perusmateriaalin puhtaus. Korosta tiukkoja toimittajien toleransseja ostotilauksissasi. Vaadi uskomattoman tiukkaa pinnoitteen kokonaispaksuuden valvontaa. Tarkista jokaisen bimetallihitsin mekaaninen leikkauslujuus. Epäjohdonmukaiset, aaltoilevat verhouspaksuudet pilaavat pistehitsausparametrit täysin. Yksi erä voi hitsata täydellisesti. Seuraava erä saattaa räjäyttää katastrofaalisia reikiä suoraan kalliisiin soluihin. Sinun on varmistettava täysin johdonmukainen tuotanto tiukan, anteeksiantamattoman saapuvan tarkastuksen kautta.
Johtopäätös
Välilehden materiaalin valinta ei ole koskaan yleinen, rento suunnitteluvalinta. Se vaatii tarkkaa, strategista linjausta. Sinun on tasapainotettava äärimmäiset sähkövaatimukset erittäin tiukkojen lämpörajojen kanssa. Sinun on myös kohdattava todelliset tehdaslattian laitteistosi todellisuudet suoraan. Puhdas nikkeli palvelee uskomattoman hyvin perustarpeisiin, joissa on vähän virtaa. Pinnoitettu kupari toimii loistavasti, jos omistat jo edistyneitä laserhitsauslaitteita. Bimetalliset kielekkeet ratkaisevat tyylikkäästi monimutkaisia suuritehoisia ja vastushitsauksen paradokseja samanaikaisesti.
Suosittelemme erityisiä seuraavia vaiheita suunnittelutiimillesi. Aloita heti ehdotetun akun tiukasta lämpömallintamisesta. Tunnista absoluuttisesti korkeimmat odotetut lämpötilasi jatkuvan huippukuormituksen aikana. Tilaa seuraavaksi fyysiset materiaalinäytteet kaikista kolmesta eri vaihtoehdosta. Suorita aggressiivisia tuhoavia kuorintatestejä tarkan olemassa olevan tehtaan hitsauslaitteen avulla. Vahvista teoreettiset laboratoriomallisi todellisia fyysisiä vetovoimakkuuksia vastaan. Tämä käytännönläheinen, käytännöllinen validointi takaa erittäin turvallisen, loputtomasti skaalautuvan pakkausrakenteen.
FAQ
K: Kuinka lasken tarvittavan koon akkuliuskalle?
V: Määrität tarvittavan poikkileikkausalan kertomalla kielekkeen paksuuden sen leveydellä. Vertaa tätä lopullista aluetta valitsemasi metallin standardoituihin ampacitykaavioihin. Kupari kestää noin kolme-neljä kertaa enemmän virtaa kuin nikkeli täsmälleen samalla alueella. Ota aina suuri turvamarginaali huomioon odottamattomien huippupurkausten varalta.
K: Voinko pistehitsata puhdasta kuparia 18650- tai 21700-kennoon?
V: Suora kuparin pistehitsaus on erittäin epäluotettavaa ilman edistynyttä lasertekniikkaa. Kupari haihduttaa lämpöä uskomattoman nopeasti. Siitä puuttuu myös täysin sähköinen resistanssi, joka tarvitaan paikallisen sulatusaltaan luomiseen. Tulet todennäköisesti saavuttamaan heikkoja liitoksia tai polttaa reikiä negatiivisen navan kautta. Tarvitset aina nikkelirajapinnan pistehitsauksen onnistumiseen.
K: Ovatko kupari-nikkelibimetalliset välilehdet lisäkustannusten arvoisia?
V: Kyllä, ne tarjoavat usein erinomaisen sijoitetun pääoman tuoton. Arvo tulee suoraan lämpökuristuksen estämisestä suuritehoisissa pakkauksissa. Ne myös estävät erittäin kalliita kenttävikoja. Mikä tärkeintä, niiden avulla voit käyttää olemassa olevia vastuspistehitsauslaitteita. Vältät täysin kuitulaserhitsausasemien vaatimat massiiviset pääomapäivitykset.
K: Mistä tiedän, lähettikö toimittajani puhdasta nikkeliä vai nikkelipinnoitettua terästä?
V: Käytä käytännön tehdaslattiatestausta heti toimituksen jälkeen. Suorita suolavesitesti raaputtamalla pintaa ja lisäämällä suolavettä; teräs ruostuu nopeasti, kun taas puhdas nikkeli ei. Voit myös tehdä nopean kipinätestin hiomakoneella. Teräs luo kirkkaita, haarautuvia kipinöitä. Puhdas nikkeli heittää hyvin vähän himmeitä, punaisia kipinöitä.



