Prechod zo spotrebnej elektroniky s nízkou spotrebou energie na aplikácie s vysokým výkonom odhaľuje prísne tepelné a elektrické obmedzenia štandardných pripojení batérií. Zariadenia ako elektrické vozidlá, vysokovýkonné elektrické náradie a masívne sieťové úložné systémy vyžadujú neuveriteľne robustné prepojenia. Vysokokapacitné cylindrické formáty vydávajú obrovský prúd. Výber materiálu štítka priamo určuje vnútorný odpor v celom module. Okrem toho to výrazne ovplyvňuje vašu réžiu tepelného manažmentu. Určuje tiež váš denný výrobný výnos a zaručuje dlhodobú bezpečnosť balenia pri mechanickom namáhaní. Inžinieri neustále čelia zložitým kompromisom medzi elektrickým výkonom a výrobnými kapacitami továrne. Táto príručka podrobne rozoberá inžiniersku realitu a výrobné kompromisy potrebné pre presnosť Výber materiálu karty batérie . Zámerne oddeľujeme teoretickú výkonnosť laboratória od skutočnej životaschopnosti továrne. Naučíte sa, ako dokonale vyvážiť prísne elektrické ciele s praktickými limitmi vašej existujúcej zváracej infraštruktúry.
Kľúčové informácie
- Efektívny výber materiálu držiaka batérie vyžaduje vyváženie cieľov elektrickej vodivosti s existujúcimi možnosťami zváracej infraštruktúry.
- Čistý nikel zostáva základnou líniou pre spoľahlivé bodové zváranie s nízkym odporom, ale predstavuje vážne tepelné prekážky vo vysokoampérových aplikáciách.
- Poniklované medené pásiky ponúkajú obrovský skok vo vodivosti, ale prinášajú zložité požiadavky na nástroje (laserové zváranie) a potenciálne riziká korózie hrán.
- Copper-Nickel Bimetallic Tabs predstavujú prémiové vysokovýkonné riešenie, ktoré ponúka vodivosť medi kombinovanú s odporovým zváraním niklu, čím sa optimalizuje výkon aj výrobná škálovateľnosť.
Technický problém: vodivosť vs. zvárateľnosť
Elektrický prúd pretekajúci vodičom vytvára nevyhnutné teplo. Túto základnú fyzikálnu výzvu vypočítame pomocou vzorca I⊃2;R. Písmeno I predstavuje elektrický prúd. R predstavuje elektrický odpor materiálu. Aplikácie s vysokým výkonom ťahajú obrovské prúdy počas zrýchlenia alebo veľkého zaťaženia. Malé odpory jazýčkov sa rýchlo znásobia do masívnych tepelných prekážok priamo v spojení článku. Takto vzniknuté teplo sa prenáša priamo späť do článkov batérie. Lítium-iónové chemické látky, najmä články NMC s vysokým obsahom niklu, sa pri zvýšených teplotách rýchlo degradujú. Stratíte celkovú životnosť balenia a životnosť cyklu. Musíme absolútne minimalizovať odpor chlopní.
Teraz čelíme neslávne známemu zváračskému paradoxu. Zúfalo chceme vysoko vodivé materiály. Meď sa javí ako jasná a dokonalá voľba. Tradičné odporové bodové zváranie sa však vo veľkej miere spolieha na lokalizovanú tvorbu tepla. Zvárač tlačí masívny impulz prúdu medzi dve medené elektródy. Cieľový kov odoláva tomuto toku prúdu. Tento lokalizovaný odpor roztaví kovy dohromady do trvalého nugetu. Meď tento požadovaný odpor prakticky eliminuje. Taktiež takmer okamžite rozptýli akékoľvek použité teplo. Nemôžete to spoľahlivo zvariť. Buď vytvoríte slabé, krehké spoje alebo vyfúknete masívne diery priamo do záporného bunkového terminálu. Naopak, vysoko odolné kovy sa zvárajú bez námahy. Dokonale zachytávajú teplo. Pri nepretržitej prevádzke na batérie však vytvárajú nebezpečné prebytočné teplo.
Výber nesprávneho kovu má vážne obchodné dôsledky. Môžete zle uprednostniť tepelnú účinnosť tým, že budete vtláčať meď do nekompatibilných strojov. To vedie k slabým zvarom, vážnym poruchám vibrácií a vysokej miere výrobných chýb. Namiesto toho môžete uprednostniť ľahké zváranie pomocou tenkého čistého niklu. To vedie k skorým poruchám poľa v dôsledku extrémnej tepelnej degradácie. Túto krehkú rovnováhu musíme starostlivo prechádzať.
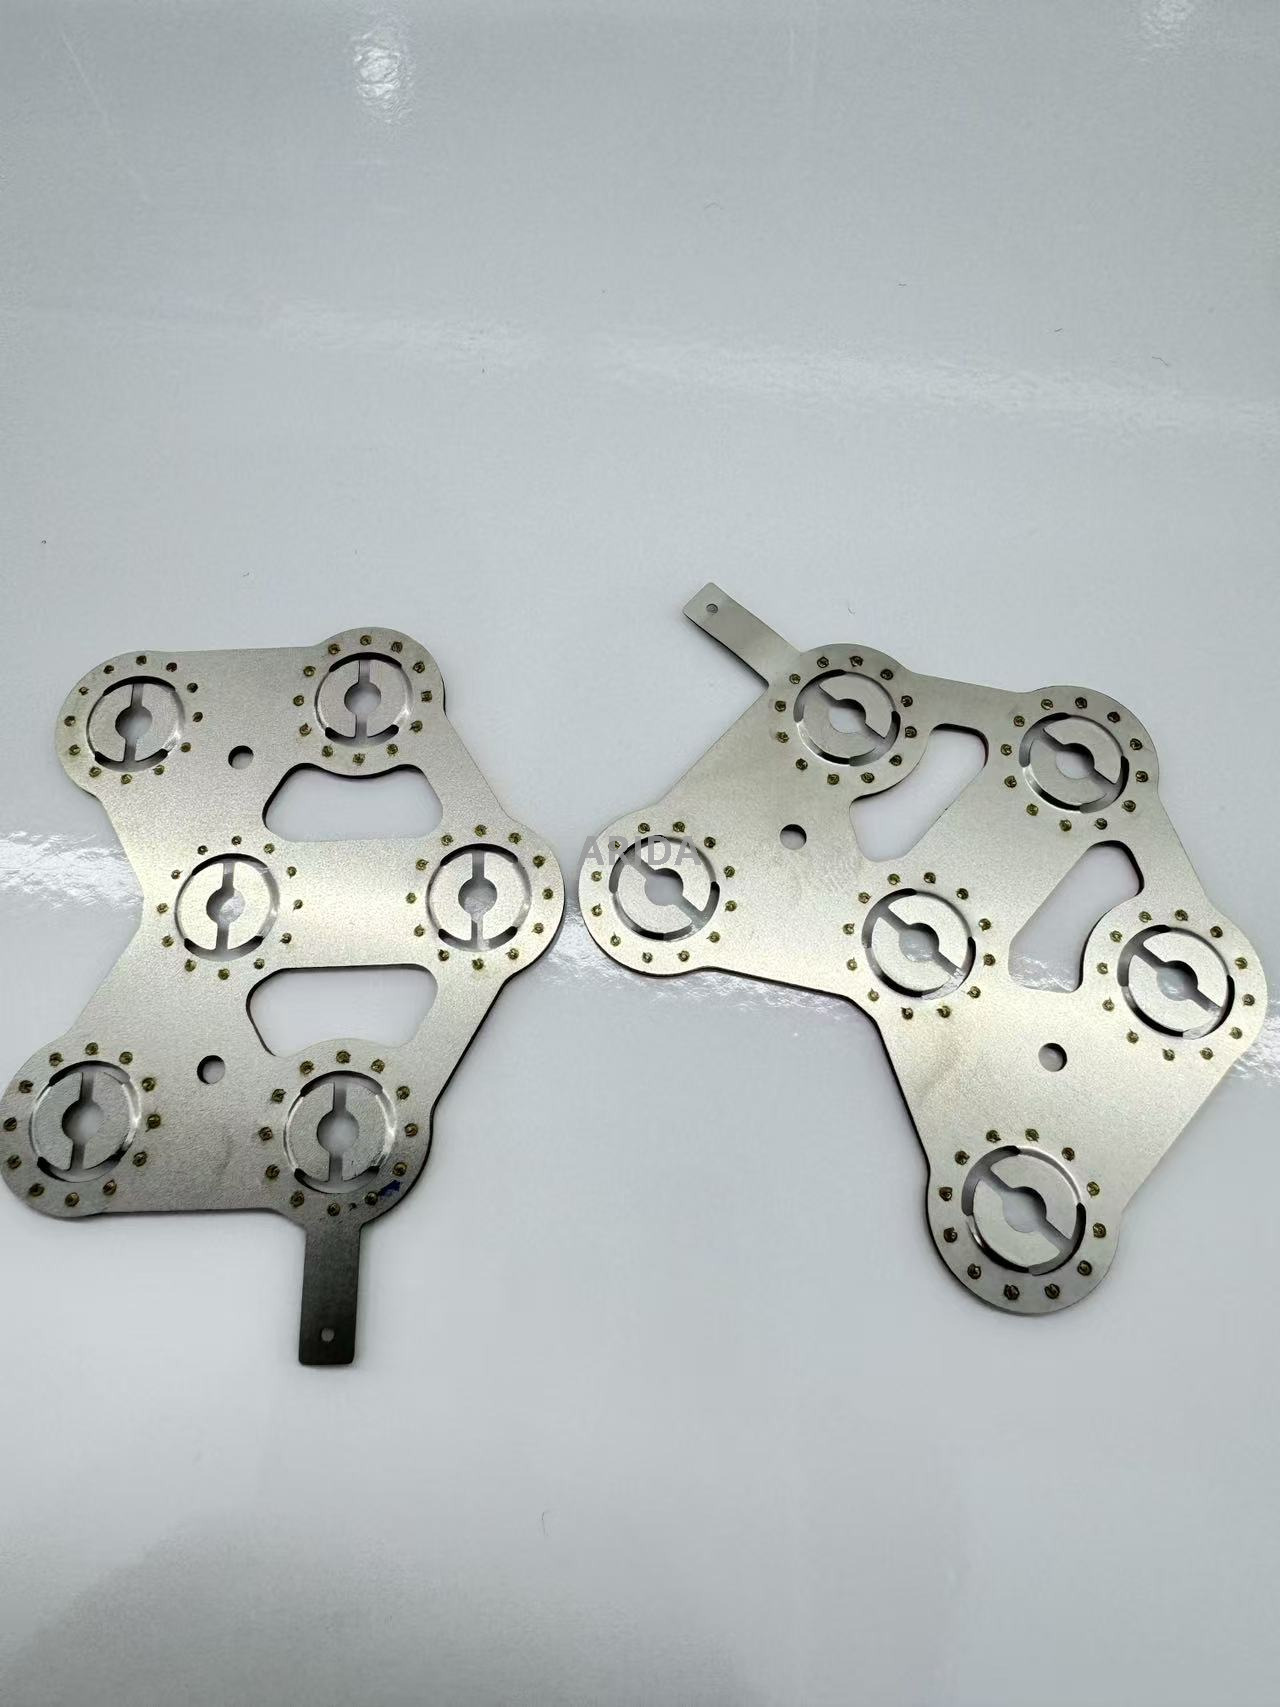
Hodnotenie čistého niklu: základná línia odvetvia
Čistý nikel celosvetovo dominuje štandardnej zostave batérií. Ponúka výnimočnú prirodzenú odolnosť proti korózii. Vytvára dokonalý elektrický odpor pre štandardné kapacitné bodové zváračky. Krásne to zvládajú aj AC pulzné bodové zváračky bez zložitého ladenia parametrov. Veľmi sa naň spoliehame pre konzistentnú výrobnú spoľahlivosť. Málokedy vidíte slabé prenikanie zvaru, keď sú nastavené vaše nastavenia. Vytvára neuveriteľne silné nugety oproti štandardným oceľovým valcovým plášťom článkov.
Čistý nikel však predstavuje prísne limity výkonu. Jeho elektrická vodivosť dosahuje maximálne približne 22 % až 25 % IACS. IACS je skratka pre International Annealed Copper Standard. V porovnaní s čistým medeným vodičom výrazne obmedzuje tok prúdu. Výrobcovia často skúšajú jednoduché a intuitívne riešenie. Zvyšujú hrúbku niklového pásu. Dúfajú, že to zníži celkovú stopu odporu. Táto stratégia rýchlo zlyhá v továrni. Hrubý nikel rýchlo prevyšuje štandardné možnosti prieniku bodových zváračiek. Štandardné továrenské vybavenie dosahuje maximálnu hrúbku okolo 0,2 mm alebo 0,3 mm. Prekročenie tohto limitu si vyžaduje masívne energetické impulzy. Riskujete popálenie priamo cez tenkú bunkovú stenu. To uvoľňuje vysoko horľavý elektrolyt a ohrozuje bezpečnosť.
Čistý nikel sa dokonale hodí pre špecifické kategórie produktov. Odporúčame ho výhradne pre aplikácie s nízkym až stredným odtokom. E-bicykle, štandardné domáce systémy na ukladanie energie a každodenná spotrebná elektronika sa k tomuto profilu krásne hodia. V týchto špecifických sektoroch je najdôležitejšia jednoduchosť výroby. Tieto produkty len zriedka vyvíjajú extrémne, trvalé prúdy počas dlhého trvania. Ľahko sa vyhnete potrebe extrémnej tepelnej účinnosti.
Hodnotenie poniklovaných medených pásikov
Absolútne potrebujeme masívne skoky vo vodivosti pre vysokovýkonné batérie. Poniklované medené pásiky poskytujú vysoko efektívne a vysoko výkonné riešenie. Poskytujú takmer medenú vodivosť cez celú prípojnicu. Dosiahnete takmer 100 % výkon IACS. Jadro pozostáva z čistej, vysoko vodivej pevnej medi. Vonkajší povrch pokrýva veľmi tenké poniklovanie. Toto pokročilé nastavenie drasticky znižuje pokles napätia pri veľkom zaťažení motora. Tvorba tepla klesá na nepatrný zlomok typických hladín čistého niklu. V porovnaní so špecializovanými bimetalickými alternatívami to tiež stojí podstatne menej vopred.
Realita výroby však prináša strmé a drahé výzvy. Tieto pásy nemôžete spoľahlivo zvárať pomocou štandardných odporových zváračiek. Hrubé medené jadro okamžite odvádza zváracie teplo. Musíte použiť pokročilú infraštruktúru zvárania vláknovým laserom. Laserové zváračky tavia kovy čisto zhora nadol. Vôbec sa nespoliehajú na elektrický odpor. Toto zariadenie si vyžaduje obrovské kapitálové investície. Vyžaduje tiež presné ovládanie ohniskovej vzdialenosti, prísne bezpečnostné kryty a vlastné upínacie nástroje.
Zraniteľnosť životného prostredia zostáva skrytým vážnym rizikom. Výrobcovia často kupujú veľké, široké plátované kotúče. Potom tieto rolky rozrežú na vlastné úzke šírky. Tento proces mechanického rezania odstrihne ochranné poniklovanie. Odkrýva okraje surovej medi po celej dĺžke pásu. Meď pri vystavení atmosférickej vlhkosti rýchlo oxiduje. Postupom času tiež vyvoláva rýchlu galvanickú koróziu. Ak ich nasadíte v morskom prostredí, riskujete dlhodobé zhoršenie pripojenia.
Tieto špecifické pásy sa najlepšie hodia do vysoko kontrolovaného výrobného prostredia. Potrebujete masívne, veľkoobjemové výrobné linky na opodstatnenie vybavenia. Musíte už vlastniť zavedené možnosti laserového zvárania. Prísne kontrolované prevádzkové prostredie s nízkou vlhkosťou je absolútne nevyhnutné. Vo vysoko korozívnych vonkajších krytoch ich nemôžete ľahko umiestniť.
Vyhodnotenie medeno-niklových bimetalických tabliet
Pokročilé letecké a automobilové aplikácie vyžadujú dokonalý kompromis. Copper-Nickel Bimetallic Tabs predstavujú absolútnu prémiovú úroveň prepojení. Výrobcovia fyzicky spájajú hrubú medenú základnú vrstvu priamo s cielenou niklovou vrchnou vrstvou. Tento intenzívny proces využíva extrémny mechanický tlak. Vytvára bezšvovú molekulárnu väzbu medzi dvoma odlišnými kovmi. Táto skvelá inovácia úplne rieši zvárací paradox. Hrubé medené dno bez námahy zvládne masívny tok elektrického prúdu. Tenká niklová vrchná vrstva sedí priamo pod vašimi zváracími elektródami. Dokonale zachytáva elektrické teplo pre spoľahlivé, hlboké bodové zvary.
Výsledky implementácie doslova transformujú vaše výrobné možnosti. Vysoko ampérové pripojenia dosiahnete takmer okamžite. Nemusíte upgradovať na drahé laserové zváracie stanice. Vaše existujúce kapacitné odporové bodové zváračky fungujú perfektne bez úprav. Výrazne znížite prevádzkové teploty v celej štruktúre balenia. Výboje s vysokou frekvenciou C už neohrozujú životnosť krehkých buniek. Úplne eliminujete umelé tepelné škrtenie vo vašom systéme správy batérie.
Dovoľte nám starostlivo analyzovať počiatočné náklady verzus dlhodobá návratnosť investícií. Určite platíte vyššie počiatočné náklady na komponent za kartu. Bimetalická výroba si vyžaduje vysoko špecializované opláštovacie stroje a prísnu kontrolu kvality. Túto prémiu však kompenzujete neuveriteľne rýchlo. Vyhnete sa mnohomiliónovým kapitálovým výdavkom na zložité laserové zváracie nástroje. V teréne výrazne znížite mieru zlyhania balenia. Vaše záručné nároky počas životnosti produktu výrazne klesajú.
Tieto prémiové karty sú vhodné pre najnáročnejšie možné aplikácie. Moduly elektrických vozidiel ich vyžadujú na rýchle zrýchlenie. Odolné konštrukčné elektrické náradie sa na ne spolieha pri trvalom krútiacom momente. Letecké aplikácie vyžadujú ich absolútnu spoľahlivosť. Poskytujú maximálne bezpečnostné rezervy pri veľkom cyklickom zaťažení. Ponúkajú tiež robustnú, osvedčenú toleranciu vibrácií pri extrémnom fyzickom namáhaní.
| Typ materiálu |
Vodivosť (IACS) |
Zvárateľnosť (bod odporu) |
Primárne riziko implementácie |
| Čistý nikel |
22 % – 25 % |
Výborne |
Vážna tepelná prekážka pri vysokom odbere prúdu |
| Poniklovaná meď |
~95 % – 98 % |
Veľmi chudobný |
Vyžaduje nákladné laserové zváranie; odkrytá okrajová korózia |
| Meď-nikel bimetalický |
~85 % – 90 % |
Výborne |
Vyššie počiatočné obstarávacie náklady na komponenty |
Rozhodovací rámec pre výber materiálu karty batérie
Výber dokonale správneho materiálu si vyžaduje vysoko štruktúrovaný, objektívny prístup. Postupujte podľa tohto štandardizovaného rozhodovacieho rámca, aby ste sa vyhli nákladným redizajnom.
Krok 1: Definujte limity prúdu a veľkosti
Odporúčame najskôr vypočítať maximálny nepretržitý a absolútny špičkový odber zosilňovača. Zmapujte tieto presné čísla podľa požadovanej plochy prierezu. Hrúbku materiálu vynásobíte šírkou pásu, aby ste našli túto životne dôležitú oblasť. Porovnajte túto vypočítanú oblasť so štandardnými tabuľkami metalurgickej kapacity. Určte presnú požadovanú hrúbku, ak striktne používate čistý nikel. Ak táto požadovaná hrúbka niklu prekročí prahovú hodnotu 0,2 mm až 0,3 mm, okamžite zastavte. Štandardné bodové zváračky jednoducho nemôžu bezpečne preniknúť. Musíte prejsť na vysoko vodivé alternatívne materiály.
Krok 2: Audit výrobnej infraštruktúry
Vaše existujúce továrenské stroje silne diktujú vaše realistické možnosti.
- Štandardné odporové alebo kapacitné bodové zváračky prísne obmedzujú výber materiálu. Musíte vybrať čistý nikel pre nízky výkon alebo bimetalické možnosti pre vysoký výkon.
- Pokročilé vláknové laserové zváračky otvárajú úplne nové inžinierske cesty. Môžete si bezpečne vybrať ekonomickú poniklovanú meď alebo prémiové bimetalické možnosti.
Krok 3: Posúdenie environmentálnej expozície
Vyhodnoťte prísne hodnotenie IP (Ingress Protection) finálnej batérie. Prostredie s vysokou vlhkosťou spôsobuje rýchlu oxidáciu medi. Korozívne námorné aplikácie aktívne ničia odkryté medené prvky. Tieto drsné prostredia priamo diktujú čistý nikel. Prípadne môžete bezpečne použiť plne opláštené bimetalové pásy. Musíte sa úplne vyhnúť štandardnej pokovovanej medi. Odkryté holé medené hrany určite predčasne zlyhajú.
Riziká obstarávania a vyhýbanie sa kontrole kvality
Globálne dodávateľské reťazce často skrývajú neuveriteľne nebezpečné skratky. Neslávne známa pasca z „poniklovanej ocele“ ročne zničí tisíce batérií. Lacní, neetickí dodávatelia často vydávajú základnú poniklovanú oceľ za čistý nikel. Oceľ má absolútne hroznú elektrickú vodivosť. Pri štandardnom zaťažení vytvára masívne, nekontrolovateľné teplo. Čo je horšie, ultratenký niklový povlak sa pri bežných vibráciách balenia ľahko poškriabe. Základná lacná oceľ vo vnútri vášho drahého balenia rýchlo hrdzavie. To vytvára vážne, bezprostredné bezpečnostné riziko. Pred touto špecifickou hrozbou musíte agresívne chrániť svoju výrobnú linku.
Dôrazne odporúčame štandardizovať vaše prichádzajúce protokoly zabezpečenia kvality. Nikdy slepo neverte certifikátom cudzieho materiálu. Vykonajte okamžité praktické overovacie metódy pri každej dodávke.
- Testy korózie v slanej vode: Náhodné prúžky vzoriek ponorte do silnej slanej vody. Počkajte celých 24 hodín. Čistý nikel zostáva úplne čistý a lesklý. Pokovovaná oceľ vykazuje zjavné hlboké hrdzavé škvrny.
- Iskrové testovanie: Prúžok vzorky sa krátko dotknite vysokorýchlostnej stolovej brúsky. Čistý nikel produkuje veľmi málo krátkych tmavočervených iskier. Oceľ vytvára dlhé, výnimočne jasné, rozvetvené iskry.
- Skúšky brúsenia a zvárania: Agresívne obrúste vrchný povrch. Skúste to zvariť podľa vašich štandardných nastavení. Ak zvar zlyhá alebo sa zle prilepí, pravdepodobne máte odkrytú odporovú oceľ.
Kontrola tolerancie je dôležitá rovnako ako čistota základného materiálu. Vo svojich nákupných objednávkach zdôraznite prísne tolerancie dodávateľov. Požadujte neuveriteľne prísne kontroly celkovej hrúbky pokovovania. Overte mechanickú pevnosť v šmyku každého bimetalového zvaru. Nekonzistentná, zvlnená hrúbka povlaku úplne zničí vaše parametre bodového zvárania. Jedna dávka by mohla zvárať dokonale. Ďalšia várka môže vyhodiť katastrofické diery priamo do vašich drahých buniek. Musíte zabezpečiť úplne konzistentný priebeh výroby prostredníctvom prísnej a nemilosrdnej vstupnej kontroly.
Záver
Výber materiálu záložky nikdy nie je všeobecnou, neformálnou inžinierskou voľbou. Vyžaduje si to presné a strategické zosúladenie. Musíte vyvážiť extrémne elektrické požiadavky s veľmi prísnymi tepelnými limitmi. Musíte tiež čeliť skutočnej realite vybavenia na úrovni továrne priamo zoči voči. Čistý nikel slúži neuveriteľne dobre pre základné potreby s nízkou spotrebou. Pokovovaná meď skvele vyniká, ak už vlastníte pokročilé laserové zváračky. Bimetalové doštičky elegantne riešia zložité paradoxy vysokovýkonového a odporového zvárania súčasne.
Dôrazne odporúčame konkrétne ďalšie kroky pre váš inžiniersky tím. Okamžite začnite s prísnym tepelným modelovaním vami navrhovanej batérie. Identifikujte svoje absolútne najvyššie očakávané teploty pri špičkovej nepretržitej záťaži. Ďalej si objednajte vzorky fyzického materiálu všetkých troch rôznych možností. Vykonajte agresívne deštruktívne odlupovacie testy pomocou vášho presného existujúceho továrenského zváracieho zariadenia. Overte svoje teoretické laboratórne modely v porovnaní so skutočnými fyzickými ťahovými silami. Toto praktické, praktické overenie zaručuje vysoko bezpečný, nekonečne škálovateľný dizajn balenia.
FAQ
Otázka: Ako vypočítam požadovanú veľkosť držiaka batérie?
Odpoveď: Potrebnú plochu prierezu určíte vynásobením hrúbky záložky jej šírkou. Porovnajte túto konečnú oblasť so štandardizovanými tabuľkami kapacity pre vami vybraný kov. Meď zvládne približne tri až štyrikrát viac prúdu ako nikel pre presne rovnakú oblasť. Vždy zohľadnite veľkorysú bezpečnostnú rezervu pre neočakávané špičky.
Otázka: Môžem bodovo zvárať čistú meď na článok 18650 alebo 21700?
Odpoveď: Priame bodové zváranie medi je veľmi nespoľahlivé bez pokročilej laserovej technológie. Meď odvádza teplo neuveriteľne rýchlo. Úplne mu tiež chýba elektrický odpor potrebný na vytvorenie lokálneho taviaceho bazéna. Pravdepodobne dosiahnete slabé spoje alebo vypálite otvory cez záporný terminál. Na úspešné bodové zváranie vždy potrebujete niklové rozhranie.
Otázka: Stoja medeno-niklové bimetalické tablety za príplatok?
Odpoveď: Áno, často prinášajú vynikajúcu návratnosť investícií. Hodnota pochádza priamo z predchádzania tepelnému škrteniu vo vysokovýkonných agregátoch. Zabraňujú tiež vysoko nákladným poruchám na poli. A čo je najdôležitejšie, umožňujú vám využiť existujúce odporové bodové zváračky. Úplne sa vyhnete rozsiahlym kapitálovým vylepšeniam potrebným pre stanice na zváranie vláknovým laserom.
Otázka: Ako zistím, či môj dodávateľ poslal čistý nikel alebo poniklovanú oceľ?
Odpoveď: Okamžite po dodaní použite praktické testovanie v továrni. Vykonajte test slanou vodou poškriabaním povrchu a nanesením soľanky; oceľ rýchlo hrdzavie, zatiaľ čo čistý nikel nie. Môžete tiež vykonať rýchlu iskrovú skúšku pomocou abrazívnej brúsky. Oceľ vytvára jasné, rozvetvené iskry. Čistý nikel vyvoláva len veľmi málo matných, červených iskier.



