Der Übergang von Verbraucherelektronik mit geringem Stromverbrauch zu Hochleistungsanwendungen bringt die strengen thermischen und elektrischen Einschränkungen von Standardbatterieanschlüssen zum Vorschein. Geräte wie Elektrofahrzeuge, Hochleistungs-Elektrowerkzeuge und riesige Netzspeichersysteme erfordern unglaublich robuste Verbindungen. Zylinderformate mit hoher Kapazität geben einen enormen Strom ab. Die Wahl des Laschenmaterials bestimmt direkt den Innenwiderstand im gesamten Modul. Darüber hinaus wirkt es sich stark auf Ihren Wärmemanagementaufwand aus. Es bestimmt auch Ihre tägliche Produktionsausbeute und gewährleistet eine langfristige Packungssicherheit bei mechanischer Belastung. Ingenieure stehen ständig vor schwierigen Kompromissen zwischen elektrischer Leistung und Produktionskapazitäten der Fabrik. In diesem Leitfaden werden die technischen Gegebenheiten und Herstellungskompromisse, die für eine präzise Fertigung erforderlich sind, detailliert erläutert Auswahl des Batterielaschenmaterials . Wir trennen bewusst die theoretische Laborleistung von der tatsächlichen Realisierbarkeit in der Fabrik. Sie erfahren, wie Sie strenge elektrische Ziele perfekt mit den praktischen Grenzen Ihrer bestehenden Schweißinfrastruktur in Einklang bringen.
Wichtige Erkenntnisse
- Für eine effektive Materialauswahl für Batterielaschen müssen die Ziele der elektrischen Leitfähigkeit mit den vorhandenen Möglichkeiten der Schweißinfrastruktur in Einklang gebracht werden.
- Reines Nickel bleibt die Basis für zuverlässiges Punktschweißen mit geringem Fehlerwiderstand, führt jedoch bei Hochampere-Anwendungen zu erheblichen thermischen Engpässen.
- Vernickelte Kupferstreifen bieten einen enormen Leitfähigkeitssprung, bringen jedoch komplexe Werkzeuganforderungen (Laserschweißen) und potenzielle Kantenkorrosionsrisiken mit sich.
- Bimetallische Kupfer-Nickel-Tabs stellen die Premium-Hochleistungslösung dar und bieten die Leitfähigkeit von Kupfer in Kombination mit der Widerstandsschweißkompatibilität von Nickel, wodurch sowohl die Leistung als auch die Skalierbarkeit der Fertigung optimiert werden.
Das technische Problem: Leitfähigkeit vs. Schweißbarkeit
Elektrischer Strom, der durch einen Leiter fließt, erzeugt zwangsläufig Wärme. Wir berechnen diese grundlegende physikalische Herausforderung mithilfe der I⊃2;R-Formel. Der Buchstabe I steht für elektrischen Strom. R stellt den elektrischen Widerstand des Materials dar. Hochleistungsanwendungen ziehen beim Beschleunigen oder bei schweren Lasten enorme Ströme. Kleine Laschenwiderstände vervielfachen sich schnell zu massiven thermischen Engpässen direkt an der Zellverbindung. Diese erzeugte Wärme wird direkt zurück in die Batteriezellen übertragen. Lithium-Ionen-Chemikalien, insbesondere NMC-Zellen mit hohem Nickelgehalt, zersetzen sich bei erhöhten Temperaturen schnell. Sie verlieren insgesamt an Langlebigkeit und Lebensdauer des Rucksacks. Wir müssen den Laschenwiderstand unbedingt minimieren.
Wir stehen nun vor dem berüchtigten Schweißparadoxon. Wir wollen unbedingt hochleitfähige Materialien. Kupfer scheint die offensichtliche und perfekte Wahl zu sein. Beim herkömmlichen Widerstandspunktschweißen kommt es jedoch stark auf die lokale Wärmeerzeugung an. Der Schweißer drückt einen massiven Stromimpuls zwischen zwei Kupferelektroden. Das Zielmetall widersetzt sich diesem Stromfluss. Dieser lokale Widerstand schmilzt die Metalle zu einem dauerhaften Nugget zusammen. Kupfer eliminiert diesen erforderlichen Widerstand praktisch. Außerdem leitet es die aufgebrachte Wärme fast sofort ab. Sie können es nicht zuverlässig punktschweißen. Sie erzeugen entweder schwache, spröde Verbindungen oder blasen riesige Löcher direkt in den Minuspol der Zelle. Im Gegensatz dazu lassen sich hochohmige Metalle mühelos schweißen. Sie fangen die Wärme perfekt ein. Dennoch erzeugen sie im Dauerbetrieb der Batterie gefährliche überschüssige Wärme.
Die Wahl des falschen Metalls hat schwerwiegende geschäftliche Folgen. Sie könnten der thermischen Effizienz eine schlechte Priorität einräumen, indem Sie Kupfer in inkompatible Maschinen zwingen. Dies führt zu schwachen Schweißnähten, schweren Vibrationsausfällen und hohen Herstellungsfehlerraten. Sie könnten stattdessen auf einfaches Schweißen Wert legen und dünnes, reines Nickel verwenden. Dies führt zu frühen Feldausfällen aufgrund extremer thermischer Degradation. Wir müssen dieses empfindliche Gleichgewicht sorgfältig steuern.
Bewertung von reinem Nickel: Die Branchenbasis
Weltweit dominiert reines Nickel die Standardmontage von Batteriepacks. Es bietet eine außergewöhnliche natürliche Korrosionsbeständigkeit. Es erzeugt den perfekten elektrischen Widerstand für standardmäßige kapazitive Punktschweißgeräte. Wechselstrom-Pulspunktschweißgeräte kommen auch ohne komplexe Parameterabstimmung problemlos damit zurecht. Für eine gleichbleibende Fertigungszuverlässigkeit verlassen wir uns stark darauf. Wenn Sie Ihre Einstellungen vornehmen, sehen Sie selten eine schwache Schweißnahtdurchdringung. Es bildet unglaublich starke Nuggets gegenüber standardmäßigen zylindrischen Zellgehäusen aus Stahl.
Reines Nickel weist jedoch erhebliche Leistungsgrenzen auf. Seine elektrische Leitfähigkeit liegt bei etwa 22 bis 25 % IACS. IACS steht für International Annealed Copper Standard. Es schränkt den Stromfluss im Vergleich zu einem reinen Kupferleiter stark ein. Hersteller versuchen oft einen einfachen, intuitiven Workaround. Sie erhöhen die Dicke des Nickelbandes. Sie hoffen, dass dies den gesamten Widerstandsfußabdruck verringert. Diese Strategie scheitert in der Fabrikhalle schnell. Dickes Nickel übersteigt bei weitem die Eindringfähigkeit von Standard-Punktschweißgeräten. Die standardmäßige Werksausrüstung erreicht eine maximale Dicke von etwa 0,2 mm oder 0,3 mm. Um diese Grenze zu überschreiten, sind massive Energieimpulse erforderlich. Es besteht die Gefahr, dass Sie sich direkt durch die dünne Zellwand verbrennen. Dadurch wird hochentzündlicher Elektrolyt freigesetzt und die Sicherheit gefährdet.
Reines Nickel passt perfekt zu bestimmten Produktkategorien. Wir empfehlen es ausschließlich für Anwendungen mit geringem bis mittlerem Abfluss. E-Bikes, Standard-Energiespeichersysteme für Privathaushalte und alltägliche Unterhaltungselektronik passen wunderbar in dieses Profil. In diesen spezifischen Sektoren ist die Einfachheit der Fertigung von größter Bedeutung. Diese Produkte erzeugen selten extreme, anhaltende Ströme über einen längeren Zeitraum. Sie vermeiden ganz einfach die Notwendigkeit einer extremen thermischen Effizienz.
Bewertung vernickelter Kupferstreifen
Wir brauchen unbedingt massive Leitfähigkeitssprünge für Hochleistungspakete. Vernickelte Kupferstreifen bieten eine äußerst effektive und leistungsstarke Lösung. Sie sorgen über die gesamte Sammelschiene für eine kupfernahe Leitfähigkeit. Sie erreichen eine IACS-Leistung von nahezu 100 %. Der Kern besteht aus reinem, hochleitfähigem Massivkupfer. Die Außenfläche ist mit einer sehr dünnen Nickelschicht überzogen. Dieses fortschrittliche Setup reduziert den Spannungsabfall bei hoher Motorlast drastisch. Die Wärmeerzeugung sinkt auf einen winzigen Bruchteil der typischen Werte für reines Nickel. Außerdem sind die Anschaffungskosten im Vergleich zu speziellen Bimetall-Alternativen deutlich geringer.
Allerdings bringen die Realitäten in der Fertigung große und teure Herausforderungen mit sich. Mit herkömmlichen Widerstandsschweißgeräten können diese Streifen nicht zuverlässig verschweißt werden. Der dicke Kupferkern leitet die Schweißwärme sofort ab. Sie müssen eine fortschrittliche Faserlaser-Schweißinfrastruktur verwenden. Laserschweißgeräte schmelzen die Metalle sauber von oben nach unten auf. Sie sind überhaupt nicht auf elektrischen Widerstand angewiesen. Diese Ausrüstung erfordert enorme Kapitalinvestitionen. Es erfordert außerdem eine präzise Steuerung der Brennweite, strenge Sicherheitsgehäuse und maßgeschneiderte Spannwerkzeuge.
Umweltgefährdung bleibt ein verstecktes, ernstes Risiko. Hersteller kaufen oft große, breite Blechrollen. Anschließend schneiden sie diese Rollen auf maßgeschneiderte schmale Breiten zu. Bei diesem mechanischen Schlitzverfahren wird die schützende Nickelbeschichtung abgeschert. Es legt Rohkupferkanten entlang der gesamten Länge des Bandes frei. Kupfer oxidiert schnell, wenn es der Luftfeuchtigkeit ausgesetzt wird. Außerdem kommt es im Laufe der Zeit zu einer schnellen galvanischen Korrosion. Wenn Sie diese in Meeresumgebungen einsetzen, riskieren Sie eine langfristige Beeinträchtigung der Verbindung.
Diese speziellen Streifen eignen sich am besten für streng kontrollierte Fertigungsumgebungen. Um die Ausrüstung zu rechtfertigen, benötigen Sie riesige Produktionslinien mit hohem Volumen. Sie müssen bereits über fundierte Kenntnisse im Laserschweißen verfügen. Eine streng kontrollierte Betriebsumgebung mit geringer Luftfeuchtigkeit ist unbedingt erforderlich. Sie können diese nicht ohne weiteres in stark korrosiven Außengehäusen einsetzen.
Bewertung von Kupfer-Nickel-Bimetalllaschen
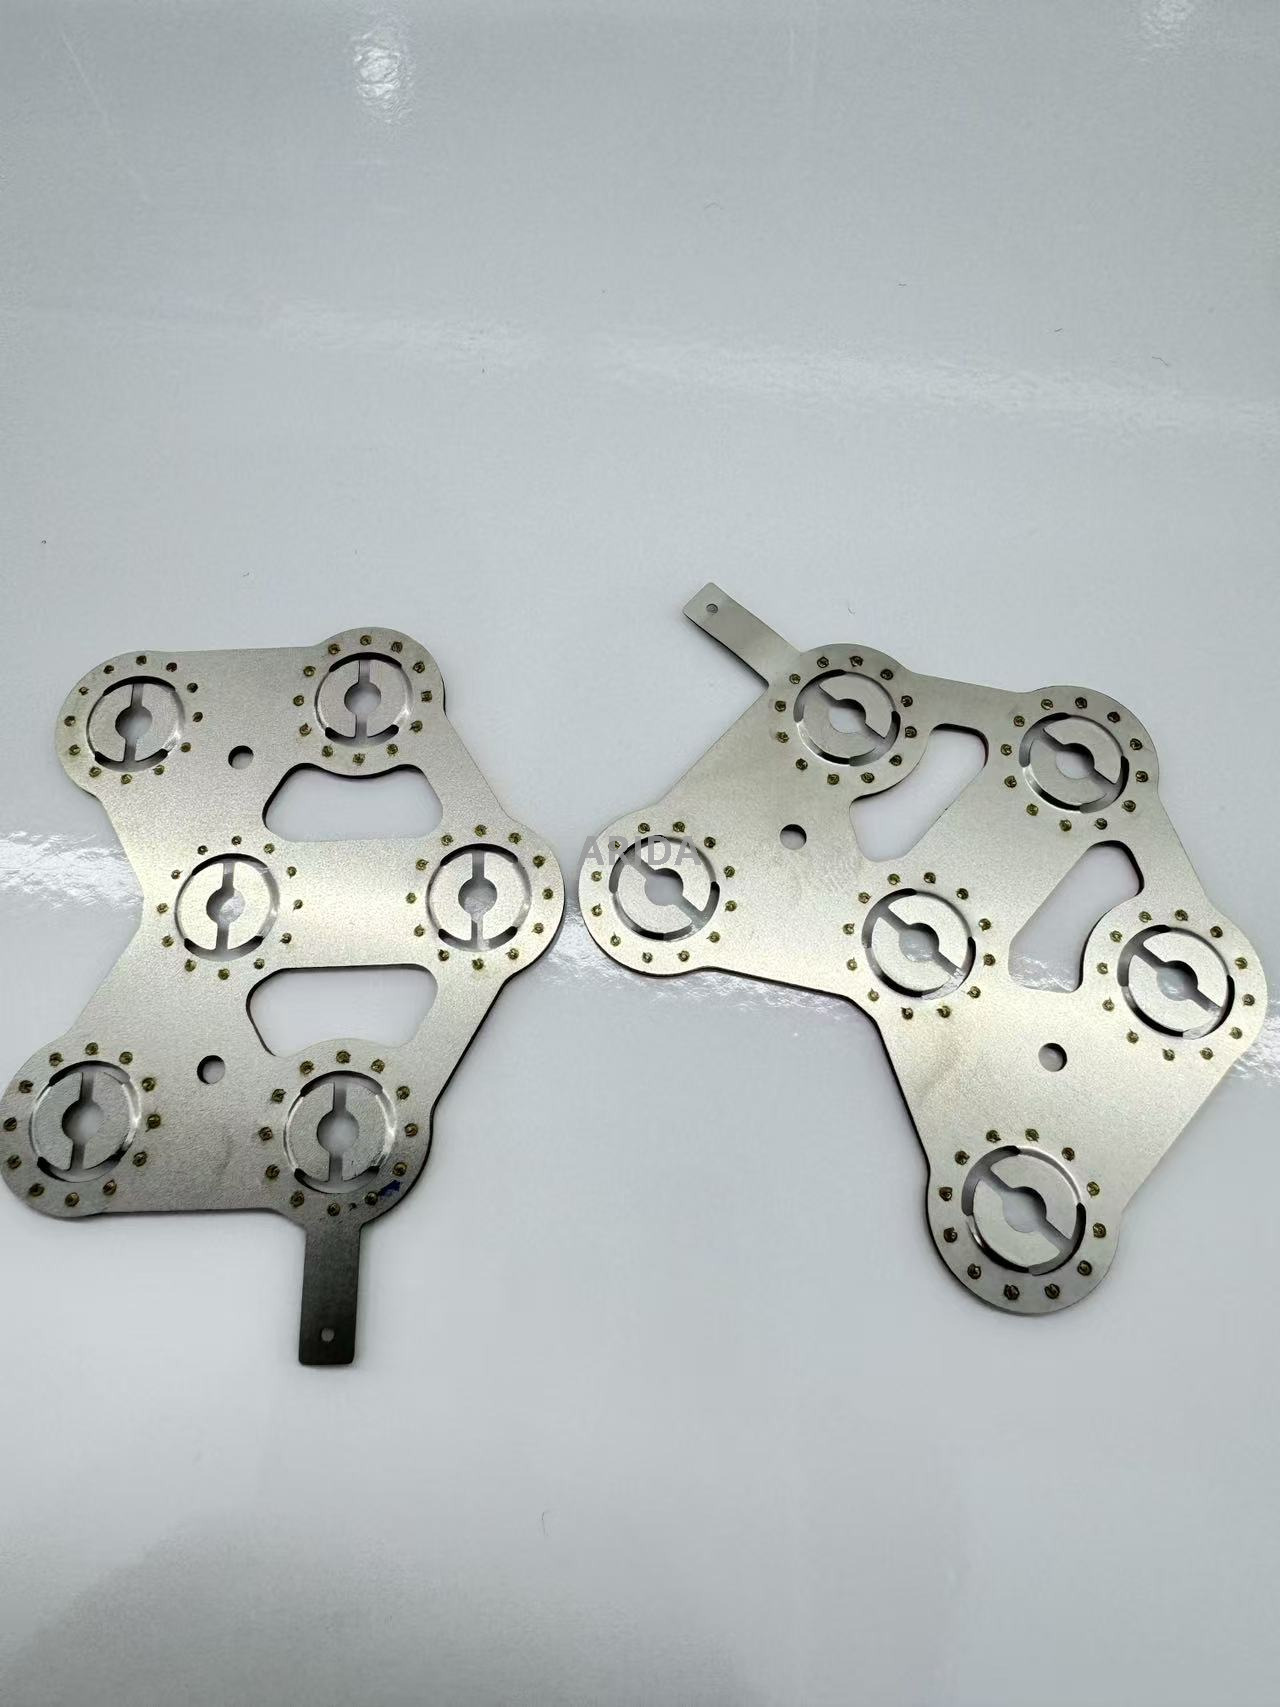
Fortschrittliche Anwendungen in der Luft- und Raumfahrt sowie im Automobilbereich erfordern einen perfekten Kompromiss. Kupfer-Nickel-Bimetall-Tabs stellen die absolute Premiumklasse der Verbindungen dar. Hersteller verschmelzen eine dicke Kupferbasisschicht direkt mit einer gezielten Nickeldeckschicht. Bei diesem intensiven Prozess kommt extremer mechanischer Druck zum Einsatz. Es entsteht eine nahtlose molekulare Verbindung zwischen den beiden unterschiedlichen Metallen. Diese brillante Innovation löst das Schweißparadoxon vollständig. Der dicke Kupferboden bewältigt den massiven elektrischen Stromfluss mühelos. Die dünne Nickel-Deckschicht sitzt direkt unter Ihren Schweißelektroden. Es fängt die elektrische Wärme perfekt ein und sorgt so für zuverlässige, tiefe Punktschweißungen.
Die Implementierungsergebnisse verändern die Fähigkeiten Ihrer Fabrik buchstäblich. Sie erreichen nahezu augenblicklich Verbindungen mit hoher Amperezahl. Sie müssen nicht auf teure Laserschweißstationen umrüsten. Ihre vorhandenen kapazitiven Widerstandspunktschweißgeräte funktionieren ohne Modifikation einwandfrei. Sie senken die Betriebstemperaturen im gesamten Packaufbau drastisch. Entladungen mit hoher C-Rate gefährden nicht länger die Lebensdauer empfindlicher Zellen. Sie eliminieren die künstliche thermische Drosselung in Ihrem Batteriemanagementsystem vollständig.
Lassen Sie uns sorgfältig die Vorabkosten im Vergleich zur langfristigen Kapitalrendite analysieren. Sie zahlen auf jeden Fall im Voraus höhere Komponentenkosten pro Tab. Die Herstellung von Bimetallen erfordert hochspezialisierte Beschichtungsmaschinen und eine strenge Qualitätskontrolle. Allerdings haben Sie diese Prämie unglaublich schnell ausgeglichen. Sie vermeiden Investitionen in Höhe von mehreren Millionen Dollar für komplexe Laserschweißwerkzeuge. Sie reduzieren die Paketausfallraten im Feld drastisch. Ihre Garantieansprüche sinken im Laufe der Lebensdauer des Produkts erheblich.
Diese Premium-Tabs eignen sich für die anspruchsvollsten Anwendungen. Elektrofahrzeugmodule benötigen sie für eine schnelle Beschleunigung. Hochleistungs-Elektrowerkzeuge für den Bau sind für ein anhaltendes Drehmoment auf sie angewiesen. Luft- und Raumfahrtanwendungen erfordern absolute Zuverlässigkeit. Sie bieten maximale Sicherheitsreserven bei starker zyklischer Belastung. Sie bieten außerdem eine robuste, bewährte Vibrationstoleranz unter extremer physischer Belastung.
| Materialtyp |
Leitfähigkeit (IACS) |
Schweißbarkeit (Widerstand Punkt) |
Primäres Implementierungsrisiko |
| Reines Nickel |
22 % – 25 % |
Exzellent |
Schwerer thermischer Engpass bei hohem Stromverbrauch |
| Vernickeltes Kupfer |
~95 % - 98 % |
Sehr schlecht |
Erfordert kostspieliges Laserschweißen; freiliegende Kantenkorrosion |
| Kupfer-Nickel-Bimetall |
~85 % - 90 % |
Exzellent |
Höhere anfängliche Beschaffungskosten für Komponenten |
Entscheidungsrahmen für die Materialauswahl der Batterielaschen
Die Auswahl des vollkommen richtigen Materials erfordert einen stark strukturierten und objektiven Ansatz. Befolgen Sie diesen standardisierten Entscheidungsrahmen, um kostspielige Neugestaltungen zu vermeiden.
Schritt 1: Definieren Sie Strom- und Größengrenzen
Wir empfehlen, zunächst die maximale kontinuierliche und absolute Spitzenleistung des Verstärkers zu berechnen. Ordnen Sie diese genauen Zahlen Ihrer erforderlichen Querschnittsfläche zu. Um diesen wichtigen Bereich zu ermitteln, multiplizieren Sie die Materialstärke mit der Streifenbreite. Vergleichen Sie diese berechnete Fläche mit standardmäßigen metallurgischen Strombelastbarkeitsdiagrammen. Bestimmen Sie die genaue erforderliche Dicke, wenn Sie ausschließlich reines Nickel verwenden. Wenn diese erforderliche Nickeldicke den Schwellenwert von 0,2 mm bis 0,3 mm überschreitet, stoppen Sie sofort. Herkömmliche Punktschweißgeräte können es einfach nicht sicher durchdringen. Sie müssen auf hochleitfähige Alternativmaterialien umsteigen.
Schritt 2: Prüfen Sie die Fertigungsinfrastruktur
Ihre vorhandenen Fabrikmaschinen bestimmen Ihre realistischen Optionen stark.
- Standardwiderstands- oder kapazitive Punktschweißgeräte schränken Ihre Materialauswahl stark ein. Sie müssen reines Nickel für niedrige Leistungen oder Bimetalloptionen für hohe Leistungen wählen.
- Fortschrittliche Faserlaserschweißgeräte eröffnen völlig neue technische Wege. Sie können sicher zwischen preiswertem vernickeltem Kupfer oder Premium-Bimetalloptionen wählen.
Schritt 3: Bewerten Sie die Umweltbelastung
Bewerten Sie die strenge IP-Einstufung (Ingress Protection) des endgültigen Akkupacks. Umgebungen mit hoher Luftfeuchtigkeit führen zu einer schnellen Kupferoxidation. Korrosive Meeresanwendungen zerstören aktiv freiliegende Kupferelemente. Diese rauen Umgebungen erfordern unbedingt reines Nickel. Alternativ können Sie auch vollummantelte Bimetallstreifen sicher verwenden. Auf Standard-Schlitzkupfer müssen Sie gänzlich verzichten. Die freiliegenden blanken Kupferkanten werden definitiv vorzeitig ausfallen.
Beschaffungsrisiken und Vermeidung von Qualitätskontrollen
Globale Lieferketten verbergen oft unglaublich gefährliche Abkürzungen. Die berüchtigte Falle aus „vernickeltem Stahl“ ruiniert jedes Jahr Tausende von Akkus. Billige, unethische Lieferanten geben einfachen vernickelten Stahl oft als reines Nickel aus. Stahl besitzt eine absolut schreckliche elektrische Leitfähigkeit. Bei normaler Belastung entsteht eine enorme, unkontrollierbare Wärmeentwicklung. Schlimmer noch: Die ultradünne Nickelbeschichtung kratzt bei normalen Packungsvibrationen leicht ab. Der darunter liegende billige Stahl in Ihrem teuren Rucksack rostet schnell. Dadurch entsteht ein ernstes, unmittelbares Sicherheitsrisiko. Sie müssen Ihre Produktionslinie aggressiv vor dieser spezifischen Bedrohung schützen.
Wir empfehlen dringend, Ihre eingehenden Qualitätssicherungsprotokolle zu standardisieren. Vertrauen Sie niemals blind auf ausländische Materialzertifikate. Führen Sie bei jeder Lieferung sofortige, praktische Überprüfungsmethoden durch.
- Salzwasser-Korrosionstests: Tauchen Sie zufällige Probenstreifen in starkes Salzwasser. Warten Sie ganze 24 Stunden. Reines Nickel bleibt absolut sauber und glänzend. Beschichteter Stahl weist deutliche, tiefe Rostflecken auf.
- Funkentest: Berühren Sie den Probenstreifen kurz mit einem Hochgeschwindigkeitsschleifer. Reines Nickel erzeugt nur sehr wenige, kurze, dunkelrote Funken. Stahl erzeugt lange, außergewöhnlich helle, verzweigte Funken.
- Schleif- und Schweißtests: Feilen Sie die Oberfläche aggressiv ab. Versuchen Sie, es mit Ihren Standardeinstellungen punktschweißen zu lassen. Wenn die Schweißnaht versagt oder schlecht haftet, liegt wahrscheinlich freiliegender, widerstandsfähiger Stahl vor.
Die Kontrolle der Toleranzen ist ebenso wichtig wie die Reinheit des Grundmaterials. Betonen Sie in Ihren Bestellungen strenge Lieferantentoleranzen. Fordern Sie äußerst strenge Kontrollen der Gesamtdicke der Beschichtung. Überprüfen Sie die mechanische Scherfestigkeit jeder Bimetall-Schweißnaht. Ungleichmäßige, wellige Manteldicken ruinieren Ihre Punktschweißparameter völlig. Eine Charge könnte perfekt schweißen. Die nächste Charge könnte katastrophale Löcher direkt in Ihre teuren Zellen reißen. Sie müssen durch strenge, gnadenlose Eingangskontrollen absolut konsistente Produktionsabläufe sicherstellen.
Abschluss
Die Auswahl des Laschenmaterials ist niemals eine generische, zufällige technische Entscheidung. Es erfordert eine präzise, strategische Ausrichtung. Sie müssen extreme elektrische Anforderungen mit sehr strengen thermischen Grenzwerten in Einklang bringen. Sie müssen sich auch den tatsächlichen Gegebenheiten in der Fabrikausrüstung stellen. Reines Nickel eignet sich hervorragend für grundlegende Anforderungen mit geringem Stromverbrauch. Beschichtetes Kupfer eignet sich hervorragend, wenn Sie bereits über fortgeschrittene Laserschweißgeräte verfügen. Bimetalllaschen lösen auf elegante Weise gleichzeitig komplexe Hochleistungs- und Widerstandsschweißparadoxien.
Wir empfehlen Ihrem Engineering-Team dringend konkrete nächste Schritte. Beginnen Sie sofort mit der gründlichen thermischen Modellierung Ihres vorgeschlagenen Batteriepakets. Identifizieren Sie Ihre absolut höchsten erwarteten Temperaturen unter Spitzendauerlast. Als nächstes bestellen Sie physische Materialproben aller drei verschiedenen Optionen. Führen Sie aggressive, zerstörende Schältests mit der exakt vorhandenen Schweißausrüstung Ihrer Fabrik durch. Validieren Sie Ihre theoretischen Labormodelle anhand tatsächlicher physikalischer Zugkräfte. Diese praktische, praktische Validierung garantiert ein hochsicheres, unbegrenzt skalierbares Packungsdesign.
FAQ
F: Wie berechne ich die erforderliche Größe für eine Batterielasche?
A: Die erforderliche Querschnittsfläche ermitteln Sie, indem Sie die Laschendicke mit der Laschenbreite multiplizieren. Vergleichen Sie diesen endgültigen Bereich mit standardisierten Strombelastbarkeitsdiagrammen für das von Ihnen gewählte Metall. Kupfer verträgt auf genau derselben Fläche etwa drei- bis viermal mehr Strom als Nickel. Berücksichtigen Sie immer einen großzügigen Sicherheitsspielraum für unerwartete Spitzenausbrüche.
F: Kann ich reines Kupfer punktuell an eine 18650- oder 21700-Zelle schweißen?
A: Direktes Kupferpunktschweißen ist ohne fortschrittliche Lasertechnologie äußerst unzuverlässig. Kupfer leitet Wärme unglaublich schnell ab. Außerdem fehlt ihm völlig der elektrische Widerstand, der zur Erzeugung eines lokalen Schmelzbades erforderlich ist. Sie werden wahrscheinlich schwache Verbindungen bekommen oder Löcher durch den Minuspol brennen. Für ein erfolgreiches Punktschweißen benötigen Sie immer eine Nickelschnittstelle.
F: Sind Kupfer-Nickel-Bimetall-Tabs den Aufpreis wert?
A: Ja, sie liefern häufig eine hervorragende Kapitalrendite. Der Wert ergibt sich direkt aus der Verhinderung thermischer Drosselung in Hochleistungspaketen. Sie verhindern auch sehr teure Feldausfälle. Am wichtigsten ist, dass Sie damit vorhandene Widerstandspunktschweißgeräte nutzen können. Sie vermeiden vollständig die für Faserlaser-Schweißstationen erforderlichen massiven Kapitalaufrüstungen.
F: Wie kann ich feststellen, ob mein Lieferant reines Nickel oder vernickelten Stahl geliefert hat?
A: Führen Sie unmittelbar nach der Lieferung praktische Tests in der Fabrik durch. Führen Sie einen Salzwassertest durch, indem Sie die Oberfläche ankratzen und Salzlake auftragen; Stahl rostet schnell, reines Nickel dagegen nicht. Sie können auch einen schnellen Funkentest mit einer Schleifmaschine durchführen. Stahl erzeugt helle, verzweigte Funken. Reines Nickel wirft nur sehr wenige matte, rote Funken.



