La transition de l'électronique grand public à faible consommation vers des applications haute puissance expose les strictes limitations thermiques et électriques des connexions de batterie standard. Les appareils tels que les véhicules électriques, les outils électriques lourds et les systèmes de stockage sur réseau massif nécessitent des interconnexions incroyablement robustes. Les formats cylindriques haute capacité produisent un courant énorme. Le choix du matériau des languettes dicte directement la résistance interne sur l'ensemble du module. De plus, cela a un impact considérable sur vos frais de gestion thermique. Il détermine également votre rendement de fabrication quotidien et garantit la sécurité des emballages à long terme sous contrainte mécanique. Les ingénieurs sont constamment confrontés à des compromis difficiles entre les performances électriques et les capacités de production en usine. Ce guide décompose en profondeur les réalités techniques et les compromis de fabrication nécessaires pour une Sélection du matériau de l'onglet Batterie . Nous séparons délibérément les performances théoriques en laboratoire de la viabilité réelle en usine. Vous apprendrez à équilibrer parfaitement les objectifs électriques stricts avec les limites pratiques de votre infrastructure de soudage existante.
Points clés à retenir
- Une sélection efficace des matériaux des languettes de batterie nécessite d'équilibrer les objectifs de conductivité électrique avec les capacités de l'infrastructure de soudage existante.
- Le nickel pur reste la base pour un soudage par points fiable et à faible défaut, mais introduit de graves goulots d'étranglement thermiques dans les applications à ampérage élevé.
- Les bandes de cuivre nickelées offrent un bond considérable en matière de conductivité mais introduisent des exigences d'outillage complexes (soudage laser) et des risques potentiels de corrosion des bords.
- Les languettes bimétalliques cuivre-nickel représentent la solution haute puissance haut de gamme, offrant la conductivité du cuivre combinée à la compatibilité de soudage par résistance du nickel, optimisant à la fois les performances et l'évolutivité de la fabrication.
Le problème d'ingénierie : conductivité et soudabilité
Le courant électrique circulant dans un conducteur génère inévitablement de la chaleur. Nous calculons ce défi de physique fondamentale en utilisant la formule I⊃2;R. La lettre I représente le courant électrique. R représente la résistance électrique du matériau. Les applications haute puissance génèrent des courants massifs lors d’accélérations ou de charges lourdes. Les petites résistances de languette se multiplient rapidement en énormes goulots d'étranglement thermiques directement au niveau de la connexion des cellules. La chaleur générée est transférée directement dans les cellules de la batterie. Les produits chimiques lithium-ion, en particulier les cellules NMC à haute teneur en nickel, se dégradent rapidement à des températures élevées. Vous perdez la longévité globale et la durée de vie du pack. Il faut absolument minimiser la résistance des languettes.
Nous sommes désormais confrontés au fameux paradoxe du soudage. Nous avons désespérément besoin de matériaux hautement conducteurs. Le cuivre semble être le choix évident et parfait. Cependant, le soudage par points par résistance traditionnel repose fortement sur la génération de chaleur localisée. Le soudeur pousse une impulsion massive de courant entre deux électrodes de cuivre. Le métal cible résiste à ce flux de courant. Cette résistance localisée fait fondre les métaux ensemble pour former une pépite permanente. Le cuivre élimine pratiquement cette résistance requise. Il dissipe également toute chaleur appliquée presque instantanément. Vous ne pouvez pas le souder par points de manière fiable. Soit vous créez des joints faibles et cassants, soit vous faites des trous massifs directement dans la borne négative de la cellule. À l’inverse, les métaux hautement résistifs se soudent sans effort. Ils captent parfaitement la chaleur. Pourtant, ils génèrent un excès de chaleur dangereux lors du fonctionnement continu de la batterie.
Choisir le mauvais métal entraîne de graves conséquences commerciales. Vous pourriez donner une mauvaise priorité à l’efficacité thermique en forçant le cuivre à entrer dans des machines incompatibles. Cela entraîne des soudures faibles, de graves défaillances dues aux vibrations et des taux élevés de défauts de fabrication. Vous pouvez plutôt privilégier un soudage facile en utilisant du nickel pur et fin. Cela conduit à des défaillances précoces sur le terrain dues à une dégradation thermique extrême. Nous devons naviguer avec précaution dans cet équilibre délicat.
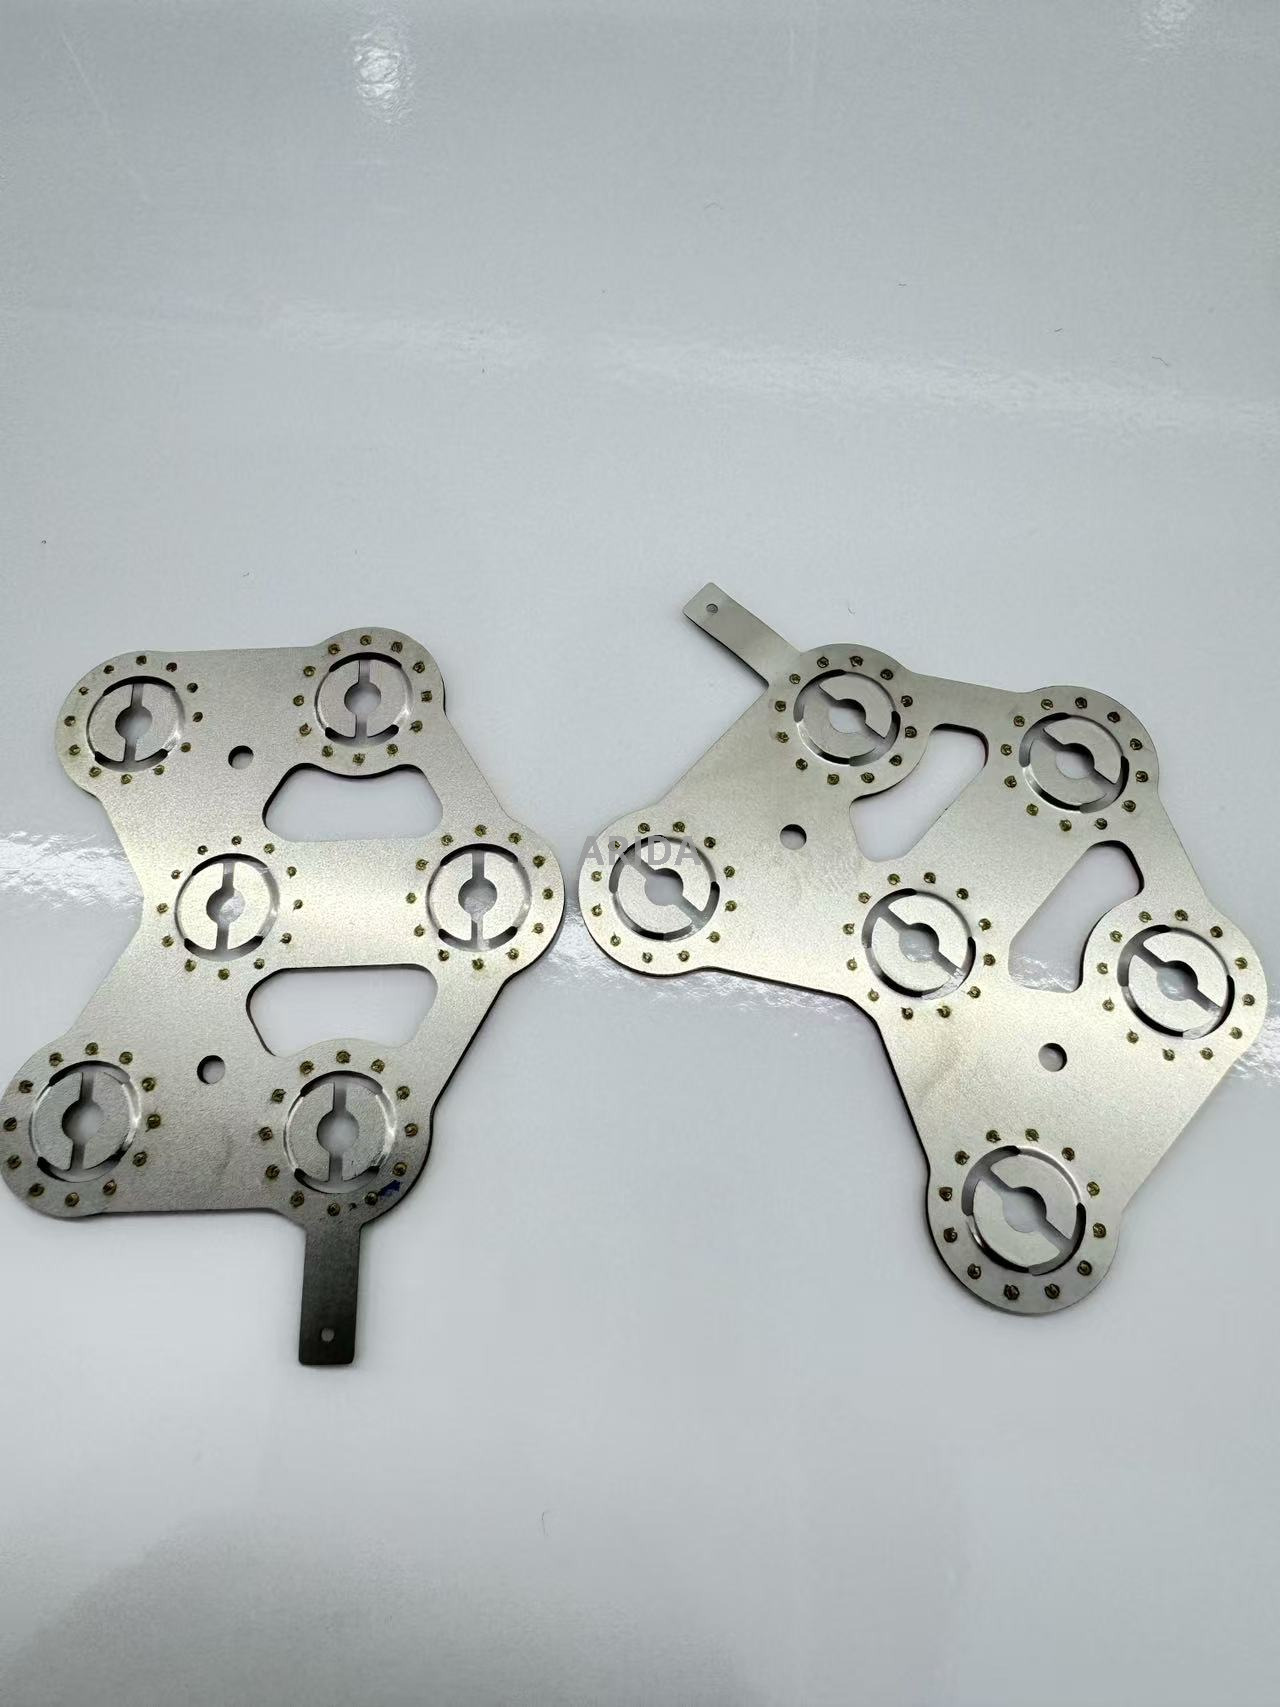
Évaluation du nickel pur : la référence de l'industrie
Le nickel pur domine l’assemblage de batteries standard à l’échelle mondiale. Il offre une résistance naturelle exceptionnelle à la corrosion. Il crée la résistance électrique parfaite pour les soudeurs par points capacitifs standards. Les soudeurs par points à impulsion AC le gèrent également à merveille sans réglage complexe des paramètres. Nous en dépendons grandement pour une fiabilité de fabrication constante. Vous constatez rarement une faible pénétration de la soudure lorsque vos paramètres sont définis. Elle forme des pépites incroyablement résistantes contre les boîtiers de cellules cylindriques en acier standard.
Cependant, le nickel pur présente de sévères limites de performances. Sa conductivité électrique atteint un maximum d'environ 22 à 25 % IACS. IACS signifie International Annealed Copper Standard. Il restreint considérablement le flux de courant par rapport à un conducteur en cuivre pur. Les fabricants tentent souvent une solution de contournement simple et intuitive. Ils augmentent l'épaisseur de la bande de nickel. Ils espèrent que cela réduira l’empreinte globale de la résistance. Cette stratégie échoue rapidement dans l’usine. Le nickel épais dépasse rapidement les capacités de pénétration standard des soudeuses par points. L'équipement d'usine standard atteint une épaisseur maximale d'environ 0,2 mm ou 0,3 mm. Pousser au-delà de cette limite nécessite des impulsions d’énergie massives. Vous risquez de vous brûler directement à travers la fine paroi cellulaire. Cela libère un électrolyte hautement inflammable et compromet la sécurité.
Le nickel pur s’adapte parfaitement à des catégories de produits spécifiques. Nous le recommandons strictement pour les applications à drain faible à moyen. Les vélos électriques, les systèmes de stockage d’énergie domestique standard et les appareils électroniques grand public quotidiens correspondent parfaitement à ce profil. La simplicité de fabrication est la plus importante dans ces secteurs spécifiques. Ces produits poussent rarement des courants extrêmes et soutenus sur de longues durées. Vous évitez facilement le besoin d’une efficacité thermique extrême.
Évaluation des bandes de cuivre nickelées
Nous avons absolument besoin d’augmentations massives de la conductivité pour les packs haute puissance. Les bandes de cuivre nickelées offrent une solution très efficace et performante. Ils offrent une conductivité proche du cuivre sur l’ensemble du jeu de barres. Vous atteignez une performance IACS proche de 100 %. Le noyau est constitué de cuivre massif pur et hautement conducteur. Un très fin placage de nickel recouvre la surface extérieure. Cette configuration avancée réduit considérablement l’affaissement de tension sous de lourdes charges moteur. La génération de chaleur tombe à une infime fraction des niveaux typiques de nickel pur. Cela coûte également beaucoup moins cher au départ que les alternatives bimétalliques spécialisées.
Cependant, les réalités manufacturières introduisent des défis considérables et coûteux. Vous ne pouvez pas souder ces bandes de manière fiable avec des soudeuses à résistance standard. Le noyau en cuivre épais évacue instantanément la chaleur de soudage. Vous devez utiliser une infrastructure avancée de soudage laser à fibre. Les soudeurs laser font fondre les métaux proprement de haut en bas. Ils ne dépendent pas du tout de la résistance électrique. Cet équipement nécessite un investissement massif en capital. Cela nécessite également un contrôle précis de la distance focale, des boîtiers de sécurité stricts et des outils de serrage personnalisés.
La vulnérabilité environnementale reste un risque grave et caché. Les fabricants achètent souvent de gros rouleaux plaqués larges. Ils coupent ensuite ces rouleaux en largeurs étroites personnalisées. Ce processus de refendage mécanique détache le placage de nickel protecteur. Il expose les bords du cuivre brut sur toute la longueur de la bande. Le cuivre s'oxyde rapidement lorsqu'il est exposé à l'humidité atmosphérique. Il provoque également une corrosion galvanique rapide au fil du temps. Vous risquez une dégradation de la connexion à long terme si vous les déployez dans des environnements marins.
Ces bandes spécifiques conviennent le mieux aux environnements de fabrication hautement contrôlés. Vous avez besoin de lignes de production massives et à haut volume pour justifier l’équipement. Vous devez déjà posséder des capacités établies en soudage laser. Des environnements d’exploitation étroitement contrôlés et à faible humidité sont absolument obligatoires. Vous ne pouvez pas les déployer facilement dans des enceintes extérieures hautement corrosives.
Évaluation des languettes bimétalliques cuivre-nickel
Les applications avancées dans l’aérospatiale et l’automobile exigent un compromis parfait. Les languettes bimétalliques en cuivre-nickel représentent le niveau d'interconnexion haut de gamme absolu. Les fabricants fusionnent physiquement une épaisse couche de base en cuivre directement avec une couche supérieure en nickel ciblée. Ce processus intensif utilise une pression mécanique extrême. Il crée une liaison moléculaire transparente entre les deux métaux disparates. Cette brillante innovation résout entièrement le paradoxe du soudage. Le fond en cuivre épais gère sans effort le flux massif de courant électrique. La fine couche supérieure en nickel se trouve juste sous vos électrodes de soudage. Il capte parfaitement la chaleur électrique pour des soudures par points fiables et profondes.
Les résultats de la mise en œuvre transforment littéralement les capacités de votre usine. Vous obtenez des connexions à haut ampérage presque instantanément. Vous n’avez pas besoin de passer à des stations de soudage laser coûteuses. Vos soudeuses par points à résistance capacitive existantes fonctionnent parfaitement sans modification. Vous réduisez considérablement les températures de fonctionnement sur toute la structure du pack. Les décharges à taux C élevé ne menacent plus la longévité fragile des cellules. Vous éliminez entièrement la limitation thermique artificielle dans votre système de gestion de batterie.
Analysons soigneusement le coût initial par rapport au retour sur investissement à long terme. Vous payez certainement un coût initial de composant plus élevé par onglet. La fabrication bimétallique nécessite des machines de revêtement hautement spécialisées et un contrôle qualité strict. Cependant, vous compensez cette prime incroyablement rapidement. Vous évitez des dépenses d’investissement de plusieurs millions de dollars sur des outils de soudage laser complexes. Vous réduisez considérablement les taux de défaillance des packs sur le terrain. Vos demandes de garantie diminuent considérablement au cours de la durée de vie du produit.
Ces onglets premium conviennent aux applications les plus exigeantes possibles. Les modules de véhicules électriques en ont besoin pour une accélération rapide. Les outils électriques de construction robustes en dépendent pour un couple soutenu. Les applications aérospatiales exigent leur fiabilité absolue. Ils offrent des marges de sécurité maximales sous de fortes charges cycliques. Ils offrent également une tolérance aux vibrations robuste et éprouvée sous des contraintes physiques extrêmes.
| Type de matériau |
Conductivité (IACS) |
Soudabilité (point de résistance) |
Risque principal de mise en œuvre |
| Nickel pur |
22% - 25% |
Excellent |
Grave goulot d'étranglement thermique lors des consommations d'ampli élevées |
| Cuivre nickelé |
~95 % - 98 % |
Très pauvre |
Nécessite un soudage laser coûteux ; corrosion des bords exposés |
| Bimétallique Cuivre-Nickel |
~85% - 90% |
Excellent |
Coût d’approvisionnement initial des composants plus élevé |
Cadre décisionnel pour la sélection des matériaux des languettes de batterie
Choisir le matériau parfaitement adapté nécessite une approche objective et très structurée. Suivez ce cadre de décision standardisé pour éviter des refontes coûteuses.
Étape 1 : Définir les limites de courant et de dimensionnement
Nous vous recommandons de calculer d'abord votre consommation maximale continue et absolue d'ampli de crête. Cartographiez ces chiffres précis par rapport à la zone transversale requise. Vous multipliez l’épaisseur du matériau par la largeur de la bande pour trouver cette zone vitale. Comparez cette zone calculée avec les tableaux d'intensité métallurgique standard. Déterminez l’épaisseur exacte requise si vous utilisez strictement du nickel pur. Si cette épaisseur de nickel requise dépasse le seuil de 0,2 mm à 0,3 mm, arrêtez immédiatement. Les soudeurs par points standards ne peuvent tout simplement pas y pénétrer en toute sécurité. Vous devez passer à des matériaux alternatifs hautement conducteurs.
Étape 2 : Auditer l’infrastructure de fabrication
Vos machines d’usine existantes dictent fortement vos options réalistes.
- Les soudeurs par points à résistance standard ou capacitifs limitent strictement vos choix de matériaux. Vous devez sélectionner du nickel pur pour une faible puissance ou des options bimétalliques pour une puissance élevée.
- Les soudeurs laser à fibre avancés ouvrent des voies d'ingénierie complètement nouvelles. Vous pouvez sélectionner en toute sécurité des options économiques en cuivre nickelé ou des options bimétalliques haut de gamme.
Étape 3 : Évaluer l’exposition environnementale
Évaluez l’indice IP (Ingress Protection) strict de la batterie finale. Les environnements très humides provoquent une oxydation rapide du cuivre. Les applications marines corrosives détruisent activement les éléments en cuivre exposés. Ces environnements difficiles imposent purement et simplement du nickel pur. Alternativement, vous pouvez utiliser en toute sécurité des bandes bimétalliques entièrement gainées. Vous devez éviter complètement le cuivre plaqué fente standard. Les bords en cuivre nu exposés tomberont définitivement en panne prématurément.
Risques d’approvisionnement et évitement du contrôle qualité
Les chaînes d’approvisionnement mondiales cachent souvent des raccourcis extrêmement dangereux. Le tristement célèbre piège en « acier nickelé » détruit des milliers de batteries chaque année. Les fournisseurs bon marché et contraires à l’éthique font souvent passer l’acier nickelé de base pour du nickel pur. L'acier possède une conductivité électrique absolument terrible. Il génère une chaleur massive et incontrôlable sous charge standard. Pire encore, le placage en nickel ultra fin se raye facilement lors des vibrations normales du pack. L’acier bon marché sous-jacent rouille rapidement à l’intérieur de votre emballage coûteux. Cela crée un risque grave et immédiat pour la sécurité. Vous devez protéger de manière agressive votre chaîne de production contre cette menace spécifique.
Nous vous recommandons fortement de standardiser vos protocoles d’assurance qualité entrants. Ne faites jamais confiance aveuglément aux certificats de matières étrangères. Effectuez des méthodes de vérification immédiates et pratiques à chaque livraison.
- Tests de corrosion en eau salée : Immergez des bandes d’échantillons aléatoires dans de l’eau salée forte. Attendez 24 heures complètes. Le nickel pur reste complètement propre et brillant. L’acier plaqué présente des taches de rouille évidentes et profondes.
- Test d'étincelle : Touchez brièvement la bandelette d'échantillon avec une meuleuse d'établi à grande vitesse. Le nickel pur produit très peu d’étincelles courtes et rouge foncé. L’acier produit de longues étincelles ramifiées exceptionnellement brillantes.
- Tests de meulage et de soudure : limez agressivement la surface supérieure. Essayez de le souder par points sur vos paramètres standard. Si la soudure échoue ou colle mal, vous avez probablement de l’acier exposé et résistif.
Le contrôle de la tolérance est tout aussi important que la pureté du matériau de base. Insistez sur les tolérances strictes des fournisseurs dans vos bons de commande. Exigez des contrôles incroyablement stricts sur l’épaisseur globale du placage. Vérifiez la résistance mécanique au cisaillement de chaque soudure bimétallique. Des épaisseurs de revêtement incohérentes et ondulées ruinent complètement vos paramètres de soudage par points. Un lot peut parfaitement souder. Le prochain lot pourrait faire des trous catastrophiques directement dans vos cellules coûteuses. Vous devez garantir une production totalement cohérente grâce à une inspection à la réception rigoureuse et impitoyable.
Conclusion
La sélection du matériau des languettes n’est jamais un choix d’ingénierie générique et occasionnel. Cela nécessite un alignement stratégique précis. Vous devez équilibrer les demandes électriques extrêmes avec des limites thermiques très strictes. Vous devez également affronter de front les véritables réalités de vos équipements d’usine. Le nickel pur répond incroyablement bien aux besoins de base à faible consommation. Le cuivre plaqué excelle à merveille si vous possédez déjà des soudeurs laser avancés. Les languettes bimétalliques résolvent simultanément avec élégance les paradoxes complexes du soudage à haute puissance et par résistance.
Nous recommandons fortement les prochaines étapes spécifiques à votre équipe d’ingénierie. Commencez immédiatement par une modélisation thermique rigoureuse de la batterie que vous proposez. Identifiez vos températures attendues les plus élevées absolues sous une charge continue de pointe. Ensuite, commandez des échantillons de matériaux physiques des trois options distinctes. Effectuez des tests de pelage destructifs agressifs en utilisant exactement votre équipement de soudage d’usine existant. Validez vos modèles théoriques de laboratoire par rapport aux forces de traction physiques réelles. Cette validation pratique et pratique garantit une conception d'emballage hautement sûre et infiniment évolutive.
FAQ
Q : Comment puis-je calculer la taille requise pour une languette de batterie ?
R : Vous déterminez la surface transversale nécessaire en multipliant l’épaisseur de la languette par sa largeur. Comparez cette dernière zone avec les tableaux d'intensité admissible standardisés pour le métal choisi. Le cuivre gère environ trois à quatre fois plus de courant que le nickel pour exactement la même zone. Tenez toujours compte d’une marge de sécurité généreuse en cas de sursauts de pointe inattendus.
Q : Puis-je souder par points du cuivre pur à une cellule 18650 ou 21700 ?
R : Le soudage direct par points de cuivre est très peu fiable sans une technologie laser avancée. Le cuivre dissipe la chaleur incroyablement rapidement. Il lui manque également complètement la résistance électrique nécessaire pour générer un bassin de fusion local. Vous obtiendrez probablement des joints faibles ou des trous de brûlure à travers la borne négative. Vous avez toujours besoin d’une interface en nickel pour réussir le soudage par points.
Q : Les languettes bimétalliques en cuivre-nickel valent-elles le coût supplémentaire ?
R : Oui, ils offrent souvent un excellent retour sur investissement. La valeur vient directement de la prévention de la limitation thermique dans les packs haute puissance. Ils évitent également des pannes de terrain très coûteuses. Plus important encore, ils vous permettent d’utiliser les soudeurs par points à résistance existants. Vous évitez complètement les mises à niveau massives d’investissement requises pour les stations de soudage laser à fibre.
Q : Comment puis-je savoir si mon fournisseur a envoyé du nickel pur ou de l'acier nickelé ?
R : Effectuez des tests pratiques en usine immédiatement après la livraison. Effectuez un test d'eau salée en grattant la surface et en appliquant de la saumure ; l'acier rouille rapidement, contrairement au nickel pur. Vous pouvez également effectuer un test d'étincelle rapide avec une meuleuse abrasive. L'acier crée des étincelles brillantes et ramifiées. Le nickel pur projette très peu d’étincelles rouges et ternes.



