انتقال از لوازم الکترونیکی مصرفی کم تخلیه به برنامه های کاربردی با توان بالا، محدودیت های حرارتی و الکتریکی سخت اتصالات باتری استاندارد را آشکار می کند. دستگاههایی مانند وسایل نقلیه الکتریکی، ابزارهای برقی سنگین و سیستمهای ذخیرهسازی شبکه عظیم نیاز به اتصالات متقابل فوقالعاده قوی دارند. فرمت های استوانه ای با ظرفیت بالا جریان فوق العاده ای تولید می کنند. انتخاب مواد زبانه به طور مستقیم مقاومت داخلی را در کل ماژول دیکته می کند. علاوه بر این، بر سربار مدیریت حرارتی شما به شدت تأثیر می گذارد. همچنین بازده تولید روزانه شما را تعیین می کند و ایمنی طولانی مدت بسته را تحت فشار مکانیکی تضمین می کند. مهندسان دائماً با مبادلات دشواری بین عملکرد الکتریکی و قابلیتهای تولید کارخانه روبرو هستند. این راهنما عمیقاً واقعیتهای مهندسی و مبادلات تولیدی را که برای دقیقتر شدن ضروری است، تجزیه میکند انتخاب مواد برگه باتری . ما عمداً عملکرد آزمایشگاهی نظری را از قابلیت زنده بودن کف کارخانه جدا میکنیم. شما یاد خواهید گرفت که چگونه اهداف دقیق الکتریکی را در برابر محدودیت های عملی زیرساخت های جوشکاری موجود خود متعادل کنید.
خوراکی های کلیدی
- انتخاب مواد موثر برگه باتری نیازمند متعادل کردن اهداف هدایت الکتریکی با قابلیتهای زیرساخت جوشکاری موجود است.
- نیکل خالص پایهای برای جوشکاری نقطهای با مقاومت کم و قابل اعتماد باقی میماند، اما گلوگاههای حرارتی شدیدی را در کاربردهای با آمپر بالا ایجاد میکند.
- نوارهای مسی نیکل اندود جهشی عظیم در رسانایی ارائه می دهند، اما الزامات ابزار پیچیده (جوشکاری لیزری) و خطرات احتمالی خوردگی لبه را معرفی می کنند.
- زبانههای دو فلزی مس نیکل نشاندهنده راهحلی با قدرت بالا هستند که رسانایی مس را همراه با سازگاری نیکل با جوشکاری مقاومتی ارائه میدهد و عملکرد و مقیاسپذیری تولید را بهینه میکند.
مشکل مهندسی: رسانایی در مقابل جوش پذیری
جریان الکتریکی که از یک هادی عبور می کند گرمای اجتناب ناپذیری تولید می کند. ما این چالش اساسی فیزیک را با استفاده از فرمول I⊃2;R محاسبه می کنیم. حرف I نشان دهنده جریان الکتریکی است. R نشان دهنده مقاومت الکتریکی ماده است. برنامه های پرقدرت جریان های عظیمی را در هنگام شتاب یا بارهای سنگین می کشند. مقاومت های زبانه کوچک به سرعت در گلوگاه های حرارتی عظیم درست در اتصال سلولی تکثیر می شوند. این حرارت تولید شده مستقیماً به سلول های باتری باز می گردد. شیمی لیتیوم یون، به ویژه سلول های NMC با نیکل بالا، در دماهای بالا به سرعت تجزیه می شوند. شما طول عمر کلی بسته و عمر چرخه را از دست می دهید. ما باید کاملاً مقاومت زبانه را به حداقل برسانیم.
ما اکنون با پارادوکس بدنام جوشکاری روبرو هستیم. ما به شدت خواهان مواد بسیار رسانا هستیم. مس به نظر یک انتخاب واضح و عالی است. با این حال، جوشکاری نقطه ای مقاومتی سنتی به شدت به تولید حرارت موضعی وابسته است. جوشکار یک پالس عظیم جریان را بین دو الکترود مسی فشار می دهد. فلز هدف در برابر این جریان جریان مقاومت می کند. این مقاومت موضعی، فلزات را با هم ذوب می کند و به یک قطعه دائمی تبدیل می شود. مس عملاً این مقاومت مورد نیاز را از بین می برد. همچنین گرمای اعمال شده را تقریباً فورا دفع می کند. شما نمی توانید آن را به طور قابل اعتماد تشخیص دهید. یا مفاصل ضعیف و شکننده ایجاد می کنید یا سوراخ های عظیمی را مستقیماً در ترمینال سلول منفی ایجاد می کنید. برعکس، فلزات با مقاومت بالا بدون زحمت جوش میشوند. آنها گرما را کاملاً جذب می کنند. با این حال، آنها گرمای اضافی خطرناکی را در طول کار مداوم باتری تولید می کنند.
انتخاب فلز نامناسب عواقب تجاری شدیدی به همراه دارد. ممکن است با وارد کردن مس به ماشینهای ناسازگار، راندمان حرارتی را در اولویت قرار دهید. این منجر به جوشهای ضعیف، خرابیهای شدید ارتعاش و نرخ بالای نقص تولید میشود. ممکن است در عوض با استفاده از نیکل خالص نازک، جوشکاری آسان را در اولویت قرار دهید. این منجر به شکست زودهنگام میدان ناشی از تخریب شدید حرارتی می شود. ما باید با دقت در این تعادل ظریف حرکت کنیم.
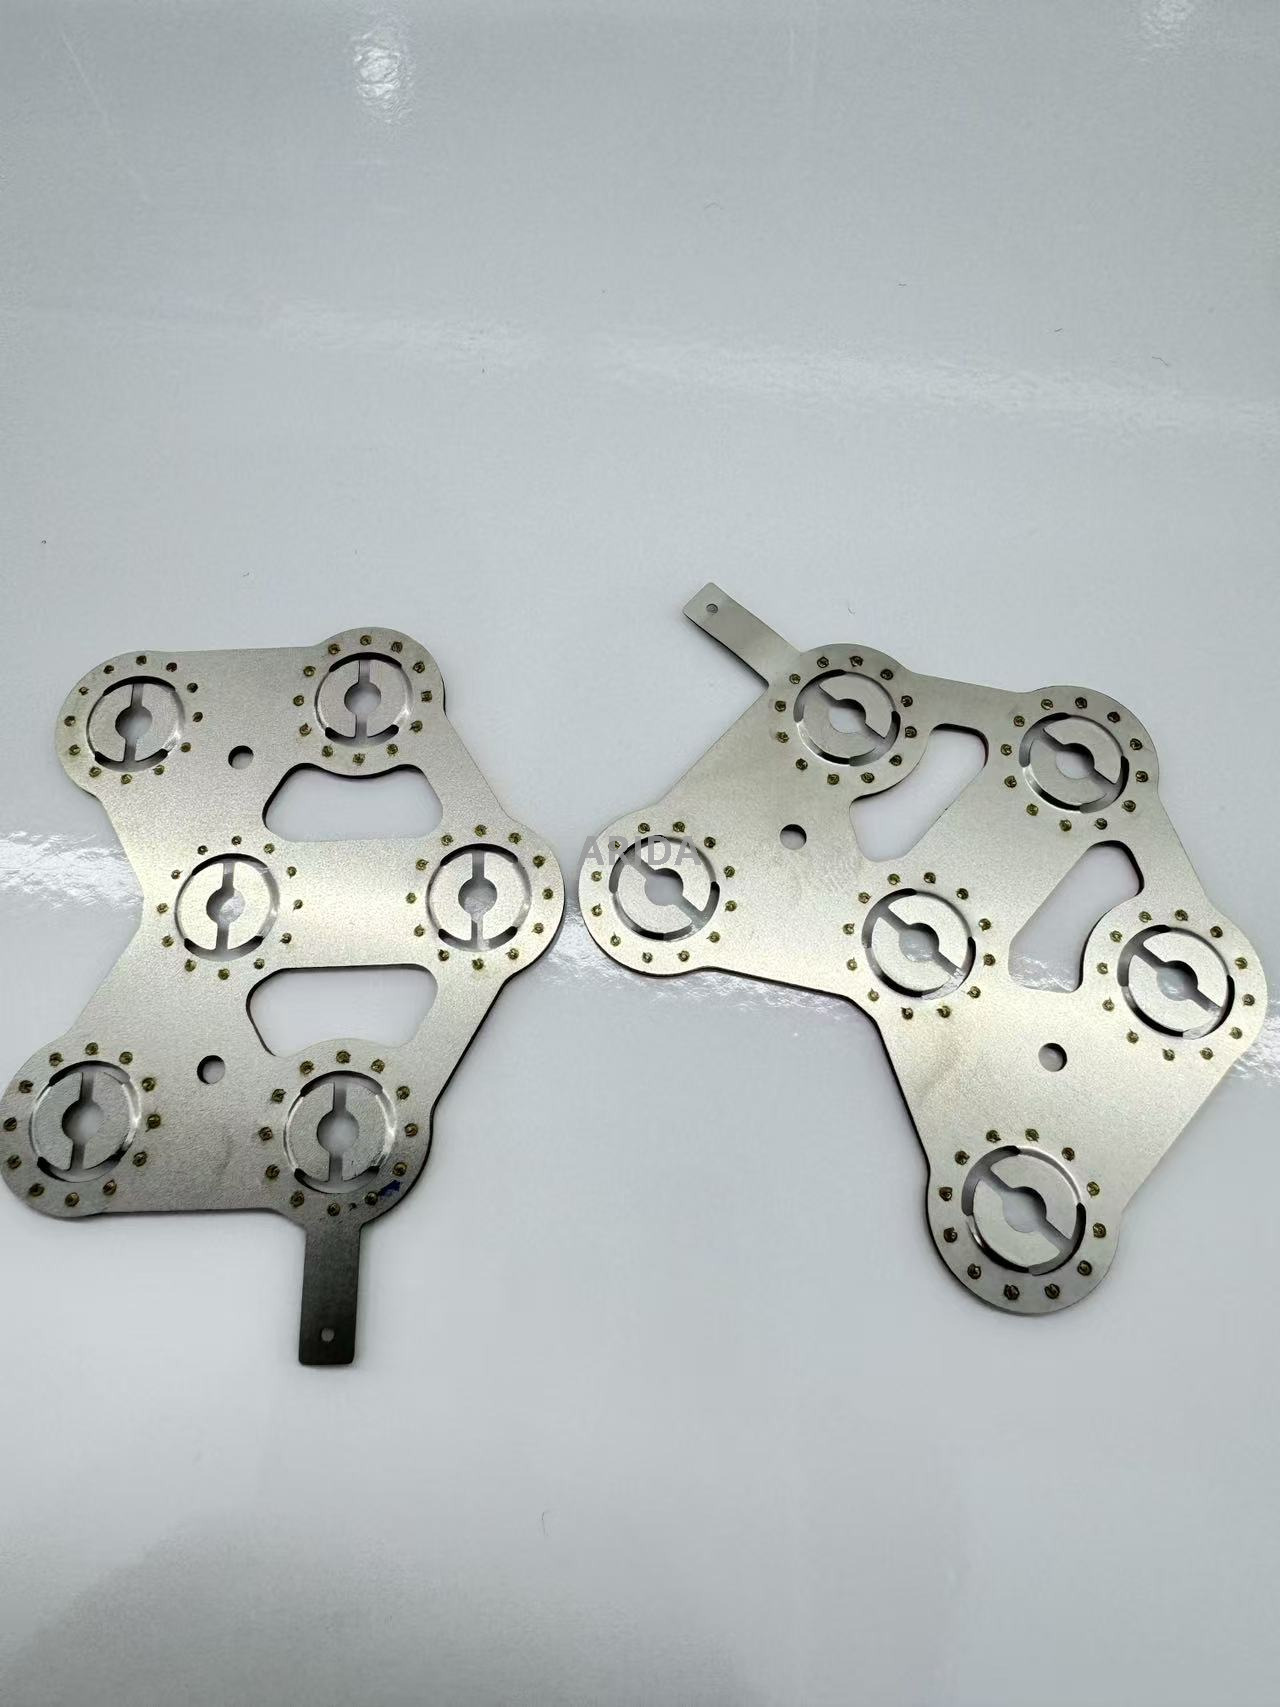
ارزیابی نیکل خالص: خط پایه صنعت
نیکل خالص بر مونتاژ بسته باتری استاندارد در سطح جهانی غالب است. مقاومت در برابر خوردگی طبیعی استثنایی را ارائه می دهد. این مقاومت الکتریکی عالی را برای جوشکارهای نقطه ای خازنی استاندارد ایجاد می کند. جوشکارهای نقطه ای پالس AC نیز بدون تنظیم پارامترهای پیچیده به زیبایی آن را اداره می کنند. ما برای قابلیت اطمینان تولید مداوم به شدت به آن متکی هستیم. هنگامی که تنظیمات خود را وارد میکنید، به ندرت نفوذ جوش ضعیفی را مشاهده میکنید. این قطعه قطعات بسیار قوی در برابر سلولهای استوانهای فولادی استاندارد تشکیل میدهد.
با این حال، نیکل خالص محدودیتهای عملکردی شدیدی دارد. رسانایی الکتریکی آن تقریباً حدود 22٪ تا 25٪ IACS را به حداکثر می رساند. IACS مخفف استاندارد بین المللی مس آنیل شده است. این به شدت جریان جریان را در مقایسه با یک هادی مسی خالص محدود می کند. تولیدکنندگان اغلب یک راه حل ساده و بصری را امتحان می کنند. آنها ضخامت نوار نیکل را افزایش می دهند. آنها امیدوارند که این ردپای مقاومت کلی را کاهش دهد. این استراتژی به سرعت در کف کارخانه شکست می خورد. نیکل ضخیم به سرعت از قابلیت های استاندارد نفوذ جوشکار نقطه ای فراتر می رود. تجهیزات استاندارد کارخانه حداکثر ضخامت حدود 0.2 میلی متر یا 0.3 میلی متر را دارند. فشار بیش از این حد نیاز به پالس های انرژی عظیم دارد. شما در خطر سوختن مستقیم از طریق دیواره سلولی نازک هستید. این الکترولیت بسیار قابل اشتعال آزاد می کند و ایمنی را به خطر می اندازد.
نیکل خالص کاملاً متناسب با دستههای محصول خاص است. ما آن را به شدت برای برنامه های زهکشی کم تا متوسط توصیه می کنیم. دوچرخه های الکترونیکی، سیستم های استاندارد ذخیره انرژی خانگی و لوازم الکترونیکی مصرفی روزانه به زیبایی با این مشخصات مطابقت دارند. سادگی ساخت در این بخش های خاص بیشترین اهمیت را دارد. این محصولات به ندرت جریان های شدید و پایدار را در مدت زمان طولانی تحت فشار قرار می دهند. شما به راحتی از نیاز به راندمان حرارتی شدید اجتناب می کنید.
ارزیابی نوارهای مس نیکل اندود
ما برای بسته های پرقدرت به جهش های رسانایی عظیم نیاز داریم. نوارهای مسی نیکل اندود راه حلی بسیار موثر و با کارایی بالا ارائه می کنند. آنها رسانایی نزدیک به مس را در سراسر شینه ارائه می دهند. شما نزدیک به 100٪ عملکرد IACS را به دست می آورید. هسته از مس جامد خالص و بسیار رسانا تشکیل شده است. یک روکش نیکل بسیار نازک سطح بیرونی را می پوشاند. این راهاندازی پیشرفته به شدت کاهش ولتاژ را تحت بارهای سنگین موتور کاهش میدهد. تولید گرما به کسری کوچک از سطوح نیکل خالص معمولی کاهش می یابد. همچنین هزینه اولیه آن در مقایسه با جایگزین های تخصصی دو فلزی بسیار کمتر است.
با این حال، واقعیتهای ساخت، چالشهای پرهزینه و پرهزینهای را به وجود میآورند. شما نمی توانید این نوارها را به طور قابل اعتماد با استفاده از جوشکارهای مقاومتی استاندارد جوش دهید. هسته مسی ضخیم گرمای جوش را فوراً از بین می برد. شما باید از زیرساخت های جوشکاری لیزر فیبر پیشرفته استفاده کنید. جوشکارهای لیزری فلزات را به طور تمیز از بالا به پایین ذوب می کنند. آنها به هیچ وجه به مقاومت الکتریکی متکی نیستند. این تجهیزات نیاز به سرمایه گذاری عظیم دارد. همچنین نیاز به کنترل دقیق فاصله کانونی، محفظه های ایمنی دقیق و ابزارهای گیره سفارشی دارد.
آسیب پذیری زیست محیطی همچنان یک خطر پنهان و شدید است. تولید کنندگان اغلب رول های بزرگ و پهن آبکاری شده را خریداری می کنند. سپس این رول ها را به عرض های باریک سفارشی برش می دهند. این فرآیند برش مکانیکی، پوشش نیکل محافظ را از بین می برد. لبه های مس خام را در تمام طول نوار نمایان می کند. مس وقتی در معرض رطوبت اتمسفر قرار می گیرد به سرعت اکسید می شود. همچنین در طول زمان باعث خوردگی گالوانیکی سریع می شود. اگر آنها را در محیط های دریایی مستقر کنید، خطر تخریب طولانی مدت اتصال را خواهید داشت.
این نوارهای خاص به بهترین وجه با محیط های تولیدی بسیار کنترل شده مطابقت دارند. برای توجیه تجهیزات به خطوط تولید عظیم و با حجم بالا نیاز دارید. شما باید از قبل دارای قابلیت های جوشکاری لیزری باشید. محیط های عملیاتی کاملاً کنترل شده و با رطوبت کم کاملاً اجباری هستند. شما نمی توانید آنها را به راحتی در محفظه های بیرونی بسیار خورنده مستقر کنید.
ارزیابی زبانه های دو فلزی مس نیکل
کاربردهای پیشرفته هوافضا و خودرو سازش کامل را می طلبد. زبانه های دو فلزی مس نیکل نشان دهنده رده برتر اتصالات است. تولیدکنندگان به طور فیزیکی یک لایه پایه ضخیم مس را مستقیماً به یک لایه رویی نیکل هدفمند ترکیب می کنند. این فرآیند فشرده از فشار مکانیکی شدید استفاده می کند. این یک پیوند مولکولی بدون درز بین دو فلز متفاوت ایجاد می کند. این نوآوری درخشان پارادوکس جوشکاری را به طور کامل حل می کند. کف مسی ضخیم جریان الکتریکی عظیم را بدون زحمت کنترل می کند. لایه رویی نیکل نازک درست زیر الکترودهای جوشکاری شما قرار می گیرد. گرمای الکتریکی را برای جوش های نقطه ای قابل اعتماد و عمیق کاملاً جذب می کند.
نتایج پیاده سازی به معنای واقعی کلمه قابلیت های کارخانه شما را متحول می کند. تقریباً فوراً به اتصالات با آمپر بالا دست مییابید. نیازی به ارتقاء به ایستگاه های جوش لیزری گران قیمت ندارید. جوشکارهای نقطه ای مقاومت خازنی موجود شما کاملا بدون تغییر کار می کنند. دمای عملیاتی را در کل ساختار بسته به شدت کاهش می دهید. ترشحات با نرخ C بالا دیگر طول عمر سلول های شکننده را تهدید نمی کند. شما به طور کامل گاز مصنوعی حرارتی را در سیستم مدیریت باتری خود حذف می کنید.
اجازه دهید هزینه اولیه را در مقابل بازگشت سرمایه بلندمدت به دقت تجزیه و تحلیل کنیم. شما قطعاً هزینه کامپوننت اولیه بالاتری را برای هر برگه پرداخت می کنید. تولید دو فلزی به ماشین آلات روکش فلزی بسیار تخصصی و کنترل کیفیت دقیق نیاز دارد. با این حال، شما این حق بیمه را به سرعت فوق العاده جبران می کنید. شما از هزینه های سرمایه ای چند میلیون دلاری برای ابزارهای پیچیده جوشکاری لیزری اجتناب می کنید. شما نرخ شکست بسته را در این زمینه به شدت کاهش می دهید. ادعای گارانتی شما در طول عمر محصول به میزان قابل توجهی کاهش می یابد.
این برگه های پریمیوم با سخت ترین برنامه های ممکن مطابقت دارند. ماژول های خودروی الکتریکی برای شتاب گیری سریع به آنها نیاز دارند. ابزارهای برقی ساختمانی سنگین برای گشتاور پایدار به آنها متکی هستند. کاربردهای هوافضا به قابلیت اطمینان مطلق نیاز دارند. آنها حداکثر حاشیه ایمنی را تحت بارگذاری چرخه ای سنگین فراهم می کنند. آنها همچنین تحمل ارتعاش قوی و ثابت شده را تحت استرس فیزیکی شدید ارائه می دهند. رسانایی
| نوع ماده |
(IACS) |
جوش پذیری (نقطه مقاومت) |
خطر اجرای اولیه |
| نیکل خالص |
22٪ - 25٪ |
عالی |
گلوگاه حرارتی شدید در کشش آمپر بالا |
| مس نیکل اندود |
~ 95٪ - 98٪ |
خیلی ضعیف |
به جوشکاری لیزری پرهزینه نیاز دارد. خوردگی لبه در معرض |
| دو فلزی مس نیکل |
~85٪ - 90٪ |
عالی |
هزینه خرید قطعات اولیه بالاتر |
چارچوب تصمیم برای انتخاب مواد برگه باتری
انتخاب مواد کاملاً صحیح نیاز به یک رویکرد بسیار ساختار یافته و عینی دارد. از این چارچوب تصمیم گیری استاندارد پیروی کنید تا از طراحی مجدد پرهزینه جلوگیری کنید.
مرحله 1: محدودیت های فعلی و اندازه را تعریف کنید
ما توصیه می کنیم ابتدا حداکثر دریافت آمپر پیک پیوسته و مطلق خود را محاسبه کنید. این ارقام دقیق را بر اساس سطح مقطع مورد نیاز خود ترسیم کنید. برای یافتن این ناحیه حیاتی، ضخامت مواد را در عرض نوار ضرب می کنید. ارجاع متقابل این منطقه محاسبه شده در برابر نمودارهای استاندارد متالورژی ampacity. اگر به شدت از نیکل خالص استفاده می کنید، ضخامت دقیق مورد نیاز را تعیین کنید. اگر این ضخامت نیکل مورد نیاز از آستانه 0.2 میلی متر تا 0.3 میلی متر بیشتر شد، فوراً آن را متوقف کنید. جوشکاران نقطه ای استاندارد به سادگی نمی توانند به طور ایمن به آن نفوذ کنند. شما باید به مواد جایگزین بسیار رسانا تبدیل شوید.
مرحله 2: زیرساخت تولید حسابرسی
ماشین آلات کارخانه موجود شما گزینه های واقع بینانه شما را به شدت دیکته می کند.
- جوشکارهای مقاومت استاندارد یا نقطه خازنی به شدت انتخاب مواد شما را محدود می کنند. شما باید نیکل خالص را برای توان کم یا گزینه های دو فلزی را برای توان بالا انتخاب کنید.
- جوشکارهای لیزری فیبر پیشرفته مسیرهای مهندسی کاملا جدیدی را باز می کنند. می توانید با خیال راحت گزینه های مقرون به صرفه مس نیکل اندود یا دو فلزی ممتاز را انتخاب کنید.
مرحله 3: قرار گرفتن در معرض محیطی را ارزیابی کنید
رتبه بندی دقیق IP (محافظت از ورود) بسته باتری نهایی را ارزیابی کنید. محیط های با رطوبت بالا باعث اکسیداسیون سریع مس می شوند. کاربردهای خورنده دریایی به طور فعال عناصر مس در معرض را از بین می برند. این محیط های خشن به طور کامل نیکل خالص را دیکته می کنند. از طرف دیگر، می توانید به طور ایمن از نوارهای دو فلزی کاملاً پوشیده شده استفاده کنید. شما باید به طور کامل از مس با روکش شکاف استاندارد اجتناب کنید. لبه های مس لخت در معرض قطعاً زودتر از موعد از بین می روند.
خطرات تدارکات و اجتناب از کنترل کیفیت
زنجیره های تامین جهانی اغلب میانبرهای فوق العاده خطرناکی را پنهان می کنند. تله بدنام 'فولاد اندود نیکل' سالانه هزاران بسته باتری را خراب می کند. تامین کنندگان ارزان و غیراخلاقی اغلب فولادهای پایه نیکل اندود شده را به عنوان نیکل خالص معرفی می کنند. فولاد دارای رسانایی الکتریکی بسیار وحشتناکی است. این گرمای عظیم و غیرقابل کنترل تحت بار استاندارد تولید می کند. بدتر از آن، آبکاری بسیار نازک نیکل به راحتی در هنگام لرزش بسته نرمال خراشیده می شود. فولاد ارزان زیرین به سرعت در بسته گران قیمت شما زنگ می زند. این یک خطر ایمنی شدید و فوری ایجاد می کند. شما باید به شدت از خط تولید خود در برابر این تهدید خاص محافظت کنید.
ما به شدت توصیه می کنیم پروتکل های تضمین کیفیت ورودی خود را استاندارد کنید. هرگز کورکورانه به گواهی مواد خارجی اعتماد نکنید. پس از هر تحویل، روش های تأیید فوری و عملی را انجام دهید.
- تست خوردگی آب شور: نوارهای نمونه تصادفی را در آب شور قوی فرو کنید. 24 ساعت کامل صبر کنید. نیکل خالص کاملاً تمیز و براق باقی می ماند. فولاد آبکاری شده لکه های زنگ زدگی آشکار و عمیقی را نشان می دهد.
- تست جرقه: نوار نمونه را برای مدت کوتاهی روی یک آسیاب رومیزی با سرعت بالا لمس کنید. نیکل خالص جرقه های بسیار کمی، کوتاه و قرمز تیره تولید می کند. فولاد جرقه های بلند، فوق العاده درخشان و انشعاب ایجاد می کند.
- تست های آسیاب و جوش: سطح بالایی را به شدت جدا کنید. سعی کنید آن را بر روی تنظیمات استاندارد خود جوش بزنید. اگر جوش شکست بخورد یا ضعیف بچسبد، احتمالاً فولاد مقاومی در معرض دید دارید.
کنترل تحمل به اندازه خلوص مواد پایه اهمیت دارد. در سفارشات خرید خود بر تحمل سختگیرانه تامین کنندگان تاکید کنید. بر روی ضخامت کلی آبکاری، کنترل های بسیار محکمی را بخواهید. استحکام برشی مکانیکی هر جوش دو فلزی را بررسی کنید. ضخامت های ناهمگون و مواج روکش فلزی پارامترهای جوش نقطه ای شما را به طور کامل خراب می کند. یک دسته ممکن است کاملاً جوش بخورد. دسته بعدی ممکن است سوراخ های فاجعه باری را مستقیماً در سلول های گران قیمت شما ایجاد کند. شما باید اطمینان حاصل کنید که تولید کاملاً منسجم از طریق بازرسی های ورودی دقیق و غیرقابل بخشش انجام می شود.
نتیجه گیری
انتخاب مواد برگه هرگز یک انتخاب مهندسی عمومی و معمولی نیست. این نیاز به همسویی دقیق و استراتژیک دارد. شما باید تقاضاهای شدید الکتریکی را در برابر محدودیت های حرارتی بسیار سخت متعادل کنید. شما همچنین باید با واقعیت های واقعی تجهیزات کف کارخانه خود روبرو شوید. نیکل خالص به طور باورنکردنی برای نیازهای اولیه و کم تخلیه مفید است. اگر قبلاً جوشکار لیزری پیشرفته دارید، مس آبکاری شده بسیار عالی است. زبانه های دو فلزی پارادوکس های پیچیده جوشکاری با توان بالا و مقاومت را به طور همزمان حل می کنند.
ما به شدت گام های بعدی خاص را برای تیم مهندسی شما توصیه می کنیم. بلافاصله با مدل سازی حرارتی دقیق بسته باتری پیشنهادی خود شروع کنید. بالاترین دمای مطلق مورد انتظار خود را تحت اوج بار مداوم شناسایی کنید. سپس، نمونههای مواد فیزیکی از هر سه گزینه متمایز را سفارش دهید. با استفاده از تجهیزات جوشکاری کارخانه موجود خود، آزمایشهای لایه برداری مخرب تهاجمی را انجام دهید. مدل های آزمایشگاهی نظری خود را در برابر قدرت کشش واقعی و فیزیکی تأیید کنید. این اعتبار سنجی عملی و عملی، طراحی بسته ای بسیار ایمن و بی نهایت مقیاس پذیر را تضمین می کند.
سوالات متداول
س: چگونه می توانم اندازه مورد نیاز یک زبانه باتری را محاسبه کنم؟
پاسخ: سطح مقطع لازم را با ضرب ضخامت زبانه در عرض آن تعیین می کنید. این ناحیه نهایی را با نمودارهای استاندارد شده برای فلز انتخابی خود مقایسه کنید. مس تقریباً سه تا چهار برابر جریان بیشتری نسبت به نیکل در همان ناحیه دارد. همیشه حاشیه ایمنی سخاوتمندانه را برای انفجارهای اوج غیرمنتظره در نظر بگیرید.
س: آیا می توانم مس خالص را به سلول 18650 یا 21700 جوش بزنم؟
پاسخ: جوش مستقیم نقطه ای مس بدون فناوری لیزر پیشرفته بسیار غیر قابل اعتماد است. مس گرما را به طور باورنکردنی سریع دفع می کند. همچنین کاملاً فاقد مقاومت الکتریکی مورد نیاز برای تولید یک حوضچه ذوب محلی است. احتمالاً به مفاصل ضعیف دست خواهید یافت یا سوراخ هایی را از طریق ترمینال منفی می سوزانید. برای تشخیص موفقیت آمیز جوش، همیشه به یک رابط نیکل نیاز دارید.
س: آیا زبانه های دو فلزی مس نیکل ارزش هزینه اضافی را دارند؟
A: بله، آنها اغلب بازده سرمایه گذاری عالی را ارائه می دهند. این ارزش مستقیماً از جلوگیری از انقباض حرارتی در بستههای پرقدرت ناشی میشود. آنها همچنین از خرابی های میدانی بسیار گران قیمت جلوگیری می کنند. مهمتر از همه، آنها به شما امکان می دهند از جوشکارهای نقطه مقاومت موجود استفاده کنید. شما به طور کامل از ارتقاء سرمایه عظیم مورد نیاز برای ایستگاه های جوش لیزر فیبر اجتناب می کنید.
س: چگونه می توانم بفهمم که تامین کننده من نیکل خالص یا فولاد نیکل اندود ارسال کرده است؟
پاسخ: بلافاصله پس از تحویل از تست عملی کف کارخانه استفاده کنید. آزمایش آب شور را با خراش دادن سطح و استفاده از آب نمک انجام دهید. فولاد به سرعت زنگ می زند، در حالی که نیکل خالص زنگ می زند. همچنین می توانید یک آزمایش جرقه سریع با یک آسیاب ساینده انجام دهید. فولاد جرقه های درخشان و منشعب ایجاد می کند. نیکل خالص جرقه های بسیار کمی کسل کننده و قرمز ایجاد می کند.



