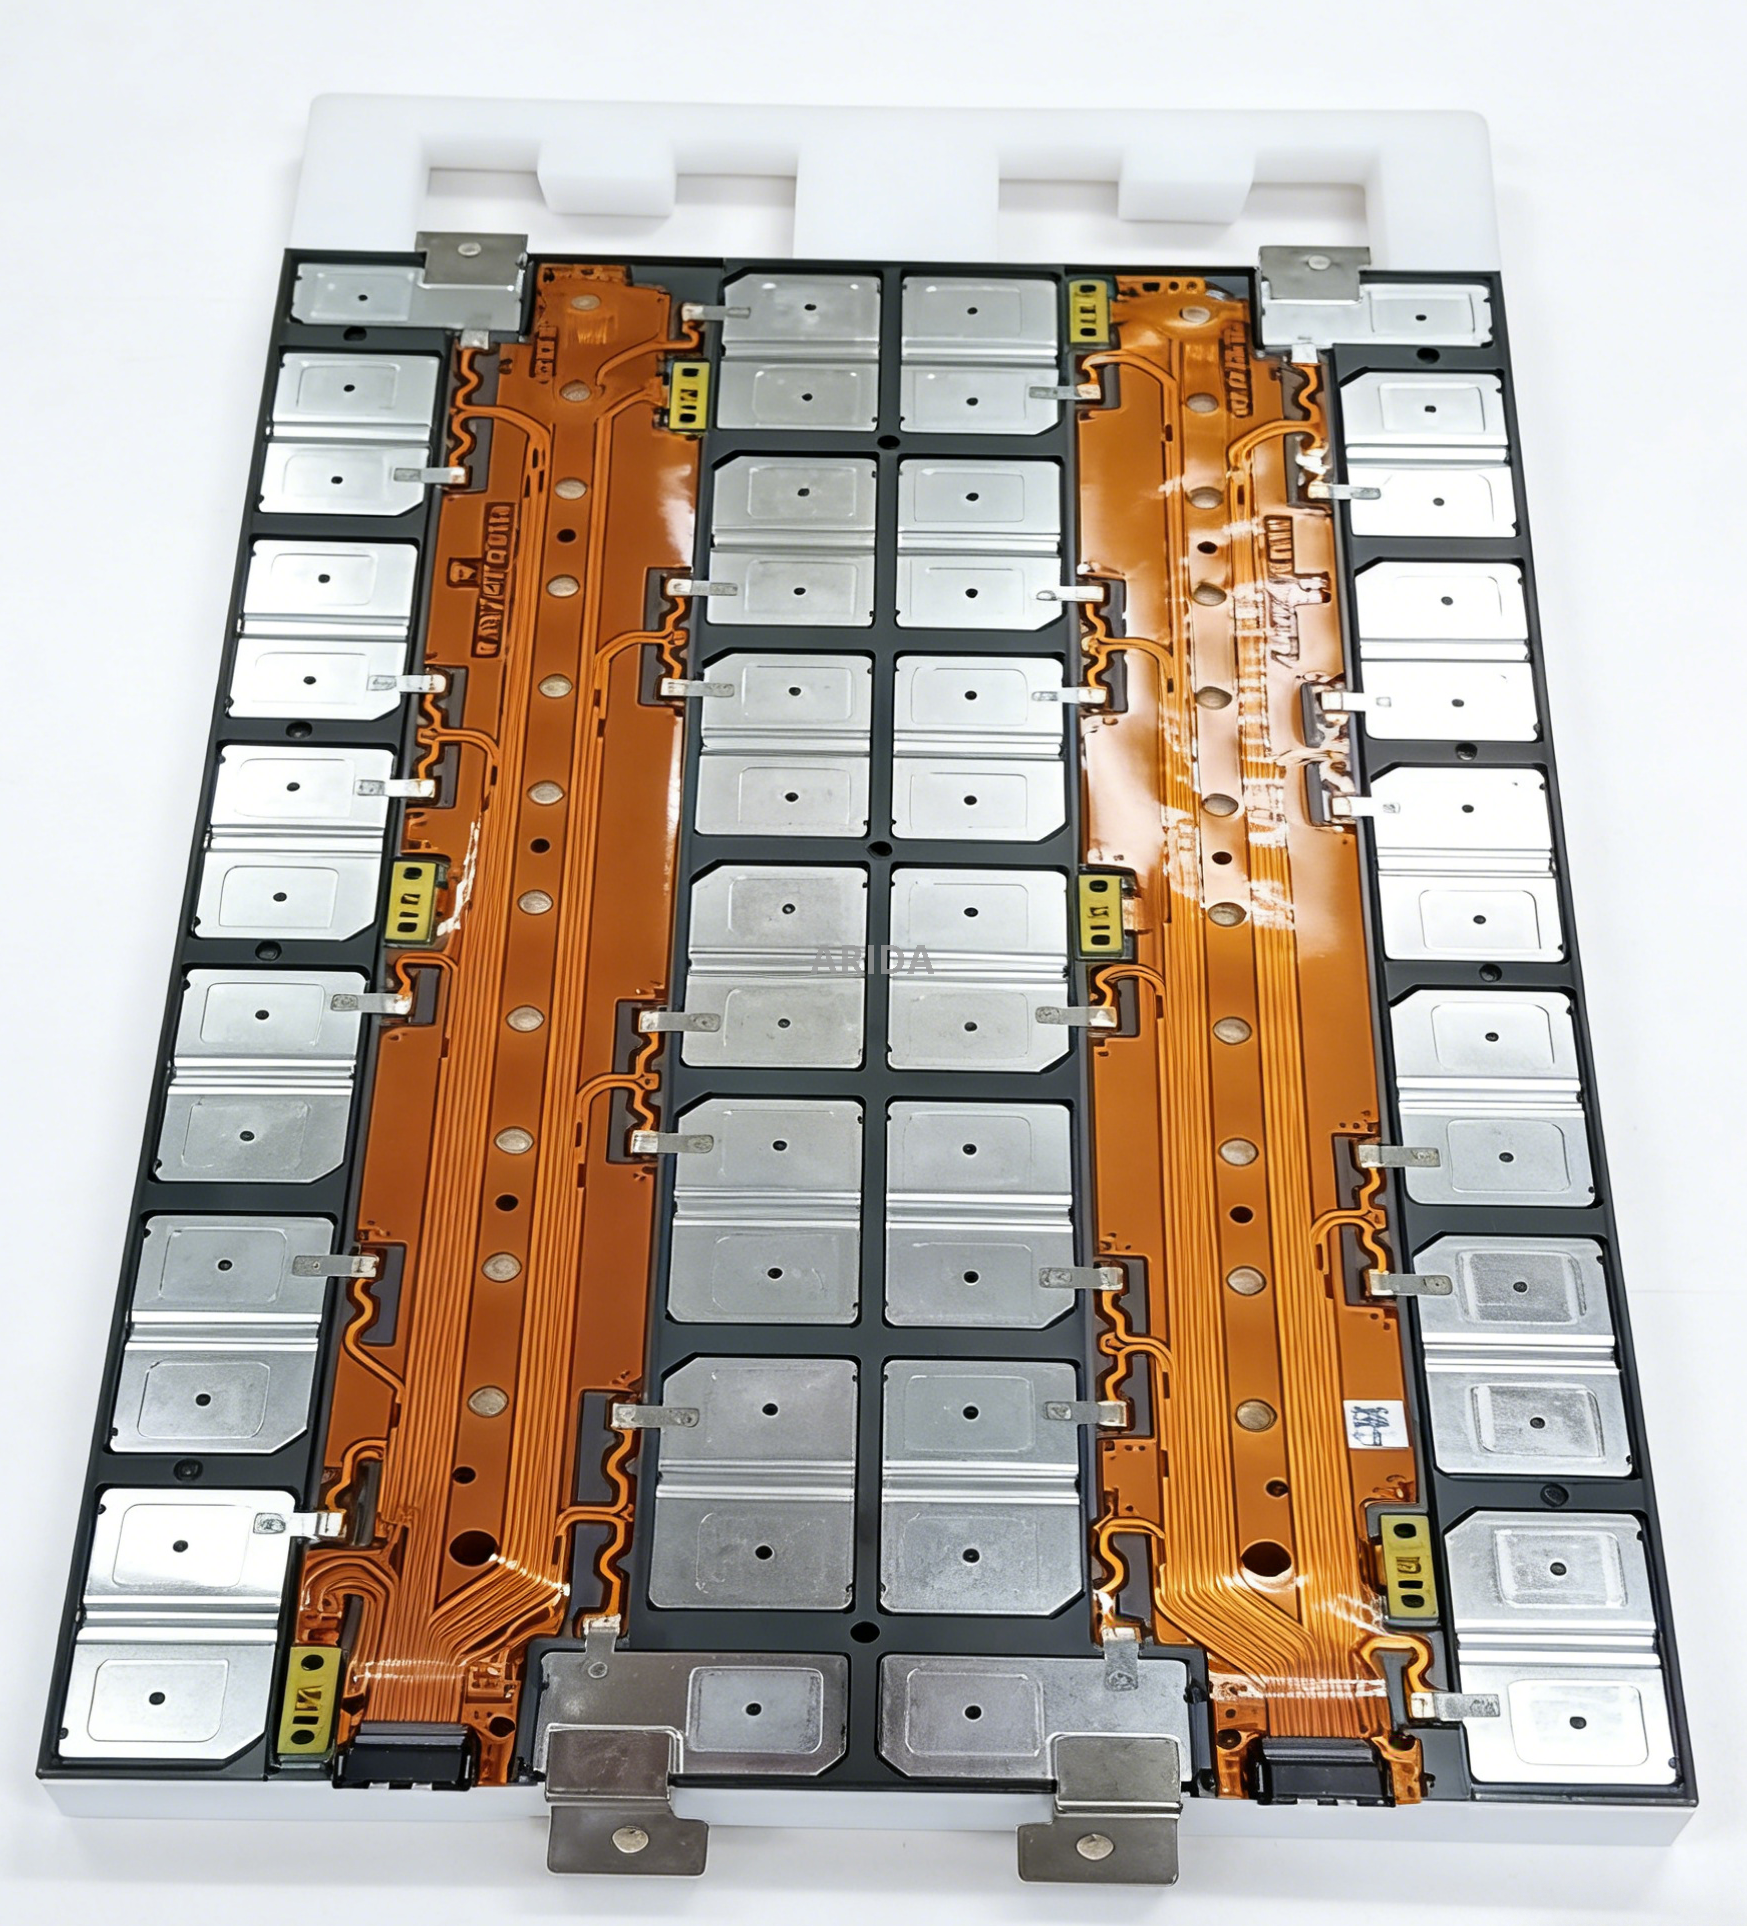
طراحی بسته باتری EV امروزه خطرات مهندسی بسیار زیادی را به همراه دارد. تلرانس های نامناسب یا ظرفیت ناکافی حمل جریان در یک سیستم اتصال سلولی (CCS) مستقیماً باعث ایجاد خطرات حرارتی شدید می شود. آنها همچنین باعث ایجاد گلوگاه های مونتاژ عظیم در خط تولید می شوند. برای جلوگیری از این خرابی ها، مهندسان باتری و شرکای تولید باید شکاف ارتباطی فنی خود را پر کنند. ما این راهنما را نوشتیم تا اطلاعات دقیقی را که برای طراحی، نقل قول و تولید یک راه حل قابل اعتماد نیاز دارید، به تفصیل شرح دهیم.
با ارائه مشخصات اولیه جامع، تکرارهای غیرضروری نمونه سازی را کاهش می دهید. شما همچنین هزینه های گران قیمت ابزارآلات اولیه را به حداقل می رسانید و زمان ورود به بازار را به میزان قابل توجهی تسریع می کنید. شما نقاط داده خاص الکتریکی، مکانیکی و مواد مورد نیاز برای انتقال پروژه خود از مفهوم به تولید مقیاس پذیر را یاد خواهید گرفت.
خوراکی های کلیدی
طراحی یک شینه یکپارچه CCS سفارشی به دادههای دقیق در چهار ستون نیاز دارد: بارهای الکتریکی، محدودیتهای مکانیکی، یکپارچهسازی سنسور و درجهبندی مواد.
روشن کردن انتخاب بین FPC (مدار چاپی انعطافپذیر) و مهار سیمهای سنتی، فرآیند تولید و الزامات ابزارسازی را دیکته میکند.
ارائه مدل های سه بعدی CAD کامل، نمودارهای مسیریابی، و الزامات انطباق (به عنوان مثال، UL، ISO) برای ارزیابی دقیق سازنده و فهرست کوتاه ضروری است.
چرا مشخصات دقیق برای یک گذرگاه یکپارچه CCS سفارشی مهم است
خطر فرض
مشخصات مبهم به ناچار منجر به مشکلات جمع آوری تحمل خطرناک می شود. هنگامی که ابعاد استاندارد را در نظر می گیرید، انحرافات کوچک در ماژول باتری چند برابر می شود. این خطر ایجاد فشار مکانیکی شدید روی سلولهای باتری در حین کارکرد خودرو است. خستگی پایانه سلولی یک نقطه شکست رایج در برنامه های کاربردی است. برای جلوگیری از ایجاد شکستگی های فاجعه بار، باید هر مرز بعدی را به وضوح مشخص کنید.
مفاهیم ابزار و زمان سرب
تولید الف گذرگاه یکپارچه CCS سفارشی به سرمایه گذاری اولیه سنگین نیاز دارد. قالب های سفارشی و ابزار FPC به سرمایه و زمان ساخت قابل توجهی نیاز دارند. تجدیدنظرهایی که به دلیل داده های اولیه ناقص انجام می شود، این هزینه ها را به طور تصاعدی افزایش می دهد. اگر گام ترمینال را پس از برش قالب های فولادی تغییر دهید، هفته ها زمان تحویل را از دست خواهید داد. داده های دقیق جدول زمانی تولید شما را ایمن می کند و از بودجه ابزار اولیه شما محافظت می کند.
پایه حرارتی و ایمنی
CCS هم به عنوان یک مسیر رسانا با توان بالا و هم به عنوان یک مانیتور ایمنی ظریف عمل می کند. از دست دادن دادههای اوج جریان مستقیماً استراتژیهای پیشگیری از فرار حرارتی شما را تضعیف میکند. اگر باسبار نتواند گذرگاه برق را تحمل کند، گرمای داخلی تولید می کند. این گرمایش موضعی یکپارچگی ساختاری عایق اطراف را به خطر می اندازد. مشخصات الکتریکی دقیق دفاع اولیه شما را در برابر انتشار حرارتی تشکیل می دهد.
1. عملکرد الکتریکی و داده های پیکربندی سلولی
شیمی سلولی و توپولوژی
سازنده شما باید نوع دقیق باتری شما را بداند. سلولهای استوانهای، منشوری و کیسهای همگی به معماریهای اتصال کاملاً متفاوتی نیاز دارند. باید پیکربندی دقیق سری موازی را مشخص کنید. توپولوژی 16S1P به اندازه هادی و مسیریابی متفاوتی نسبت به راه اندازی 4S2P نیاز دارد. شیمی سلول نیز منحنی های ولتاژ عملیاتی مورد انتظار را دیکته می کند.
LFP (فسفات آهن لیتیوم): ولتاژ اسمی کمتر نیاز به جریان خاصی دارد.
NMC (کبالت نیکل منگنز): چگالی انرژی بالاتر به نظارت حرارتی تهاجمی نیاز دارد.
حالت جامد: شیمی های نوظهور به نقاط اتصال تخصصی با مقاومت کم نیاز دارند.
رتبه بندی ولتاژ و جریان
بار الکتریکی هندسه اساسی شینه را تعریف می کند. شما باید اعداد واضح برای جریان کار مداوم ارائه دهید. همچنین باید پیک جریان گذرا و مدت زمان دقیق آن را بدانیم. یک سنبله 500 آمپری که دو ثانیه طول می کشد به جرم حرارتی متفاوتی نسبت به یک سنبله ده ثانیه ای نیاز دارد. شما همچنین باید حداکثر ولتاژ سیستم را تامین کنید. مهندسان از این پیک ولتاژ برای محاسبه فواصل اجباری خزش و ترخیص بر اساس استانداردهای ایمنی جهانی استفاده می کنند.
محدودیت های امپدانس
شما باید آستانه های مقاومت قابل قبولی را در سراسر شبکه هادی ایجاد کنید. ضعیف مشخص شده است ماژول باتری باسبار مجتمع CCS در طول چرخه های شارژ سریع، گرمای بیش از حد ژول را تجربه می کند. تنظیم محدودیت های امپدانس دقیق از این گرمایش موضعی جلوگیری می کند. همچنین انتقال انرژی ثابت را تضمین می کند و کارایی کلی سیستم ذخیره انرژی شما را بهبود می بخشد.
2. چیدمان مکانیکی و محدودیت های فضایی
مرزهای بعدی
فضا در داخل هر محفظه باتری مدرن برتری است. شما باید حداکثر مطلق محدودیت طول، عرض و ارتفاع را تعریف کنید. CCS باید به طور یکپارچه در محفظه ماژول باتری بدون ساییده شدن به پوشش بالایی قرار گیرد. حتی یک میلی متر تداخل می تواند از طریق فیلم های دی الکتریک در طول سال ها ارتعاش جاده ها ساییده شود.
فاصله سلولی و گام
فواصل دقیق مرکز به مرکز بین تمام پایانه های سلولی را ارائه دهید. باید تلورانس های ابعادی قابل قبولی را لحاظ کنید. ماژول های استاندارد اغلب تحمل گام ± 0.1 میلی متر را مشخص می کنند. اگر گام شینه تولید شده کاملاً با سلول های جوش داده شده مطابقت نداشته باشد، تیم های مونتاژ باید تراز را مجبور کنند. این تراز اجباری تنش فوری در اتصالات جوش ایجاد می کند.
الزامات ارتعاش و شوک
محیط عملیاتی مورد انتظار به شدت طراحی مکانیکی را دیکته می کند. کاربردهای خودرویی لرزش وحشیانه چند محوری را تحمل می کنند. سیستم های ذخیره انرژی ثابت با حداقل حرکت مواجه هستند اما به مقاومت خزشی طولانی مدت نیاز دارند. شما باید محیط مورد نظر را مشخص کنید. این داده ها تعیین می کند که آیا طراحی به ویژگی های تنش زدایی عمیق، اتصالات انبساط انعطاف پذیر یا تکیه گاه های ساختاری سفت و سخت نیاز دارد.
روش های اتصال
انتخاب شما از فناوری اتصال بر روی آبکاری سطح و شکل فیزیکی زبانه های تماس تأثیر می گذارد. شما باید روش مونتاژ مورد نظر خود را از قبل مشخص کنید.
مقایسه تکنیک های اتصال ترمینال سلولی
جدول زیر روش های رایج مورد استفاده برای مونتاژ ماژول را خلاصه می کند.
روش اتصال
مزیت اصلی
الزامات طراحی برای CCS
جوش لیزری
ورودی حرارت کم، دقت بالا
به سطوح تماس بسیار مسطح و آبکاری سازگار (مثلاً نیکل) نیاز دارد.
جوشکاری اولتراسونیک
عالی برای فلزات غیر مشابه
برای اینکه ابزار sonotrode به طور ایمن در دست بگیرد، به سطح زبانه کافی نیاز دارد.
اتصال سیم
فیوز داخلی برای ایمنی در سطح سلول
به پدهای چسب مخصوص و تمیزی سطح فوق العاده نیاز دارد.
اتصالات پیچ و مهره ای
تعمیر و نگهداری آسان و تعمیر میدانی
به ویژگی های ضد چرخش یکپارچه و محدودیت های مشخصات گشتاور نیاز دارد.
3. یکپارچه سازی حسگر و مسیریابی سیگنال
FPC در مقابل مهار سیم
شما باید روش جمع آوری داده های مورد نیاز خود را به وضوح بیان کنید. FPC ها باعث صرفه جویی در فضای ارزشمند و کاهش وزن کلی می شوند. آنها به داده های مسیریابی بسیار خاص و سرمایه گذاری ابزار قابل توجهی نیاز دارند. برعکس، مهارهای سیم انعطافپذیری فیزیکی بیشتر و هزینههای اولیه کمتری را ارائه میدهند. شما هنوز هم باید نقاط ایمن آنها را به وضوح مشخص کنید تا از پارگی در برابر شاسی ماژول جلوگیری کنید.
نقاط نمونه برداری ولتاژ
مکان های دقیق و مقدار کل گره های نظارت بر ولتاژ را ارائه دهید. هر اتصال سری معمولاً به یک ردیابی حسگر اختصاصی نیاز دارد. شما باید مشخص کنید که این ردپاها کجا از مسیر اصلی برق خارج می شوند. فاصله مناسب از ایجاد قوس ولتاژ بالا به خطوط سنسور ولتاژ پایین مجاور جلوگیری می کند.
مانیتورینگ دما (NTC)
مدیریت حرارتی بر داده های دقیق دما متکی است. باید تعداد ترمیستورهای NTC مورد نیاز را مشخص کنید. مکان های قرارگیری هدف را در سراسر مجموعه شناسایی کنید. مهندسان معمولاً این حسگرها را در نزدیکی داغ ترین سلول های پیش بینی شده یا ترمینال اصلی مثبت قرار می دهند. همچنین باید روش پیوند ترجیحی را مشخص کنید. لحیم کاری سطحی، گلدان اپوکسی و پرچ مکانیکی هر کدام زمان های پاسخ حرارتی متفاوتی را ارائه می دهند.
مشخصات کانکتور
رابط اتصال CCS به سیستم مدیریت باتری (BMS) نیاز به تعریف دقیق دارد. مارک و مدل اتصال دهنده دلخواه خود را مشخص کنید. پین پین مورد نیاز و پیکربندی دقیق پین اوت را درج کنید. ارائه زودهنگام این داده های رابط تضمین می کند که دم FPC یا شکسته هانس کاملاً با مخزن BMS مطابقت دارد.
4. انتخاب مواد و استانداردهای عایق
مواد هادی
انتخاب شما از فلز پایه هم وزن و هم بازده الکتریکی را مشخص می کند. ترجیحات واضح خود را مشخص کنید. مس (به عنوان مثال، درجه T2 یا C11000) حداکثر هدایت الکتریکی را ارائه می دهد اما وزن قابل توجهی را اضافه می کند. آلومینیوم (به عنوان مثال، درجه 1060 یا 1070) کاهش وزن زیادی را ایجاد می کند، اما به سطح مقطع بزرگتری برای مطابقت با ظرفیت فعلی مس نیاز دارد. شما باید ضخامت مواد مورد نیاز را به صراحت بیان کنید.
آبکاری سطح
مس خام به سرعت اکسید می شود و آلومینیوم خالی لایه های اکسید عایق ایجاد می کند. شما باید الزامات آبکاری سطح را برای جلوگیری از این تخریب دیکته کنید. آبکاری نیکل برای کاربردهای جوش لیزری استاندارد است. آبکاری قلع مقاومت بسیار خوبی در برابر خوردگی برای محیط های همه منظوره ارائه می دهد. آبکاری نقره رسانایی را در اتصالات مکانیکی با جریان بالا به حداکثر می رساند. آبکاری را انتخاب کنید که با روش مونتاژ شما مطابقت دارد.
نیازهای عایق و دی الکتریک
ما به ترجیحات خاص شما برای مواد محافظ نیاز داریم. انتخاب های رایج عبارتند از فیلم PET، فیلم PI (Polyimide) یا پوشش های اپوکسی مبتنی بر پودر.
درجه مواد: فیلم PI گرمای شدید را تحمل می کند اما هزینه بیشتری نسبت به PET دارد.
قدرت دی الکتریک: ولتاژ مقاومت مورد نیاز را مشخص کنید. یک استاندارد معمول خودرو 3000 ولت DC برای 1 دقیقه بدون نشتی است.
درجه اشتعال پذیری: رعایت ایمنی تقریباً به طور کلی نیاز به درجه UL94 V-0 برای جلوگیری از انتشار آتش دارد.
5. نمونه سازی، انطباق، و فهرست کوتاه یک سازنده
اقلام تحویلی مورد نیاز برای RFQ
ارسال یک ایمیل مبهم یک نقل قول مبهم را تضمین می کند. شما باید الزامات خود را در قالب های فایل استاندارد تجمیع کنید. فایل های STEP یا IGES را برای مدل های مکانیکی سه بعدی ارائه دهید. فایل های استاندارد Gerber را برای هر طرح بندی FPC تهیه کنید. همیشه نقشههای PDF دوبعدی دقیق همراه با قوانین ابعاد هندسی و تحمل (GD&T) را اضافه کنید. این موارد قابل تحویل به تولیدکنندگان هندسه دقیقی را می دهد که برای نقل قول دقیق نیاز دارند.
لنزهای انطباق و گواهی
شما باید توانایی سازنده برای رعایت استانداردهای دقیق خودرو را تأیید کنید. گواهینامه های خاص آنها را بخواهید. IATF 16949 کنترل کیفیت دقیق را در زنجیره تامین خودرو تضمین می کند. انطباق ایمنی عملکردی ISO 26262 برای اجزای الکتریکی مهم غیرقابل مذاکره است. همچنین باید تأیید کنید که محصولات آنها با استانداردهای جهانی محیط زیست مانند RoHS و REACH مطابقت دارند.
طراحی برای قابلیت ساخت (DFM)
فروشندگان را بر اساس توانایی های مهندسی اولیه آنها ارزیابی کنید. بهترین شرکا قبل از بریدن هر ابزار فیزیکی، یک بررسی دقیق DFM انجام می دهند. آنها شبیهسازیهای حرارتی را برای تأیید چگالی جریان و اتلاف گرما در سراسر هندسه شینه پیشنهادی اجرا میکنند. این شبیه سازی فعال تضمین می کند که طراحی شما واقعاً مقیاس پذیر برای تولید انبوه است.
نتیجه گیری
سفارشی کردن یک سیستم اتصال سلولی بسیار قابل اعتماد یک تلاش مهندسی عمیقاً مشترک است. این هرگز یک خرید ساده خارج از قفسه نیست. موفقیت بسته باتری شما کاملاً به دقت داده هایی بستگی دارد که در اختیار شریک تولید خود قرار می دهید.
ما تیم های مهندسی و افسران تدارکات را تشویق می کنیم تا الزامات خود را به طور کامل تجمیع کنند. تمام بارهای الکتریکی، مرزهای مکانیکی و چیدمان های حسی خود را در یک سند فنی یکپارچه جمع آوری کنید. این کار را قبل از مراجعه به هر تامین کننده برای قیمت اولیه انجام دهید.
اگر داده های خود را آماده دارید، قدم مهم بعدی را بردارید. فایل های CAD سه بعدی و الزامات فنی خود را همین امروز به یک شریک تولیدی قابل اعتماد ارسال کنید. بررسی دقیق DFM و نقل قول اولیه دقیق پروژه، برنامه تولید شما را در مسیر درست نگه می دارد.
سوالات متداول
س: زمان استاندارد برای نمونه اولیه باسبار یکپارچه سفارشی CCS چقدر است؟
A: زمان سرب بر اساس فرآیند تولید مورد نیاز متفاوت است. نمونه سازی سریع با استفاده از برش لیزری و ابزار نرم معمولاً 2 تا 4 هفته طول می کشد. اگر طراحی نیاز به قالبهای سخت کوب و ابزارهای لمینیت سفارشی FPC داشته باشد، زمان تحویل اولیه تا 6 یا 8 هفته افزایش مییابد. ارائه فایل های CAD دقیق از قبل، تاخیر را به حداقل می رساند.
س: آیا می توانم طرح FPC را پس از تکمیل ابزار اولیه تغییر دهم؟
پاسخ: بله، اما جریمه های قابل توجهی دارد. تغییر ردیابی FPC پس از ابزارسازی به ماسک های اچینگ و قالب های برش جدید نیاز دارد. این به طور کامل سرمایه گذاری ابزار قبلی شما را باطل می کند. همچنین تولید را چندین هفته به تاخیر می اندازد. قبل از تایید مرحله نهایی ابزارسازی، باید گره های ولتاژ و مسیریابی سنسور را نهایی کنید.
س: آیا باسبار ماژول باتری قبل از ساخت نیاز به شبیه سازی حرارتی دارد؟
پاسخ: بله، مدل سازی حرارتی یک ضرورت مطلق است. شبیه سازی هات اسپات های چگالی جریان و اتلاف حرارت کلی تحت بارهای اوج را تایید می کند. اجرای دیجیتالی این مدل ها، گلوگاه های خطرناک را قبل از برش فلز شناسایی می کند. این مرحله فعال چرخه های تکرار فیزیکی را کاهش می دهد و از ذوب شدن فاجعه آمیز در طول رویدادهای شدید شارژ سریع جلوگیری می کند.
Skype: inquire@aridamachinery.com
تلفن: +86-769-83103566
ایمیل:
inquire@aridamachinery.com آدرس: پلاک 1، جاده هونگیون، روستای شوبی، شهر شیپای، شهر دونگوان، استان گوانگدونگ، چین