Перехід від споживчої електроніки з низьким споживанням електроенергії до програм із високою потужністю відкриває суворі теплові та електричні обмеження стандартних з’єднань акумуляторів. Такі пристрої, як електричні транспортні засоби, електроінструменти для важких навантажень і масивні мережеві системи зберігання, вимагають неймовірно надійних з’єднань. Високоємні циліндричні формати видають величезний струм. Вибір матеріалу вкладки безпосередньо визначає внутрішній опір у всьому модулі. Крім того, це сильно впливає на накладні витрати на керування температурою. Це також визначає вашу щоденну виробничу продуктивність і гарантує тривалу безпеку упаковки за умов механічного впливу. Інженери постійно стикаються зі складним компромісом між електричними характеристиками та можливостями заводського виробництва. Цей посібник глибоко розбиває інженерні реалії та виробничі компроміси, необхідні для точного Вибір матеріалу вкладки батареї . Ми свідомо відокремлюємо теоретичні показники лабораторії від фактичної життєздатності заводу. Ви дізнаєтеся, як ідеально збалансувати суворі електричні цілі з практичними обмеженнями вашої існуючої зварювальної інфраструктури.
Ключові висновки
- Ефективний вибір матеріалу на вкладці батареї вимагає збалансування показників електропровідності з наявними можливостями зварювальної інфраструктури.
- Чистий нікель залишається основою для надійного опорного точкового зварювання з низьким рівнем дефектів, але створює серйозні термічні вузькі місця у застосуваннях із сильним струмом.
- Нікельовані мідні смуги забезпечують величезний стрибок у провідності, але передбачають складні вимоги до інструментів (лазерне зварювання) та потенційні ризики корозії країв.
- Мідно-нікелеві біметалічні пластини представляють собою рішення преміум-класу з високою потужністю, пропонуючи провідність міді в поєднанні з сумісністю нікелю з контактним зварюванням, оптимізуючи як продуктивність, так і масштабованість виробництва.
Інженерна проблема: провідність проти зварюваності
Електричний струм, що протікає через провідник, неминуче генерує тепло. Ми розраховуємо цей фундаментальний фізичний виклик за допомогою формули I⊃2;R. Буква I означає електричний струм. R являє собою електричний опір матеріалу. Додатки високої потужності споживають значні струми під час прискорення або великих навантажень. Невеликі опори вкладок швидко множаться у масивні теплові вузькі місця прямо біля з’єднання клітини. Вироблене тепло передається безпосередньо назад у елементи батареї. Літій-іонні хімічні речовини, особливо NMC-елементи з високим вмістом нікелю, швидко розкладаються при підвищених температурах. Ви втрачаєте загальну довговічність упаковки та циклічний термін служби. Ми повинні абсолютно мінімізувати опір вкладки.
Тепер ми стикаємося з сумнозвісним парадоксом зварювання. Ми відчайдушно хочемо високопровідних матеріалів. Мідь здається очевидним, ідеальним вибором. Однак традиційне контактне точкове зварювання значною мірою залежить від локального виділення тепла. Зварювальник пропускає потужний імпульс струму між двома мідними електродами. Цільовий метал чинить опір цьому струму. Цей локальний опір плавить метали разом у постійний самородок. Мідь практично усуває цей необхідний опір. Він також майже миттєво розсіює будь-яке прикладене тепло. Ви не можете надійно зварити його. Ви або створюєте слабкі, крихкі з’єднання, або дуєте масивні діри безпосередньо в негативній клемі клітини. І навпаки, метали з високим опором зварюються без зусиль. Вони чудово вловлюють тепло. Тим не менш, вони генерують небезпечне надмірне тепло під час безперервної роботи батареї.
Вибір неправильного металу має серйозні наслідки для бізнесу. Ви можете неправильно визначити пріоритет теплової ефективності, вставляючи мідь у несумісні машини. Це призводить до слабких зварних швів, сильних вібраційних пошкоджень і високого рівня виробничих дефектів. Натомість ви можете віддати перевагу легкому зварюванню, використовуючи тонкий чистий нікель. Це призводить до ранніх виходів з ладу внаслідок екстремальної термічної деградації. Ми повинні ретельно орієнтуватися в цьому тонкому балансі.
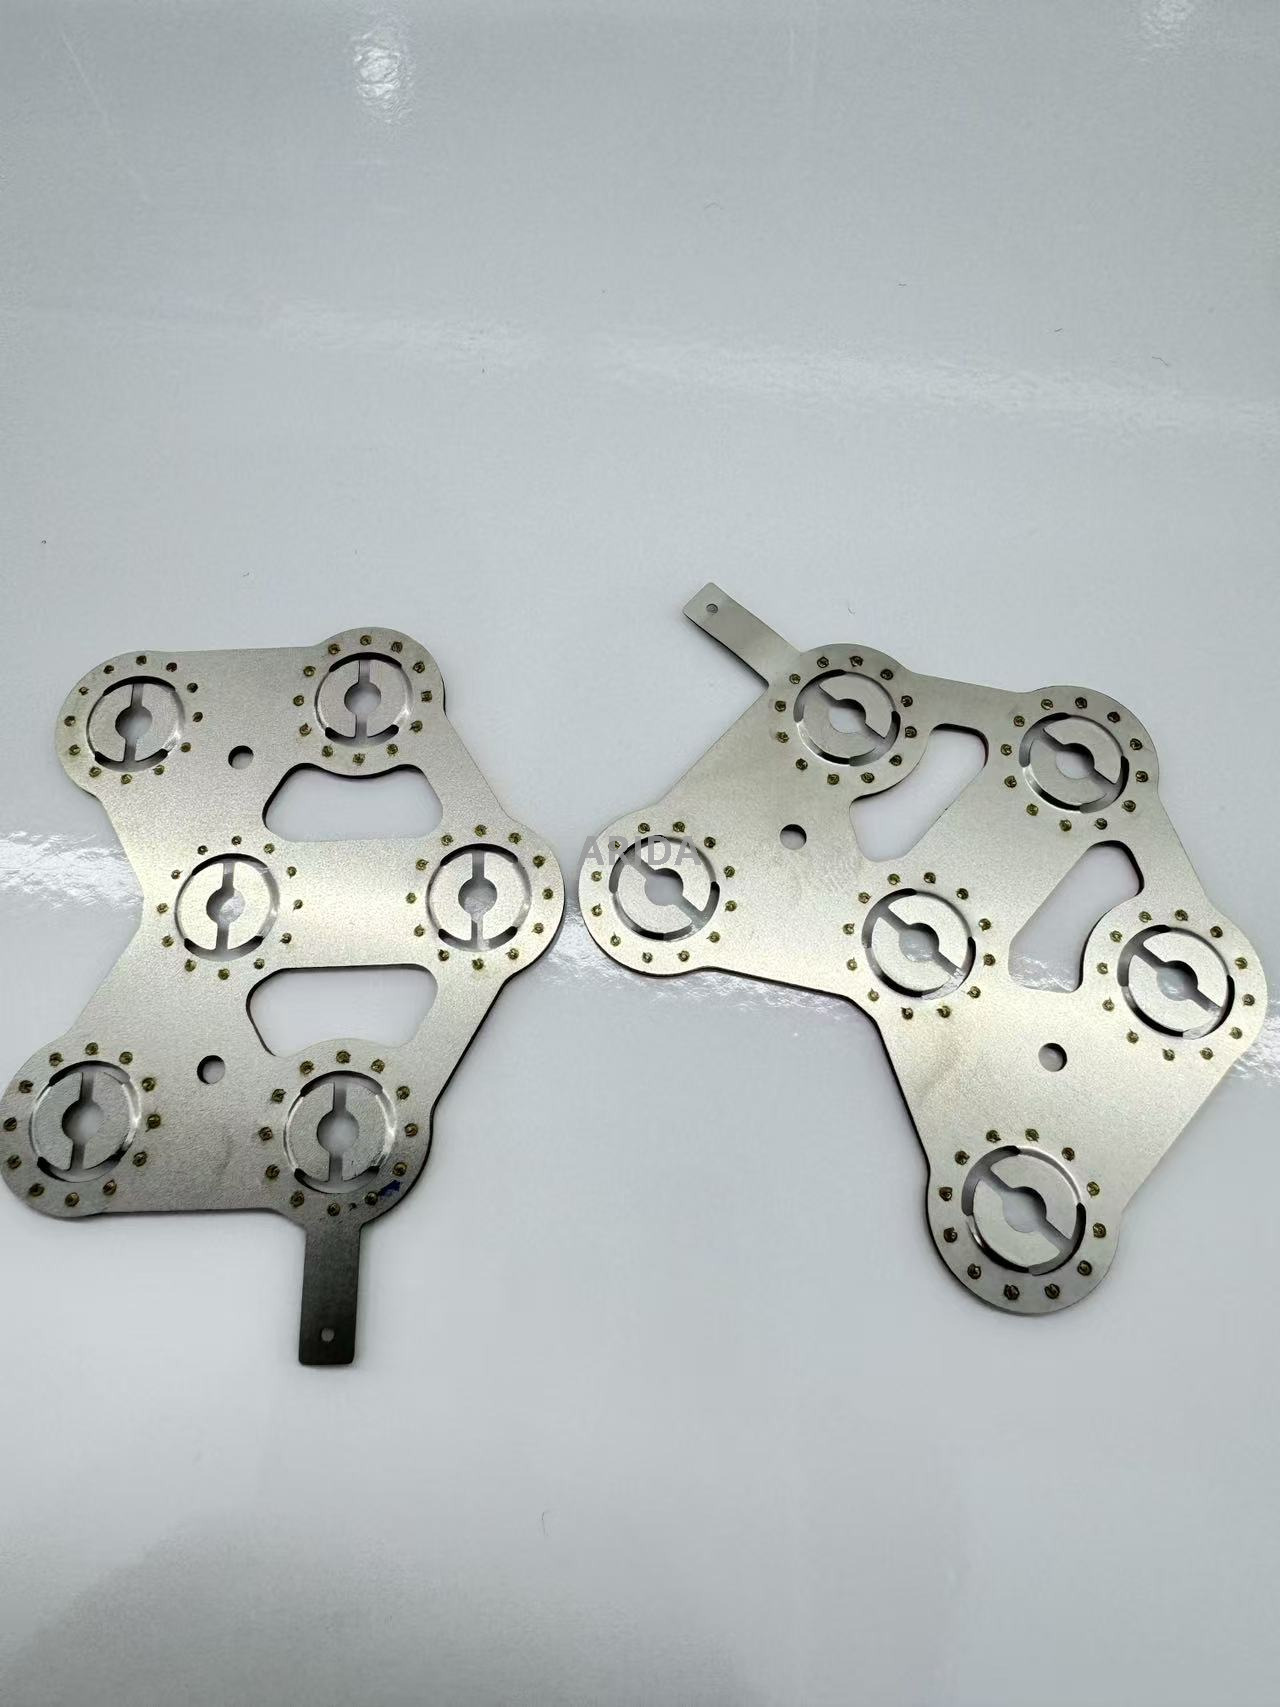
Оцінка чистого нікелю: базова лінія галузі
Чистий нікель домінує в стандартних акумуляторних блоках у всьому світі. Він забезпечує виняткову природну стійкість до корозії. Він створює ідеальний електричний опір для стандартних апаратів ємнісного точкового зварювання. Імпульсні точкові зварювальні апарати змінного струму також чудово впораються з цим без складного налаштування параметрів. Ми дуже покладаємося на це для стабільної надійності виробництва. Ви рідко побачите слабке проплавлення зварного шва, якщо налаштувати ваші налаштування. Він утворює неймовірно міцні самородки на стандартних сталевих циліндричних корпусах клітин.
Однак чистий нікель має серйозні обмеження щодо продуктивності. Його електропровідність становить приблизно від 22% до 25% IACS. IACS означає Міжнародний стандарт відпаленої міді. Він сильно обмежує потік струму порівняно з чистим мідним провідником. Виробники часто намагаються простий, інтуїтивно зрозумілий обхідний шлях. Вони збільшують товщину нікелевої стрічки. Вони сподіваються, що це зменшить загальний слід опору. Ця стратегія швидко провалюється на заводі. Товстий нікель швидко перевищує стандартні можливості проникнення точкового зварювання. Стандартне заводське обладнання має максимальну товщину приблизно 0,2 мм або 0,3 мм. Перевищення цієї межі вимагає потужних імпульсів енергії. Ви ризикуєте отримати опік безпосередньо через тонку клітинну стінку. Це вивільняє легкозаймистий електроліт і погіршує безпеку.
Чистий нікель ідеально підходить для певних категорій продукції. Ми рекомендуємо це суворо для застосувань із низьким і середнім дренажем. Електрові велосипеди, стандартні домашні системи накопичення енергії та побутова побутова електроніка чудово відповідають цьому профілю. Простота виробництва має найбільше значення в цих конкретних секторах. Ці продукти рідко створюють екстремальні, стійкі струми протягом тривалого часу. Ви легко уникаєте потреби в надзвичайному теплоефективності.
Оцінка нікельованих мідних смуг
Нам абсолютно потрібні значні стрибки провідності для потужних пакетів. Нікельовані мідні стрічки забезпечують високоефективне та високоефективне рішення. Вони забезпечують майже мідну провідність по всій шині. Ви досягаєте майже 100% продуктивності IACS. Сердечник складається з чистої твердої міді з високою електропровідністю. Зовнішня поверхня покрита дуже тонким нікельованим покриттям. Це розширене налаштування значно зменшує падіння напруги під високим навантаженням двигуна. Вироблення тепла падає до мізерної частки типового рівня чистого нікелю. Він також коштує значно дешевше в порівнянні зі спеціалізованими біметалевими альтернативами.
Однак реалії виробництва створюють круті, дорогі виклики. Ви не можете надійно зварити ці смуги за допомогою стандартних апаратів контактного зварювання. Товстий мідний сердечник миттєво відводить тепло від зварювання. Ви повинні використовувати передову інфраструктуру волоконного лазерного зварювання. Лазерні зварники розплавляють метали зверху вниз. Вони взагалі не покладаються на електричний опір. Це обладнання вимагає великих капіталовкладень. Це також вимагає точного контролю фокусної відстані, суворих захистів безпеки та спеціальних інструментів для затиску.
Екологічна вразливість залишається прихованою серйозною загрозою. Виробники часто купують великі рулони з широким покриттям. Потім вони розрізають ці рулони на вузьку ширину. Цей механічний процес різання знімає захисне нікелеве покриття. Він оголює необроблені мідні краї по всій довжині стрічки. Мідь швидко окислюється під впливом атмосферної вологості. Це також сприяє швидкій гальванічній корозії з часом. Ви ризикуєте довготривалим погіршенням з’єднання, якщо розгортаєте їх у морському середовищі.
Ці спеціальні стрічки найкраще підходять для висококонтрольованого виробничого середовища. Вам потрібні масивні виробничі лінії великого обсягу, щоб виправдати обладнання. Ви повинні вже володіти встановленими можливостями лазерного зварювання. Суворо контрольоване робоче середовище з низькою вологістю є абсолютно обов’язковим. Ви не можете легко розгорнути їх у дуже корозійних зовнішніх корпусах.
Оцінка мідно-нікелевих біметалічних вкладок
Передові аерокосмічні та автомобільні програми вимагають ідеального компромісу. Мідно-нікелеві біметалічні вкладки представляють абсолютний преміум-рівень інтерконнектів. Виробники фізично сплавляють товстий мідний базовий шар безпосередньо з цільовим нікелевим верхнім шаром. У цьому інтенсивному процесі використовується екстремальний механічний тиск. Він створює безшовний молекулярний зв’язок між двома різнорідними металами. Ця блискуча інновація повністю вирішує парадокс зварювання. Товсте мідне дно легко справляється з потужним електричним струмом. Тонкий нікелевий верхній шар розташований прямо під вашими зварювальними електродами. Він ідеально вловлює електричне тепло для надійного глибокого точкового зварювання.
Результати впровадження буквально трансформують ваші заводські можливості. Ви майже миттєво досягаєте високоамперних з’єднань. Вам не потрібно переходити на дорогі лазерні зварювальні станції. Ваші наявні ємнісні апарати точкового зварювання опором працюють ідеально без змін. Ви значно знижуєте робочу температуру по всій структурі упаковки. Розряди з високим вмістом C більше не загрожують довговічності тендітних клітин. Ви повністю усуваєте штучне теплове регулювання у системі керування батареєю.
Давайте уважно проаналізуємо початкові витрати та довгострокову віддачу від інвестицій. Ви точно сплачуєте вищу початкову вартість компонента за вкладку. Виробництво біметалів вимагає вузькоспеціалізованого обладнання для облицювання та суворого контролю якості. Однак ви компенсуєте цю премію неймовірно швидко. Ви уникаєте багатомільйонних капітальних витрат на складні інструменти для лазерного зварювання. Ви суттєво зменшуєте відсоток виходу з ладу пакетів у польових умовах. Ваші гарантійні вимоги значно зменшуються протягом терміну служби продукту.
Ці вкладки преміум-класу підходять для найвибагливіших програм. Модулі електромобілів потребують їх для швидкого прискорення. Надпотужні будівельні електроінструменти покладаються на них для забезпечення тривалого крутного моменту. Аерокосмічні програми вимагають їх абсолютної надійності. Вони забезпечують максимальний запас міцності при великих циклічних навантаженнях. Вони також забезпечують надійну, перевірену стійкість до вібрації за екстремальних фізичних навантажень.
| Тип матеріалу |
Провідність (IACS) |
Зварюваність (Пляма опору) |
Основний ризик впровадження |
| Чистий нікель |
22% - 25% |
Чудово |
Серйозне термічне вузьке місце при великих споживаннях підсилювача |
| Нікельована мідь |
~95% - 98% |
Дуже погано |
Вимагає дорогого лазерного зварювання; відкрита корозія країв |
| Мідно-нікелевий біметал |
~85% - 90% |
Чудово |
Вища початкова вартість закупівлі компонентів |
Схема прийняття рішень щодо вибору матеріалу вкладки батареї
Вибір ідеально правильного матеріалу вимагає високоструктурованого, об'єктивного підходу. Дотримуйтесь цієї стандартизованої системи прийняття рішень, щоб уникнути дорогих перепроектувань.
Крок 1: Визначте обмеження струму та розміру
Ми рекомендуємо спочатку розрахувати максимальне безперервне та абсолютне пікове споживання підсилювача. Зіставте ці точні цифри з потрібною площею поперечного перерізу. Ви множите товщину матеріалу на ширину смуги, щоб знайти цю важливу площу. Порівняйте цю обчислену площу зі стандартними металургійними діаграмами струму. Визначте точну необхідну товщину, якщо ви використовуєте виключно чистий нікель. Якщо необхідна товщина нікелю перевищує порогове значення від 0,2 до 0,3 мм, негайно припиніть. Стандартні апарати точкового зварювання просто не можуть безпечно проникнути в нього. Ви повинні перейти на високопровідні альтернативні матеріали.
Крок 2: Аудит виробничої інфраструктури
Ваше існуюче фабричне обладнання значною мірою визначає ваші реалістичні варіанти.
- Зварювальні апарати стандартного опору або ємнісного точкового зварювання суворо обмежують ваш вибір матеріалів. Ви повинні вибрати чистий нікель для низької потужності або біметалічні варіанти для високої потужності.
- Удосконалені волоконно-лазерні зварювальні апарати відкривають абсолютно нові інженерні шляхи. Ви можете сміливо вибирати економічну нікельовану мідь або біметалічні варіанти преміум-класу.
Крок 3: Оцініть вплив навколишнього середовища
Оцініть строгий рейтинг IP (захист від проникнення) кінцевої батареї. Середовище з високою вологістю викликає швидке окислення міді. Корозійні морські засоби активно руйнують відкриті мідні елементи. Ці суворі умови диктують чистий нікель прямо. Крім того, ви можете безпечно використовувати повністю плаковані біметалічні стрічки. Ви повинні повністю уникати стандартної міді з щілинним покриттям. Оголені мідні краї точно вийдуть з ладу передчасно.
Ризики закупівель та уникнення контролю якості
Глобальні ланцюжки поставок часто приховують неймовірно небезпечні короткі шляхи. Сумнозвісна пастка з 'нікельованої сталі' щороку псує тисячі батарейних блоків. Дешеві, неетичні постачальники часто видають основну нікельовану сталь за чистий нікель. Сталь володіє абсолютно жахливою електропровідністю. Він генерує величезне, неконтрольоване тепло під стандартним навантаженням. Гірше того, ультратонке нікельове покриття легко дряпається під час звичайної вібрації рюкзака. Дешева сталь, що лежить в основі, швидко іржавіє у вашому дорогому рюкзаку. Це створює серйозну безпосередню загрозу безпеці. Ви повинні агресивно захищати свою виробничу лінію від цієї конкретної загрози.
Ми настійно рекомендуємо стандартизувати вхідні протоколи забезпечення якості. Ніколи не довіряйте сліпо сертифікатам іноземних матеріалів. Виконуйте негайні практичні методи перевірки після кожної доставки.
- Випробування на корозію в солоній воді: занурте смужки випадкових зразків у міцну солону воду. Зачекайте цілих 24 години. Чистий нікель залишається абсолютно чистим і блискучим. Покрита сталь має явні глибокі плями іржі.
- Іскрове тестування: коротко торкніться смужкою зразка до високошвидкісної настільної шліфувальної машини. Чистий нікель дає дуже мало коротких темно-червоних іскор. Сталь виробляє довгі, надзвичайно яскраві розгалужені іскри.
- Випробування на шліфування та зварювання: агресивно видаліть напилком верхню поверхню. Спробуйте точкове зварювання на стандартних налаштуваннях. Якщо зварювання виходить з ладу або погано прилипає, швидше за все, у вас оголена резистивна сталь.
Контроль допуску має таке ж значення, як і чистота основного матеріалу. Підкресліть суворі допуски постачальників у своїх замовленнях на купівлю. Вимагайте неймовірно жорсткого контролю загальної товщини покриття. Перевірте механічну міцність на зріз кожного біметалічного зварного шва. Нерівномірна хвиляста товщина покриття повністю руйнує ваші параметри точкового зварювання. Одна партія може ідеально зварюватися. Наступна партія може пробити катастрофічні діри безпосередньо у ваших дорогих камерах. Ви повинні забезпечити абсолютно послідовне виробництво через сувору, невблаганну вхідну перевірку.
Висновок
Вибір матеріалу вкладки ніколи не є загальним, випадковим інженерним вибором. Це вимагає точного стратегічного узгодження. Ви повинні збалансувати надзвичайні електричні вимоги з дуже суворими температурними обмеженнями. Ви також повинні прямо зіткнутися з реальністю свого заводського обладнання. Чистий нікель неймовірно добре підходить для базових потреб із низьким рівнем споживання. Покрита мідь блискуче перевершує, якщо у вас уже є передові лазерні зварювальні апарати. Біметалічні вкладки елегантно вирішують складні парадокси високої потужності та контактного зварювання одночасно.
Ми наполегливо рекомендуємо конкретні наступні кроки для вашої команди інженерів. Негайно почніть із ретельного теплового моделювання запропонованої вами батареї. Визначте свої абсолютні найвищі очікувані температури під час пікового постійного навантаження. Далі замовте зразки фізичних матеріалів усіх трьох різних варіантів. Проводьте агресивні руйнівні випробування на відрив, використовуючи точне існуюче заводське зварювальне обладнання. Перевірте свої теоретичні лабораторні моделі відносно фактичної фізичної сили тяги. Ця практична практична перевірка гарантує високобезпечний дизайн упаковки з нескінченною можливістю масштабування.
FAQ
Питання: Як розрахувати необхідний розмір вкладки батареї?
A: Ви визначаєте необхідну площу поперечного перерізу, помноживши товщину вкладки на її ширину. Порівняйте цю кінцеву площу зі стандартизованими діаграмами струму для вибраного металу. Мідь витримує приблизно в три-чотири рази більший струм, ніж нікель, для тієї самої площі. Завжди враховуйте щедрий запас безпеки для несподіваних пікових сплесків.
Питання: чи можна точковим зварюванням чистої міді до камери 18650 або 21700?
A: Пряме точкове зварювання міддю є дуже ненадійним без передової лазерної технології. Мідь неймовірно швидко розсіює тепло. Він також повністю позбавлений електричного опору, необхідного для створення локального басейну плавлення. Ймовірно, ви досягнете слабких з’єднань або пропалите отвори через мінусову клему. Для успішного точкового зварювання завжди потрібен нікелевий інтерфейс.
Питання: чи варті мідно-нікелевих біметалічних вкладок додаткові витрати?
A: Так, вони часто забезпечують відмінну віддачу від інвестицій. Цінність походить безпосередньо від запобігання термічного дроселювання у потужних блоках. Вони також запобігають дорогі польові збої. Найважливіше те, що вони дозволяють використовувати наявні апарати для точкового зварювання опором. Ви повністю уникаєте масштабних капітальних модернізацій, необхідних для станцій волоконного лазерного зварювання.
З: Як я можу визначити, чи надіслав мій постачальник чистий нікель чи нікельовану сталь?
A: Використовуйте практичне тестування на заводі відразу після доставки. Виконайте тест із солоною водою, подряпавши поверхню та нанісши розсіл; сталь швидко іржавіє, а чистий нікель ні. Ви також можете виконати швидку перевірку іскри за допомогою абразивної шліфувальної машини. Сталь створює яскраві розгалужені іскри. Чистий нікель викидає дуже мало тьмяних червоних іскор.



