La transición de productos electrónicos de consumo de bajo consumo a aplicaciones de alta potencia expone las estrictas limitaciones térmicas y eléctricas de las conexiones de baterías estándar. Dispositivos como vehículos eléctricos, herramientas eléctricas pesadas y sistemas masivos de almacenamiento en red exigen interconexiones increíblemente robustas. Los formatos cilíndricos de alta capacidad generan una corriente tremenda. La elección del material de la pestaña determina directamente la resistencia interna en todo el módulo. Además, tiene un gran impacto en los gastos generales de gestión térmica. También determina su rendimiento de fabricación diario y garantiza la seguridad del paquete a largo plazo bajo tensión mecánica. Los ingenieros se enfrentan constantemente a difíciles compromisos entre el rendimiento eléctrico y las capacidades de producción en fábrica. Esta guía analiza en profundidad las realidades de la ingeniería y las compensaciones de fabricación necesarias para obtener resultados precisos. Selección del material de la pestaña de la batería . Separamos deliberadamente el rendimiento teórico del laboratorio de la viabilidad real de la fábrica. Aprenderá cómo equilibrar perfectamente los objetivos eléctricos estrictos con los límites prácticos de su infraestructura de soldadura existente.
Conclusiones clave
- La selección eficaz del material de la pestaña de la batería requiere equilibrar los objetivos de conductividad eléctrica con las capacidades de la infraestructura de soldadura existente.
- El níquel puro sigue siendo la base para una soldadura por puntos confiable y con baja resistencia a defectos, pero introduce graves cuellos de botella térmicos en aplicaciones de alto amperaje.
- Las tiras de cobre niqueladas ofrecen un gran salto en conductividad, pero introducen requisitos de herramientas complejos (soldadura láser) y riesgos potenciales de corrosión de los bordes.
- Las pestañas bimetálicas de cobre y níquel representan la solución premium de alta potencia, que ofrece la conductividad del cobre combinada con la compatibilidad de soldadura por resistencia del níquel, optimizando tanto el rendimiento como la escalabilidad de fabricación.
El problema de la ingeniería: conductividad versus soldabilidad
La corriente eléctrica que fluye a través de un conductor genera calor inevitable. Calculamos este desafío de física fundamental utilizando la fórmula I⊃2;R. La letra I representa la corriente eléctrica. R representa la resistencia eléctrica del material. Las aplicaciones de alta potencia generan corrientes masivas durante la aceleración o cargas pesadas. Las pequeñas resistencias de las pestañas se multiplican rápidamente formando enormes cuellos de botella térmicos justo en la conexión de la celda. Este calor generado se transfiere directamente de regreso a las celdas de la batería. Las sustancias químicas de iones de litio, especialmente las células NMC con alto contenido de níquel, se degradan rápidamente a temperaturas elevadas. Se pierde la longevidad general y el ciclo de vida del paquete. Debemos minimizar absolutamente la resistencia de las pestañas.
Ahora nos enfrentamos a la infame paradoja de la soldadura. Necesitamos desesperadamente materiales altamente conductores. El cobre parece la elección obvia y perfecta. Sin embargo, la soldadura por puntos por resistencia tradicional depende en gran medida de la generación de calor localizada. El soldador empuja un pulso masivo de corriente entre dos electrodos de cobre. El metal objetivo resiste este flujo de corriente. Esta resistencia localizada funde los metales hasta formar una pepita permanente. El cobre prácticamente elimina esta resistencia requerida. También disipa el calor aplicado casi al instante. No se puede soldar por puntos de manera confiable. O creas uniones débiles y quebradizas o haces agujeros enormes directamente en el terminal negativo de la celda. Por el contrario, los metales altamente resistivos se sueldan sin esfuerzo. Captan el calor perfectamente. Sin embargo, generan un peligroso exceso de calor durante el funcionamiento continuo de la batería.
Elegir el metal equivocado conlleva graves consecuencias comerciales. Podría priorizar mal la eficiencia térmica al introducir cobre en máquinas incompatibles. Esto conduce a soldaduras débiles, fallas graves por vibración y altas tasas de defectos de fabricación. En su lugar, puede priorizar la soldadura fácil utilizando níquel puro fino. Esto conduce a fallas tempranas en el campo debido a una degradación térmica extrema. Debemos navegar cuidadosamente por este delicado equilibrio.
Evaluación del níquel puro: la base de referencia de la industria
El níquel puro domina el ensamblaje de baterías estándar a nivel mundial. Ofrece una excepcional resistencia a la corrosión natural. Crea la resistencia eléctrica perfecta para soldadores por puntos capacitivos estándar. Los soldadores por puntos de pulso de CA también lo manejan maravillosamente sin ajustes complejos de parámetros. Dependemos en gran medida de él para lograr una confiabilidad de fabricación constante. Rara vez se ve una penetración débil de la soldadura cuando se ajustan los ajustes. Forma pepitas increíblemente fuertes contra las carcasas de celdas cilíndricas de acero estándar.
Sin embargo, el níquel puro presenta graves límites de rendimiento. Su conductividad eléctrica alcanza un máximo de alrededor del 22% al 25% IACS. IACS significa Estándar Internacional de Cobre Recocido. Restringe en gran medida el flujo de corriente en comparación con un conductor de cobre puro. Los fabricantes suelen intentar una solución sencilla e intuitiva. Aumentan el espesor de la tira de níquel. Esperan que esto reduzca la huella de resistencia general. Esta estrategia fracasa rápidamente en la fábrica. El níquel grueso supera rápidamente las capacidades de penetración de los soldadores por puntos estándar. El equipo estándar de fábrica tiene un espesor máximo de alrededor de 0,2 mm o 0,3 mm. Superar este límite requiere pulsos de energía masivos. Corre el riesgo de quemarse directamente a través de la delgada pared celular. Esto libera electrolitos altamente inflamables y compromete la seguridad.
El níquel puro se adapta perfectamente a categorías de productos específicas. Lo recomendamos estrictamente para aplicaciones de drenaje bajo a medio. Las bicicletas eléctricas, los sistemas estándar de almacenamiento de energía domésticos y los productos electrónicos de consumo diario encajan perfectamente en este perfil. La simplicidad de fabricación es lo más importante en estos sectores específicos. Estos productos rara vez impulsan corrientes extremas y sostenidas durante períodos prolongados. Evita fácilmente la necesidad de una eficiencia térmica extrema.
Evaluación de tiras de cobre niqueladas
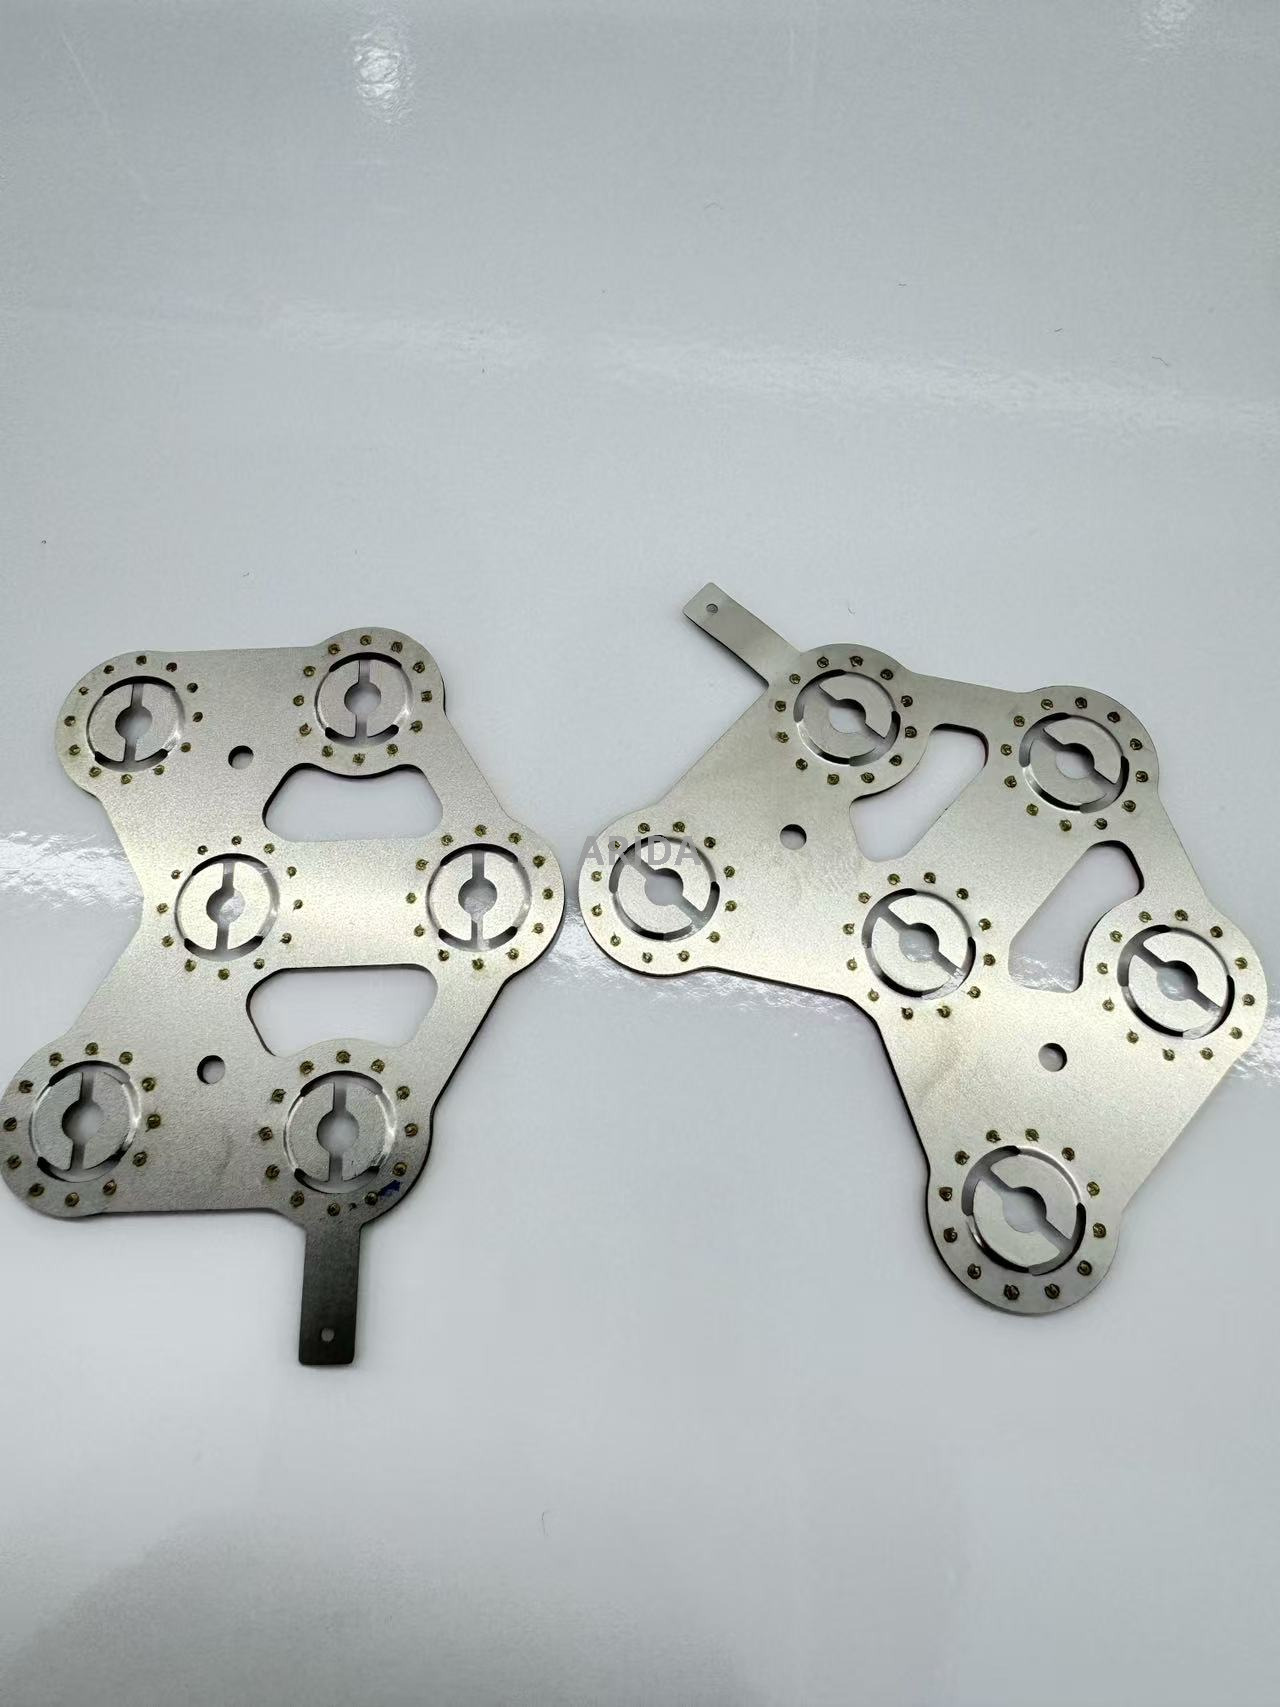
Necesitamos absolutamente saltos masivos de conductividad para los paquetes de alta potencia. Las tiras de cobre niqueladas proporcionan una solución muy eficaz y de alto rendimiento. Ofrecen una conductividad cercana al cobre en toda la barra colectora. Obtendrá un rendimiento IACS cercano al 100 %. El núcleo está compuesto de cobre sólido puro y altamente conductor. Un niquelado muy fino cubre la superficie exterior. Esta configuración avanzada reduce drásticamente la caída de voltaje bajo cargas pesadas del motor. La generación de calor cae a una pequeña fracción de los niveles típicos de níquel puro. También cuesta mucho menos por adelantado en comparación con las alternativas bimetálicas especializadas.
Sin embargo, las realidades de la industria manufacturera presentan desafíos difíciles y costosos. No es posible soldar estas tiras de forma fiable utilizando soldadores de resistencia estándar. El grueso núcleo de cobre elimina el calor de la soldadura al instante. Debe utilizar una infraestructura avanzada de soldadura láser de fibra. Los soldadores láser funden los metales limpiamente de arriba hacia abajo. No dependen en absoluto de la resistencia eléctrica. Este equipo requiere una inversión de capital masiva. También exige un control preciso de la distancia focal, recintos de seguridad estrictos y herramientas de sujeción personalizadas.
La vulnerabilidad ambiental sigue siendo un riesgo oculto y grave. Los fabricantes suelen comprar rollos grandes y de chapa ancha. Luego cortan estos rollos en anchos estrechos personalizados. Este proceso de corte mecánico corta el niquelado protector. Expone bordes de cobre en bruto a lo largo de toda la tira. El cobre se oxida rápidamente cuando se expone a la humedad atmosférica. También favorece la rápida corrosión galvánica con el tiempo. Corre el riesgo de sufrir una degradación de la conexión a largo plazo si las implementa en entornos marinos.
Estas tiras específicas se adaptan mejor a entornos de fabricación altamente controlados. Se necesitan líneas de producción masivas y de gran volumen para justificar el equipo. Ya debe poseer capacidades establecidas de soldadura láser. Los entornos operativos estrictamente controlados y con baja humedad son absolutamente obligatorios. No es posible implementarlos fácilmente en recintos exteriores altamente corrosivos.
Evaluación de pestañas bimetálicas de cobre y níquel
Las aplicaciones aeroespaciales y automotrices avanzadas exigen un compromiso perfecto. Las pestañas bimetálicas de cobre y níquel representan el nivel premium absoluto de interconexiones. Los fabricantes fusionan físicamente una capa base de cobre gruesa directamente con una capa superior de níquel específica. Este proceso intensivo utiliza una presión mecánica extrema. Crea un enlace molecular perfecto entre los dos metales dispares. Esta brillante innovación resuelve por completo la paradoja de la soldadura. El grueso fondo de cobre maneja el enorme flujo de corriente eléctrica sin esfuerzo. La fina capa superior de níquel se encuentra justo debajo de los electrodos de soldadura. Capta el calor eléctrico perfectamente para realizar soldaduras por puntos profundas y confiables.
Los resultados de la implementación literalmente transforman las capacidades de su fábrica. Consigue conexiones de alto amperaje casi al instante. No es necesario actualizar a costosas estaciones de soldadura láser. Sus soldadores por puntos de resistencia capacitiva existentes funcionan perfectamente sin modificaciones. Reduce drásticamente las temperaturas de funcionamiento en toda la estructura del paquete. Las descargas con alta tasa de C ya no amenazan la longevidad de las células frágiles. Elimina por completo la estrangulación térmica artificial en su sistema de gestión de baterías.
Analicemos cuidadosamente el costo inicial versus el retorno de la inversión a largo plazo. Definitivamente pagas un costo inicial más alto por componente por pestaña. La fabricación bimetálica requiere maquinaria de revestimiento altamente especializada y un estricto control de calidad. Sin embargo, usted compensa esta prima increíblemente rápido. Evitará inversiones de capital multimillonarias en complejas herramientas de soldadura láser. Reduce drásticamente las tasas de fallas de paquetes en el campo. Sus reclamaciones de garantía disminuyen significativamente durante la vida útil del producto.
Estas pestañas premium se adaptan a las aplicaciones más exigentes posibles. Los módulos de vehículos eléctricos los requieren para una aceleración rápida. Las herramientas eléctricas de construcción de servicio pesado dependen de ellos para lograr un torque sostenido. Las aplicaciones aeroespaciales exigen su absoluta fiabilidad. Proporcionan márgenes de seguridad máximos bajo cargas cíclicas intensas. También ofrecen una tolerancia a las vibraciones robusta y probada bajo estrés físico extremo.
| Tipo de material |
Conductividad (IACS) |
Soldabilidad (punto de resistencia) |
Riesgo de implementación principal |
| Níquel puro |
22% - 25% |
Excelente |
Grave cuello de botella térmico en consumos elevados de amperaje |
| Cobre niquelado |
~95% - 98% |
Muy pobre |
Requiere una costosa soldadura láser; corrosión del borde expuesto |
| Bimetálico de cobre-níquel |
~85% - 90% |
Excelente |
Mayor costo inicial de adquisición de componentes |
Marco de decisión para la selección del material de la pestaña de la batería
La elección del material perfecto requiere un enfoque objetivo y muy estructurado. Siga este marco de decisión estandarizado para evitar costosos rediseños.
Paso 1: definir los límites actuales y de tamaño
Recomendamos calcular primero el consumo máximo de amperaje continuo y absoluto. Mapee estas cifras precisas con el área de sección transversal requerida. Multiplique el espesor del material por el ancho de la tira para encontrar esta área vital. Compare esta área calculada con tablas de ampacidad metalúrgicas estándar. Determine el espesor exacto requerido si usa estrictamente níquel puro. Si el espesor de níquel requerido excede el umbral de 0,2 mm a 0,3 mm, deténgase inmediatamente. Los soldadores por puntos estándar simplemente no pueden penetrarlo de forma segura. Debe realizar la transición a materiales alternativos altamente conductores.
Paso 2: Auditar la infraestructura de fabricación
La maquinaria de su fábrica existente dicta en gran medida sus opciones realistas.
- Los soldadores por puntos capacitivos o de resistencia estándar limitan estrictamente sus opciones de materiales. Debe seleccionar níquel puro para baja potencia o opciones bimetálicas para alta potencia.
- Los soldadores láser de fibra avanzados abren caminos de ingeniería completamente nuevos. Puede seleccionar con seguridad cobre niquelado económico o opciones bimetálicas premium.
Paso 3: evaluar la exposición ambiental
Evalúe la estricta clasificación IP (protección de ingreso) del paquete de baterías final. Los ambientes de alta humedad provocan una rápida oxidación del cobre. Las aplicaciones marinas corrosivas destruyen activamente los elementos de cobre expuestos. Estos entornos hostiles exigen absolutamente el níquel puro. Alternativamente, puede utilizar tiras bimetálicas completamente revestidas de forma segura. Debe evitar por completo el cobre chapado con hendiduras estándar. Los bordes de cobre desnudos expuestos definitivamente fallarán prematuramente.
Riesgos de adquisiciones y evitación del control de calidad
Las cadenas de suministro globales a menudo esconden atajos increíblemente peligrosos. La infame trampa de 'acero niquelado' arruina miles de baterías cada año. Los proveedores baratos y poco éticos a menudo hacen pasar el acero niquelado básico como níquel puro. El acero posee una conductividad eléctrica absolutamente terrible. Genera calor masivo e incontrolable bajo carga estándar. Peor aún, el niquelado ultrafino se raya fácilmente durante la vibración normal del paquete. El acero barato subyacente se oxida rápidamente dentro de su costoso paquete. Esto crea un peligro de seguridad grave e inmediato. Debe proteger agresivamente su línea de producción contra esta amenaza específica.
Recomendamos encarecidamente estandarizar sus protocolos de control de calidad entrantes. Nunca confíe ciegamente en los certificados de materiales extraños. Realice métodos de verificación prácticos e inmediatos en cada entrega.
- Pruebas de corrosión en agua salada: Sumerja tiras de muestra aleatorias en agua salada fuerte. Espere 24 horas completas. El níquel puro permanece completamente limpio y brillante. El acero chapado muestra puntos de óxido profundos y evidentes.
- Prueba de chispa: toque brevemente la tira de muestra con una amoladora de banco de alta velocidad. El níquel puro produce muy pocas chispas cortas y de color rojo oscuro. El acero produce chispas ramificadas largas, excepcionalmente brillantes.
- Pruebas de esmerilado y soldadura: lime agresivamente la superficie superior. Intente soldarlo por puntos en su configuración estándar. Si la soldadura falla o se pega mal, es probable que tenga acero resistivo expuesto.
El control de la tolerancia es tan importante como la pureza del material base. Enfatice las tolerancias estrictas de los proveedores en sus órdenes de compra. Exija controles increíblemente estrictos sobre el espesor general del revestimiento. Verificar la resistencia al corte mecánico de cada soldadura bimetálica. Los espesores de revestimiento irregulares y ondulados arruinan por completo los parámetros de soldadura por puntos. Un lote podría soldarse perfectamente. El próximo lote podría crear agujeros catastróficos directamente en sus costosas celdas. Debe garantizar que la producción sea completamente consistente mediante una inspección de entrada rigurosa e implacable.
Conclusión
La selección del material de las pestañas nunca es una elección de ingeniería genérica y casual. Requiere una alineación estratégica y precisa. Debe equilibrar las demandas eléctricas extremas con límites térmicos muy estrictos. También debe afrontar de frente las verdaderas realidades de los equipos de fábrica. El níquel puro sirve increíblemente bien para las necesidades básicas de bajo consumo. El cobre chapado sobresale brillantemente si ya posee soldadores láser avanzados. Las pestañas bimetálicas resuelven elegantemente y simultáneamente complejas paradojas de soldadura de alta potencia y resistencia.
Recomendamos encarecidamente los siguientes pasos específicos para su equipo de ingeniería. Comience inmediatamente con un riguroso modelado térmico del paquete de baterías propuesto. Identifique las temperaturas absolutas más altas esperadas bajo carga máxima continua. A continuación, solicite muestras de material físico de las tres opciones distintas. Realice pruebas de pelado agresivas y destructivas utilizando exactamente el equipo de soldadura existente en su fábrica. Valide sus modelos teóricos de laboratorio comparándolos con fuerzas de tracción físicas reales. Esta validación práctica garantiza un diseño de paquete altamente seguro e infinitamente escalable.
Preguntas frecuentes
P: ¿Cómo calculo el tamaño requerido para una pestaña de batería?
R: El área de la sección transversal necesaria se determina multiplicando el grosor de la pestaña por su ancho. Compare esta área final con las tablas de ampacidad estandarizadas para el metal elegido. El cobre maneja aproximadamente de tres a cuatro veces más corriente que el níquel para exactamente el mismo espacio. Tenga siempre en cuenta un generoso margen de seguridad para picos inesperados.
P: ¿Puedo soldar cobre puro por puntos a una celda 18650 o 21700?
R: La soldadura directa por puntos de cobre es muy poco confiable sin tecnología láser avanzada. El cobre disipa el calor increíblemente rápido. También carece por completo de la resistencia eléctrica necesaria para generar un charco de fusión local. Es probable que consigas uniones débiles o quemes agujeros a través del terminal negativo. Siempre necesita una interfaz de níquel para realizar una soldadura por puntos exitosa.
P: ¿Vale la pena el costo adicional de las pestañas bimetálicas de cobre y níquel?
R: Sí, con frecuencia ofrecen un excelente retorno de la inversión. El valor proviene directamente de evitar la estrangulación térmica en paquetes de alta potencia. También evitan averías en campo muy costosas. Lo más importante es que le permiten utilizar soldadores por puntos de resistencia existentes. Evita por completo las enormes mejoras de capital necesarias para las estaciones de soldadura por láser de fibra.
P: ¿Cómo puedo saber si mi proveedor envió níquel puro o acero niquelado?
R: Utilice pruebas prácticas en fábrica inmediatamente después de la entrega. Realice una prueba de agua salada raspando la superficie y aplicando salmuera; El acero se oxida rápidamente, mientras que el níquel puro no. También puedes realizar una prueba rápida de chispa con una amoladora abrasiva. El acero crea chispas brillantes y ramificadas. El níquel puro arroja muy pocas chispas rojas y opacas.



