Přechod od spotřební elektroniky s nízkou spotřebou k aplikacím s vysokým výkonem odhaluje přísná tepelná a elektrická omezení standardních připojení baterií. Zařízení jako elektrická vozidla, výkonné elektrické nářadí a masivní úložné systémy vyžadují neuvěřitelně robustní propojení. Velkokapacitní válcové formáty vydávají ohromný proud. Výběr materiálu poutka přímo určuje vnitřní odpor v celém modulu. Navíc to silně ovlivňuje vaši režii tepelného managementu. Určuje také váš denní výrobní výnos a zaručuje dlouhodobou bezpečnost balení při mechanickém namáhání. Inženýři neustále čelí obtížným kompromisům mezi elektrickým výkonem a výrobními schopnostmi továrny. Tato příručka hluboce rozebírá inženýrskou realitu a výrobní kompromisy nezbytné pro přesnost Záložka Baterie Výběr materiálu . Záměrně oddělujeme teoretickou výkonnost laboratoře od skutečné životaschopnosti na úrovni továrny. Naučíte se, jak dokonale vyvážit přísné elektrické cíle a praktické limity vaší stávající svařovací infrastruktury.
Klíčové věci
- Efektivní výběr materiálu baterie baterie vyžaduje vyvážení cílů elektrické vodivosti se stávajícími možnostmi svařovací infrastruktury.
- Čistý nikl zůstává základní linií pro spolehlivé bodové svařování s nízkou odolností proti defektům, ale představuje vážné tepelné překážky ve vysokoampérových aplikacích.
- Poniklované měděné pásy nabízejí masivní skok ve vodivosti, ale zavádějí složité požadavky na nástroje (laserové svařování) a potenciální rizika koroze hran.
- Copper-Nickel Bimetallic Tabs představují prémiové vysoce výkonné řešení, které nabízí vodivost mědi v kombinaci s kompatibilitou niklu pro odporové svařování, což optimalizuje jak výkon, tak výrobní škálovatelnost.
Technický problém: vodivost vs. svařitelnost
Elektrický proud protékající vodičem vytváří nevyhnutelné teplo. Tuto základní fyzikální výzvu vypočítáme pomocí vzorce I⊃2;R. Písmeno I představuje elektrický proud. R představuje elektrický odpor materiálu. Vysoce výkonné aplikace odebírají masivní proudy během zrychlení nebo velkého zatížení. Malé odpory jazýčků se rychle množí do masivních tepelných úzkých hrdel přímo na spoji článku. Vzniklé teplo se přenáší přímo zpět do článků baterie. Lithium-iontové chemické látky, zejména články NMC s vysokým obsahem niklu, rychle degradují při zvýšených teplotách. Ztratíte celkovou životnost balení a životnost cyklu. Musíme absolutně minimalizovat odpor poutka.
Nyní čelíme nechvalně známému svářečskému paradoxu. Zoufale chceme vysoce vodivé materiály. Měď se zdá jako jasná, perfektní volba. Tradiční odporové bodové svařování však do značné míry spoléhá na lokalizované vytváření tepla. Svářečka tlačí masivní puls proudu mezi dvě měděné elektrody. Cílový kov tomuto toku proudu odolává. Tento lokalizovaný odpor taví kovy dohromady do trvalého nugetu. Měď tento požadovaný odpor prakticky eliminuje. Také téměř okamžitě odvádí veškeré použité teplo. Nemůžete to spolehlivě svařit. Buď vytvoříte slabé, křehké spoje, nebo vyfouknete masivní díry přímo do záporného terminálu buňky. Naopak vysoce odolné kovy se svařují bez námahy. Perfektně zachycují teplo. Přesto vytvářejí nebezpečné přebytečné teplo během nepřetržitého provozu na baterie.
Výběr špatného kovu má vážné obchodní důsledky. Tepelnou účinnost můžete upřednostnit špatně tím, že budete vnucovat měď do nekompatibilních strojů. To vede k slabým svarům, vážným vibračním poruchám a vysoké míře výrobních vad. Místo toho můžete upřednostnit snadné svařování použitím tenkého čistého niklu. To vede k časným poruchám pole v důsledku extrémní tepelné degradace. Tuto křehkou rovnováhu musíme pečlivě procházet.
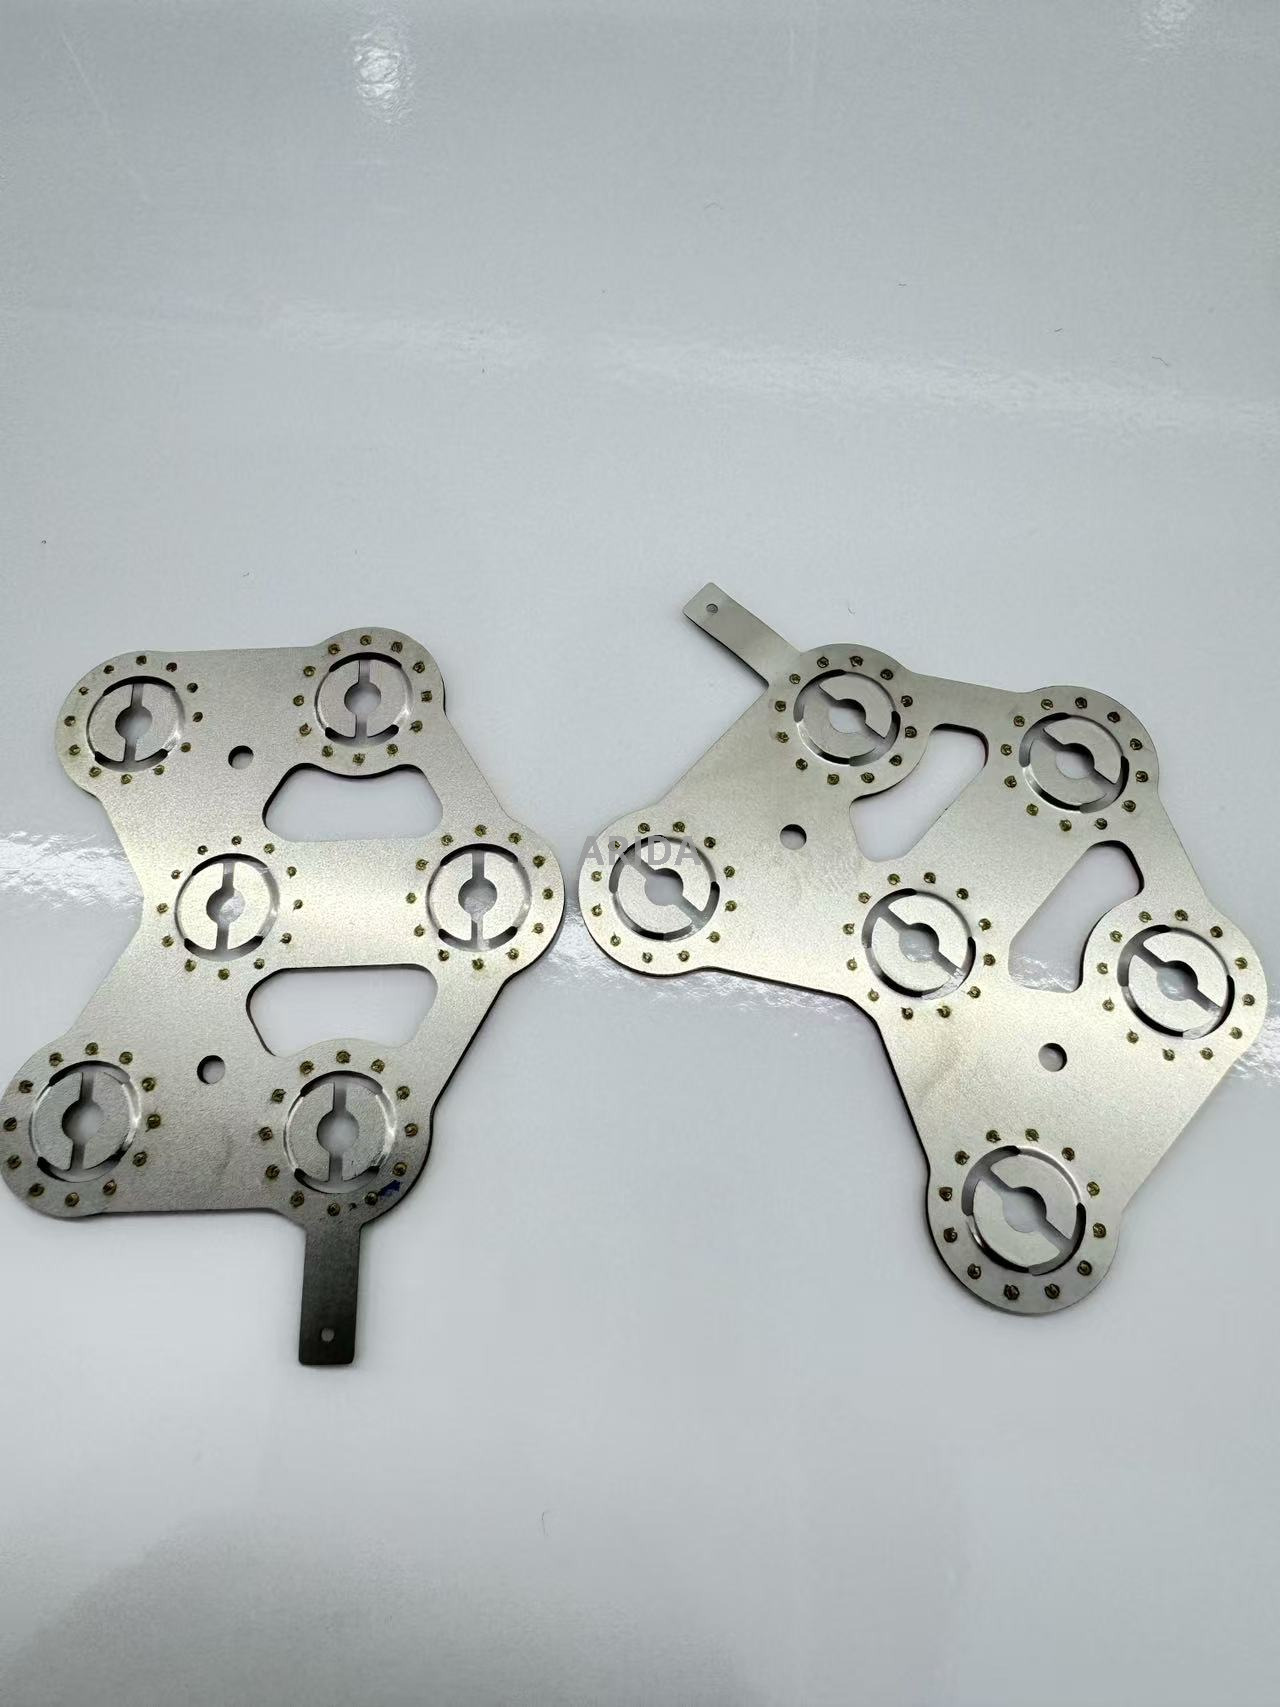
Hodnocení čistého niklu: základní linie průmyslu
Čistý nikl celosvětově dominuje standardním sestavám baterií. Nabízí výjimečnou přirozenou odolnost proti korozi. Vytváří dokonalý elektrický odpor pro standardní kapacitní bodové svářečky. Krásně to zvládají i AC pulzní bodové svářečky bez složitého ladění parametrů. Velmi na něj spoléháme pro konzistentní výrobní spolehlivost. Málokdy vidíte slabé pronikání svaru, když je nastaveno vaše nastavení. Oproti standardním ocelovým válcovým pouzdrům článků tvoří neuvěřitelně silné nugety.
Čistý nikl však představuje přísné limity výkonu. Jeho elektrická vodivost dosahuje maxima zhruba kolem 22 % až 25 % IACS. IACS je zkratka pro International Annealed Copper Standard. Ve srovnání s čistým měděným vodičem silně omezuje tok proudu. Výrobci často zkoušejí jednoduché a intuitivní řešení. Zvyšují tloušťku niklového pásku. Doufají, že to sníží celkovou stopu odporu. Tato strategie v továrně rychle selhává. Silný nikl rychle překračuje standardní možnosti pronikání bodovými svářečkami. Standardní tovární vybavení dosahuje maximální tloušťky kolem 0,2 mm nebo 0,3 mm. Překročení této hranice vyžaduje masivní energetické pulsy. Riskujete spálení přímo přes tenkou buněčnou stěnu. To uvolňuje vysoce hořlavý elektrolyt a ohrožuje bezpečnost.
Čistý nikl dokonale vyhovuje konkrétním kategoriím produktů. Doporučujeme jej výhradně pro aplikace s nízkým až středním odtokem. Elektrokola, standardní domácí systémy pro ukládání energie a každodenní spotřební elektronika tomuto profilu krásně zapadají. V těchto specifických odvětvích je nejdůležitější jednoduchost výroby. Tyto produkty jen zřídka tlačí extrémní, trvalé proudy po dlouhou dobu. Snadno se vyhnete nutnosti extrémní tepelné účinnosti.
Vyhodnocování poniklovaných měděných pásků
Absolutně potřebujeme masivní skoky ve vodivosti pro vysoce výkonné baterie. Nikl-Plated Copper Strips poskytují vysoce efektivní a vysoce výkonné řešení. Poskytují téměř měděnou vodivost po celé přípojnici. Dosáhnete téměř 100% výkonu IACS. Jádro se skládá z čisté, vysoce vodivé pevné mědi. Vnější povrch pokrývá velmi tenké niklování. Toto pokročilé nastavení drasticky snižuje pokles napětí při velkém zatížení motoru. Vyvíjení tepla klesá na nepatrný zlomek typických úrovní čistého niklu. Ve srovnání se specializovanými bimetalickými alternativami také stojí podstatně méně předem.
Realita výroby však přináší strmé a nákladné výzvy. Tyto pásy nelze spolehlivě svařit pomocí standardních odporových svářeček. Silné měděné jádro okamžitě odvádí svařovací teplo. Musíte použít pokročilou infrastrukturu pro svařování vláknovým laserem. Laserové svářečky taví kovy čistě shora dolů. Vůbec nespoléhají na elektrický odpor. Toto zařízení vyžaduje masivní kapitálové investice. Vyžaduje také přesné ovládání ohniskové vzdálenosti, přísné bezpečnostní kryty a vlastní upínací nástroje.
Zranitelnost životního prostředí zůstává skrytým vážným rizikem. Výrobci často kupují velké, široké pokovené role. Poté tyto role rozříznou na vlastní úzké šířky. Tento proces mechanického řezání odstřihne ochranné poniklování. Odhaluje surové měděné okraje po celé délce pásu. Měď při vystavení vzdušné vlhkosti rychle oxiduje. V průběhu času také vyvolává rychlou galvanickou korozi. Pokud je nasadíte v námořních prostředích, riskujete dlouhodobé zhoršení připojení.
Tyto specifické pásy se nejlépe hodí do vysoce kontrolovaného výrobního prostředí. Potřebujete masivní, velkoobjemové výrobní linky, abyste ospravedlnili vybavení. Musíte již vlastnit zavedené schopnosti laserového svařování. Přísně kontrolované provozní prostředí s nízkou vlhkostí je naprosto povinné. Nemůžete je snadno umístit do vysoce korozivních venkovních krytů.
Vyhodnocování měď-niklových bimetalických záložek
Pokročilé letecké a automobilové aplikace vyžadují dokonalý kompromis. Copper-Nickel Bimetallic Tabs představují absolutní prémiovou úroveň propojení. Výrobci fyzicky spojují silnou měděnou základní vrstvu přímo s cílenou niklovou horní vrstvou. Tento intenzivní proces využívá extrémní mechanický tlak. Vytváří bezproblémovou molekulární vazbu mezi dvěma nesourodými kovy. Tato brilantní inovace zcela řeší svařovací paradox. Silné měděné dno bez námahy zvládne masivní tok elektrického proudu. Tenká niklová horní vrstva sedí přímo pod vašimi svařovacími elektrodami. Dokonale zachycuje elektrické teplo pro spolehlivé, hluboké bodové svary.
Výsledky implementace doslova transformují schopnosti vaší továrny. Vysokoampérové připojení dosáhnete téměř okamžitě. Nemusíte upgradovat na drahé laserové svařovací stanice. Vaše stávající kapacitní odporové bodové svářečky fungují perfektně bez úprav. Výrazně snížíte provozní teploty v celé struktuře balení. Vysokorychlostní výboje již neohrožují životnost křehkých článků. Zcela eliminujete umělé tepelné škrcení ve vašem systému správy baterie.
Pojďme pečlivě analyzovat počáteční náklady versus dlouhodobou návratnost investic. Rozhodně platíte vyšší náklady na komponenty předem za kartu. Bimetalická výroba vyžaduje vysoce specializované stroje na opláštění a přísnou kontrolu kvality. Tuto prémii však vyrovnáte neuvěřitelně rychle. Vyhnete se mnohamilionovým investičním výdajům na složité laserové svařovací nástroje. Drasticky snížíte míru selhání balení v terénu. Vaše záruční nároky během životnosti produktu výrazně klesají.
Tyto prémiové karty jsou vhodné pro nejnáročnější možné aplikace. Moduly elektrických vozidel je vyžadují pro rychlou akceleraci. Silné konstrukční elektrické nářadí na ně spoléhá, pokud jde o trvalý točivý moment. Letecké aplikace vyžadují jejich absolutní spolehlivost. Poskytují maximální bezpečnostní rezervy při velkém cyklickém zatížení. Nabízejí také robustní, osvědčenou odolnost vůči vibracím při extrémní fyzické zátěži.
| Typ materiálu |
Vodivost (IACS) |
Svařitelnost (odporové místo) |
Primární riziko implementace |
| Čistý nikl |
22 % – 25 % |
Vynikající |
Vážné tepelné zúžení při vysokém odběru proudu |
| Poniklovaná měď |
~95 % – 98 % |
Velmi chudý |
Vyžaduje nákladné laserové svařování; odkrytá okrajová koroze |
| Bimetalická měď-nikl |
~85 % – 90 % |
Vynikající |
Vyšší počáteční náklady na pořízení komponentů |
Rozhodovací rámec pro výběr materiálu karty Baterie
Výběr dokonale správného materiálu vyžaduje vysoce strukturovaný, objektivní přístup. Postupujte podle tohoto standardizovaného rozhodovacího rámce, abyste se vyhnuli nákladným redesignům.
Krok 1: Definujte limity proudu a velikosti
Doporučujeme nejprve vypočítat maximální nepřetržitý a absolutní špičkový odběr zesilovače. Zmapujte tyto přesné údaje podle požadované plochy průřezu. Vynásobíte tloušťku materiálu šířkou pásu, abyste našli tuto důležitou oblast. Porovnejte tuto vypočítanou plochu se standardními tabulkami metalurgické kapacity. Určete přesnou požadovanou tloušťku, pokud striktně používáte čistý nikl. Pokud tato požadovaná tloušťka niklu překročí práh 0,2 mm až 0,3 mm, okamžitě zastavte. Standardní bodové svářečky do něj prostě bezpečně neproniknou. Musíte přejít na vysoce vodivé alternativní materiály.
Krok 2: Audit výrobní infrastruktury
Vaše stávající tovární stroje silně diktují vaše realistické možnosti.
- Standardní odporové nebo kapacitní bodové svářečky přísně omezují výběr materiálu. Musíte vybrat čistý nikl pro nízký výkon nebo bimetalické možnosti pro vysoký výkon.
- Pokročilé vláknové laserové svářečky otevírají zcela nové inženýrské cesty. Můžete si bezpečně vybrat ekonomickou poniklovanou měď nebo prémiové bimetalické varianty.
Krok 3: Posuďte expozici životního prostředí
Vyhodnoťte přísné hodnocení IP (Ingress Protection) konečné baterie. Prostředí s vysokou vlhkostí způsobuje rychlou oxidaci mědi. Korozivní námořní aplikace aktivně ničí odkryté měděné prvky. Tato drsná prostředí přímo diktují čistý nikl. Alternativně můžete bezpečně použít plně opláštěné bimetalové pásy. Musíte se zcela vyhnout standardní pokovené mědi. Odkryté holé měděné hrany určitě předčasně selžou.
Rizika nákupu a vyhýbání se kontrole kvality
Globální dodavatelské řetězce často skrývají neuvěřitelně nebezpečné zkratky. Nechvalně známá past z 'poniklované oceli' zničí tisíce baterií ročně. Levní, neetičtí dodavatelé často vydávají základní poniklovanou ocel za čistý nikl. Ocel má naprosto příšernou elektrickou vodivost. Při standardní zátěži vytváří masivní, nekontrolovatelné teplo. Horší je, že ultratenký niklový povlak se snadno poškrábe během běžných vibrací balení. Základní levná ocel uvnitř vašeho drahého balení rychle rezaví. To vytváří vážné, bezprostřední bezpečnostní riziko. Před touto konkrétní hrozbou musíte agresivně chránit svou výrobní linku.
Důrazně doporučujeme standardizovat vaše příchozí protokoly zajištění kvality. Nikdy slepě nedůvěřujte certifikátům cizích materiálů. Při každé dodávce proveďte okamžité, praktické metody ověření.
- Testy koroze ve slané vodě: Ponořte proužky náhodného vzorku do silné slané vody. Počkejte celých 24 hodin. Čistý nikl zůstává zcela čistý a lesklý. Pokovená ocel vykazuje zjevné hluboké rezavé skvrny.
- Testování jisker: Proužek vzorku se krátce dotkněte vysokorychlostní stolní brusky. Čistý nikl produkuje velmi málo krátkých tmavě červených jisker. Ocel vytváří dlouhé, výjimečně jasné, rozvětvené jiskry.
- Zkoušky broušení a svařování: Agresivně pilujte horní povrch. Zkuste to svařit na vaše standardní nastavení. Pokud svar selže nebo se špatně lepí, pravděpodobně máte odkrytou odporovou ocel.
Kontrola tolerance je důležitá stejně jako čistota základního materiálu. Zdůrazněte ve svých objednávkách přísné tolerance dodavatele. Požadujte neuvěřitelně přísné kontroly celkové tloušťky pokovování. Ověřte mechanickou pevnost ve smyku každého bimetalového svaru. Nekonzistentní, zvlněné tloušťky povlaku zcela zničí vaše parametry bodového svařování. Jedna šarže by mohla svařit dokonale. Další várka by mohla způsobit katastrofické díry přímo do vašich drahých článků. Musíte zajistit naprosto konzistentní průběh výroby prostřednictvím přísné a nemilosrdné vstupní kontroly.
Závěr
Výběr materiálu štítků není nikdy generickou, příležitostnou inženýrskou volbou. Vyžaduje přesné, strategické vyrovnání. Musíte vyvážit extrémní elektrické požadavky s velmi přísnými tepelnými limity. Musíte také čelit skutečné realitě vybavení z výroby. Čistý nikl slouží neuvěřitelně dobře pro základní potřeby s nízkou spotřebou. Pokovená měď skvěle vyniká, pokud již vlastníte pokročilé laserové svářečky. Bimetalové destičky elegantně řeší složité paradoxy vysokovýkonového a odporového svařování současně.
Důrazně doporučujeme konkrétní další kroky pro váš technický tým. Okamžitě začněte s přísným tepelným modelováním vámi navrhované baterie. Identifikujte své absolutně nejvyšší očekávané teploty při špičkové nepřetržité zátěži. Dále objednejte vzorky fyzického materiálu všech tří různých možností. Provádějte agresivní destruktivní odlupovací testy pomocí vašeho přesného stávajícího továrního svařovacího zařízení. Ověřte své teoretické laboratorní modely podle skutečných fyzických sil. Toto praktické, praktické ověření zaručuje vysoce bezpečný, nekonečně škálovatelný design balení.
FAQ
Otázka: Jak vypočítám požadovanou velikost pro baterii?
Odpověď: Potřebnou plochu průřezu určíte vynásobením tloušťky štítku jeho šířkou. Porovnejte tuto konečnou oblast se standardizovanými tabulkami ampacity pro vámi vybraný kov. Měď zpracovává zhruba třikrát až čtyřikrát více proudu než nikl pro přesně stejnou oblast. Vždy počítejte s velkou bezpečnostní rezervou pro neočekávané špičky.
Otázka: Mohu bodově přivařit čistou měď k článku 18650 nebo 21700?
Odpověď: Přímé bodové svařování mědi je vysoce nespolehlivé bez pokročilé laserové technologie. Měď neuvěřitelně rychle odvádí teplo. Také zcela postrádá elektrický odpor potřebný k vytvoření místní tavicí lázně. Pravděpodobně dosáhnete slabých spojů nebo vypálení děr skrz záporný terminál. K úspěšnému bodovému svaru vždy potřebujete niklové rozhraní.
Otázka: Stojí měděno-niklové bimetalické tablety za příplatek?
Odpověď: Ano, často poskytují vynikající návratnost investic. Hodnota pochází přímo z prevence tepelného škrcení u vysokovýkonných agregátů. Zabraňují také velmi nákladným polním poruchám. A co je nejdůležitější, umožňují vám využít stávající odporové bodové svářečky. Zcela se vyhnete masivním kapitálovým upgradům potřebným pro svářecí stanice vláknovým laserem.
Otázka: Jak mohu zjistit, zda můj dodavatel poslal čistý nikl nebo poniklovanou ocel?
Odpověď: Použijte praktické testování na úrovni továrny ihned po dodání. Proveďte test slanou vodou poškrábáním povrchu a aplikací solanky; ocel rychle rezaví, zatímco čistý nikl ne. Můžete také provést rychlou jiskrovou zkoušku s abrazivní bruskou. Ocel vytváří jasné, rozvětvené jiskry. Čistý nikl vyvolává jen velmi málo matných, červených jisker.



