Övergången från lågdränerad konsumentelektronik till högeffektapplikationer exponerar de strikta termiska och elektriska begränsningarna för standardbatterianslutningar. Enheter som elfordon, kraftfulla elverktyg och massiva nätlagringssystem kräver otroligt robusta sammankopplingar. Cylindriska format med hög kapacitet ger en enorm ström. Valet av flikmaterial dikterar direkt inre motstånd över hela modulen. Dessutom påverkar det din värmehantering kraftigt. Det bestämmer också ditt dagliga tillverkningsutbyte och garanterar långvarig packsäkerhet under mekanisk påfrestning. Ingenjörer står ständigt inför svåra avvägningar mellan elektrisk prestanda och fabriksproduktionskapacitet. Denna guide bryter djupt ner den tekniska verkligheten och tillverkningsavvägningar som är nödvändiga för exakt Batteriflik Materialval . Vi separerar medvetet teoretiska laboratorieprestanda från faktiska fabriksgolv. Du kommer att lära dig hur du perfekt balanserar strikta elektriska mål mot de praktiska gränserna för din befintliga svetsinfrastruktur.
Viktiga takeaways
- Effektivt materialval för batteriflikar kräver balansering av mål för elektrisk ledningsförmåga med befintlig svetsinfrastruktur.
- Rent nickel förblir baslinjen för pålitlig punktsvetsning med lågt motstånd, men introducerar allvarliga termiska flaskhalsar i applikationer med hög ampere.
- Nickelpläterade kopparremsor erbjuder ett enormt steg i konduktivitet men introducerar komplexa verktygskrav (lasersvetsning) och potentiella risker för kantkorrosion.
- Koppar-nickel bimetalliska flikar representerar den förstklassiga högeffektslösningen, som erbjuder ledningsförmågan hos koppar i kombination med nickels motståndssvetskompatibilitet, vilket optimerar både prestanda och skalbarhet i tillverkningen.
Det tekniska problemet: ledningsförmåga vs. svetsbarhet
Elektrisk ström som flyter genom en ledare genererar oundviklig värme. Vi beräknar denna grundläggande fysikutmaning med I⊃2;R-formeln. Bokstaven I representerar elektrisk ström. R representerar materialets elektriska resistans. Högeffektapplikationer drar massiva strömmar under acceleration eller tunga belastningar. Små flikmotstånd förökar sig snabbt till massiva termiska flaskhalsar precis vid cellanslutningen. Denna genererade värme överförs direkt tillbaka till battericellerna. Litiumjonkemi, särskilt NMC-celler med hög nickelhalt, bryts ned snabbt vid förhöjda temperaturer. Du förlorar total livslängd och cykellivslängd. Vi måste absolut minimera flikmotståndet.
Vi står nu inför den ökända svetsparadoxen. Vi vill desperat ha högledande material. Koppar verkar vara det självklara, perfekta valet. Traditionell motståndspunktsvetsning är dock starkt beroende av lokal värmealstring. Svetsaren trycker en massiv strömpuls mellan två kopparelektroder. Målmetallen motstår detta strömflöde. Detta lokaliserade motstånd smälter samman metallerna till en permanent klumpa. Koppar eliminerar praktiskt taget detta erforderliga motstånd. Det leder också bort all applicerad värme nästan omedelbart. Du kan inte punktsvetsa den på ett tillförlitligt sätt. Antingen skapar du svaga, spröda leder eller blåser massiva hål direkt i den negativa cellterminalen. Omvänt svetsar högresistiva metaller utan ansträngning. De fångar värmen perfekt. Ändå genererar de farlig överskottsvärme under kontinuerlig batteridrift.
Att välja fel metall får allvarliga affärskonsekvenser. Du kanske prioriterar termisk effektivitet dåligt genom att tvinga in koppar i inkompatibla maskiner. Detta leder till svaga svetsar, allvarliga vibrationsfel och höga frekvenser av tillverkningsfel. Du kanske prioriterar enkel svetsning istället genom att använda tunt rent nickel. Detta leder till tidiga fältfel på grund av extrem termisk nedbrytning. Vi måste noggrant navigera i denna känsliga balans.
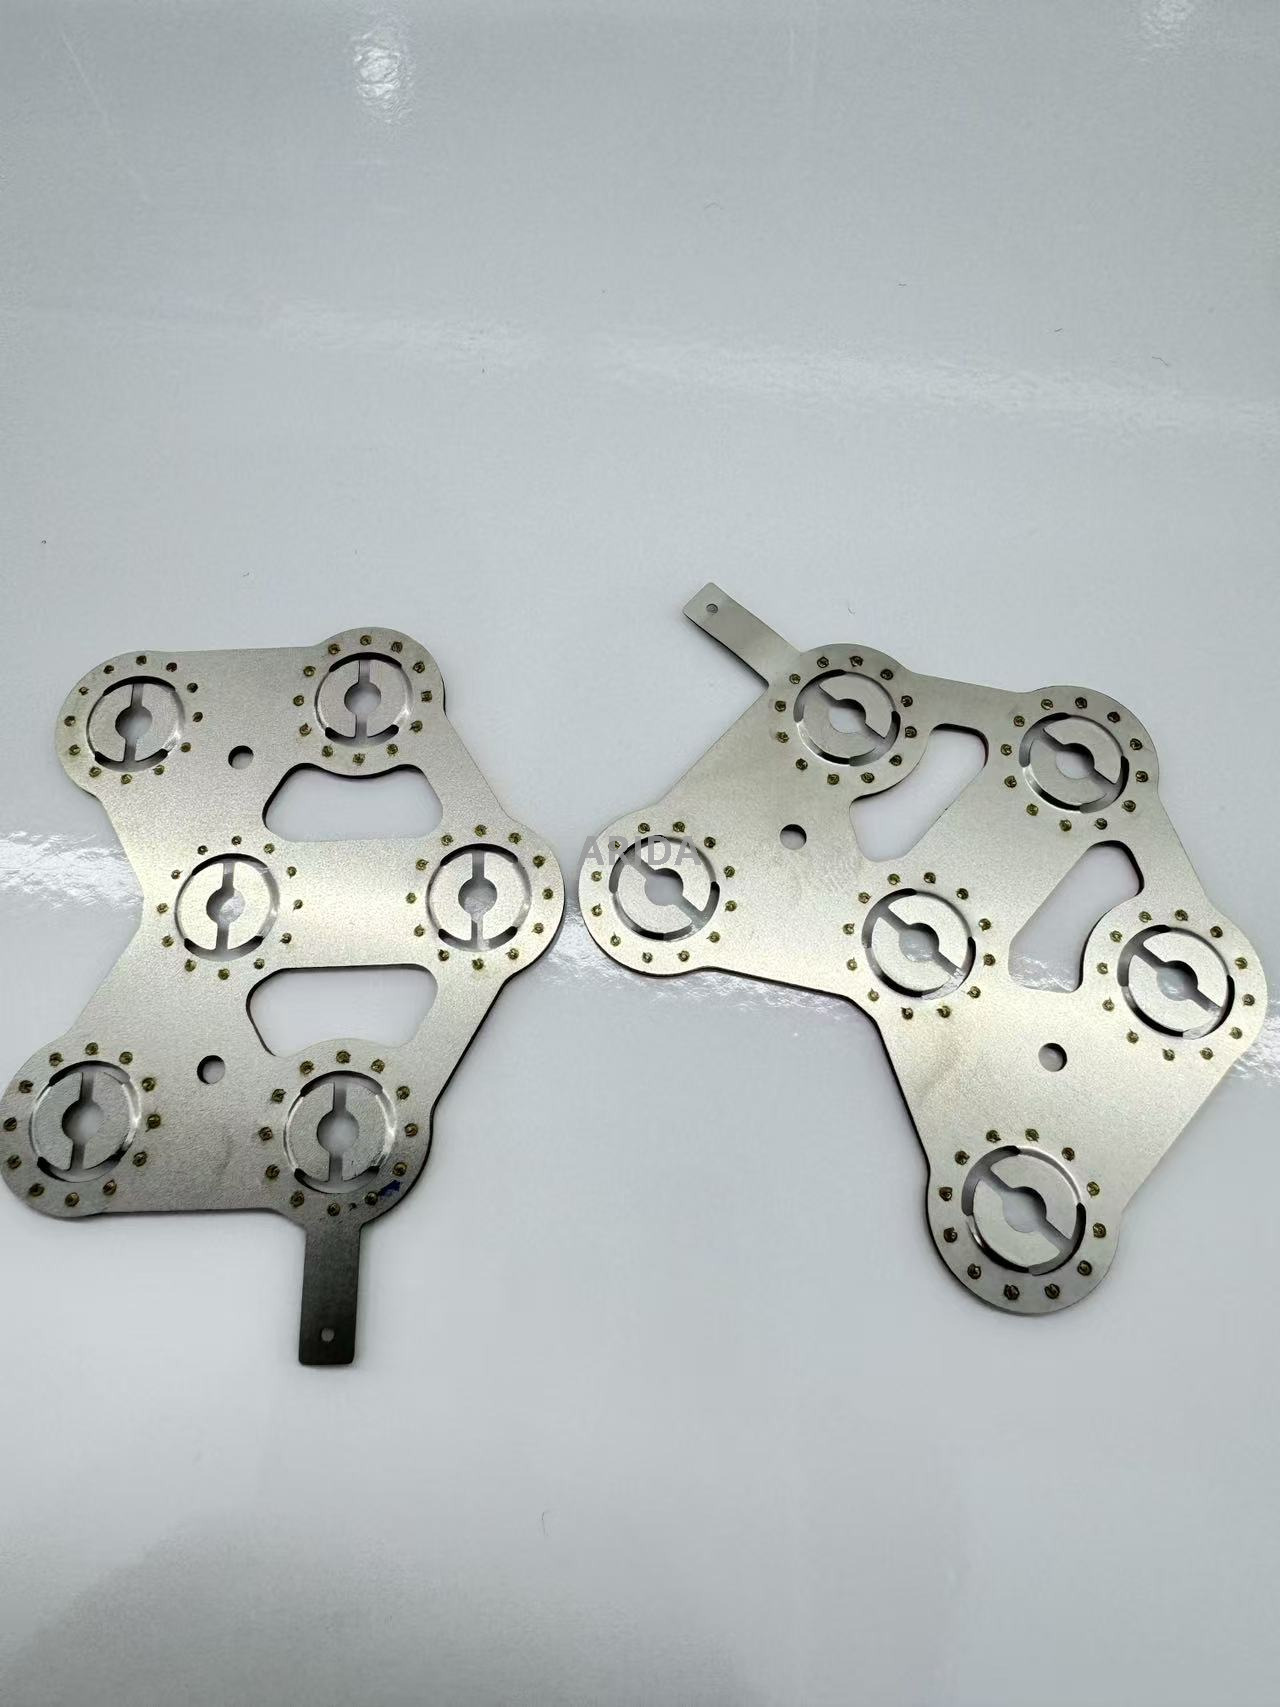
Utvärdera rent nickel: industrins baslinje
Rent nickel dominerar standardbatteripaketet globalt. Den erbjuder exceptionell naturlig korrosionsbeständighet. Den skapar det perfekta elektriska motståndet för standard kapacitiva punktsvetsare. AC-pulspunktsvetsare hanterar det också vackert utan komplex parameterinställning. Vi förlitar oss mycket på det för konsekvent tillverkningssäkerhet. Du ser sällan svag svetsgenomträngning när dina inställningar är inställda. Den bildar otroligt starka klumpar mot standardstålcylindriska cellhöljen.
Men rent nickel uppvisar stränga prestandagränser. Dess elektriska ledningsförmåga maximerar ungefär 22 % till 25 % IACS. IACS står för International Annealed Copper Standard. Det begränsar kraftigt strömflödet jämfört med en ren kopparledare. Tillverkare försöker ofta en enkel, intuitiv lösning. De ökar nickelremsans tjocklek. De hoppas att detta sänker det totala motståndsavtrycket. Denna strategi misslyckas snabbt på fabriksgolvet. Tjockt nickel överstiger snabbt standard punktsvetspenetrationsförmåga. Standard fabriksutrustning är max 0,2 mm eller 0,3 mm tjock. Att trycka över denna gräns kräver massiva energipulser. Du riskerar att bränna dig direkt genom den tunna cellväggen. Detta frigör mycket brandfarlig elektrolyt och äventyrar säkerheten.
Rent nickel passar specifika produktkategorier perfekt. Vi rekommenderar det strikt för applikationer med låg till medium dränering. Elcyklar, vanliga energilagringssystem för hem och daglig hemelektronik passar denna profil vackert. Enkel tillverkning är viktigast inom dessa specifika sektorer. Dessa produkter driver sällan extrema, ihållande strömmar under långa varaktigheter. Du slipper lätt behovet av extrem termisk effektivitet.
Utvärdering av Nickelpläterade kopparremsor
Vi behöver absolut enorma konduktivitetssteg för högeffektspaket. Nickelpläterade kopparremsor ger en mycket effektiv, högpresterande lösning. De levererar nästan kopparkonduktivitet över hela samlingsskenan. Du uppnår nära 100 % IACS-prestanda. Kärnan består av ren, starkt ledande solid koppar. En mycket tunn nickelplätering täcker den yttre ytan. Denna avancerade installation minskar drastiskt spänningssänkningen under tunga motorbelastningar. Värmegenereringen sjunker till en liten bråkdel av typiska nivåer av rent nickel. Det kostar också betydligt mindre i förväg jämfört med specialiserade bimetallalternativ.
Men tillverkningsverkligheten innebär branta, dyra utmaningar. Du kan inte svetsa dessa remsor på ett tillförlitligt sätt med vanliga motståndssvetsar. Den tjocka kopparkärnan drar bort svetsvärme direkt. Du måste använda avancerad fiberlasersvetsinfrastruktur. Lasersvetsare smälter metallerna rent uppifrån och ner. De förlitar sig inte alls på elektriskt motstånd. Denna utrustning kräver massiva investeringar. Det kräver också exakt brännviddskontroll, strikta säkerhetskapslingar och anpassade spännverktyg.
Miljösårbarhet förblir en dold, allvarlig risk. Tillverkare köper ofta stora, breda pläterade rullar. De skär sedan ner dessa rullar till anpassade smala bredder. Denna mekaniska skärningsprocess skär bort den skyddande nickelplätering. Det exponerar råa kopparkanter längs hela längden av remsan. Koppar oxiderar snabbt när den utsätts för luftfuktighet. Det inbjuder också till snabb galvanisk korrosion över tid. Du riskerar långvarig kopplingsförsämring om du använder dessa i marina miljöer.
Dessa specifika remsor passar mycket kontrollerade tillverkningsmiljöer bäst. Du behöver massiva produktionslinjer med stora volymer för att motivera utrustningen. Du måste redan äga etablerade lasersvetsfunktioner. Strikt kontrollerade driftsmiljöer med låg luftfuktighet är absolut obligatoriska. Du kan inte enkelt använda dessa i mycket frätande utomhuskapslingar.
Utvärdering av koppar-nickel bimetallflikar
Avancerade flyg- och biltillämpningar kräver en perfekt kompromiss. Koppar-nickel bimetallflikar representerar den absoluta premiumnivån av sammankopplingar. Tillverkare smälter fysiskt ett tjockt kopparbasskikt direkt till ett riktat nickelöverskikt. Denna intensiva process använder extremt mekaniskt tryck. Det skapar en sömlös molekylär bindning mellan de två olika metallerna. Denna briljanta innovation löser svetsparadoxen helt och hållet. Den tjocka kopparbotten hanterar det massiva elektriska strömflödet utan ansträngning. Det tunna nickelskiktet sitter precis under dina svetselektroder. Den fångar upp den elektriska värmen perfekt för pålitliga djuppunktssvetsar.
Implementeringsresultaten förvandlar bokstavligen din fabrikskapacitet. Du uppnår högampereanslutningar nästan omedelbart. Du behöver inte uppgradera till dyra lasersvetsstationer. Dina befintliga punktsvetsar med kapacitiva motstånd fungerar perfekt utan modifiering. Du sänker driftstemperaturerna drastiskt över hela packstrukturen. Urladdningar med hög C-hastighet hotar inte längre bräckliga cellers livslängd. Du eliminerar helt artificiell termisk strypning i ditt batterihanteringssystem.
Låt oss noggrant analysera förskottskostnaden kontra långsiktig avkastning på investeringen. Du betalar definitivt en högre förskottskomponentkostnad per flik. Bimetalltillverkning kräver högt specialiserade beklädnadsmaskiner och strikt kvalitetskontroll. Du kompenserar dock denna premie otroligt snabbt. Du slipper investeringar på flera miljoner dollar för komplexa lasersvetsverktyg. Du minskar drastiskt antalet packfel ute på fältet. Dina garantianspråk minskar avsevärt under produktens livslängd.
Dessa premiumflikar passar de mest krävande applikationerna som möjligt. Elfordonsmoduler kräver dem för snabb acceleration. Kraftiga konstruktionsmotorverktyg litar på dem för bibehållet vridmoment. Flyg- och rymdtillämpningar kräver sin absoluta tillförlitlighet. De ger maximala säkerhetsmarginaler under tung cyklisk belastning. De erbjuder också robust, beprövad vibrationstolerans under extrem fysisk stress.
| Materialtyp |
konduktivitet (IACS) |
Svetsbarhet (motståndsfläck) |
Primär implementeringsrisk |
| Rent nickel |
22 % - 25 % |
Excellent |
Allvarlig termisk flaskhals vid höga förstärkardrag |
| Nickelpläterad koppar |
~95 % - 98 % |
Mycket dålig |
Kräver kostsam lasersvetsning; exponerad kantkorrosion |
| Koppar-Nickel Bimetallic |
~85 % - 90 % |
Excellent |
Högre initial komponentanskaffningskostnad |
Beslutsram för materialval av batterifliken
Att välja det helt korrekta materialet kräver ett mycket strukturerat, objektivt förhållningssätt. Följ denna standardiserade beslutsram för att undvika kostsamma omkonstruktioner.
Steg 1: Definiera ström- och storleksgränser
Vi rekommenderar att du beräknar ditt maximala kontinuerliga och absoluta toppförstärkardrag först. Kartlägg dessa exakta siffror mot din önskade tvärsnittsarea. Du multiplicerar materialtjocklek med remsbredd för att hitta detta viktiga område. Korsreferens detta beräknade område mot standardtabeller för metallurgisk ampacitet. Bestäm den exakta tjockleken som krävs om du strikt använder rent nickel. Om denna erforderliga nickeltjocklek överstiger 0,2 mm till 0,3 mm tröskeln, stoppa omedelbart. Standard punktsvetsare kan helt enkelt inte penetrera det säkert. Du måste gå över till högledande alternativa material.
Steg 2: Granska tillverkningsinfrastruktur
Ditt befintliga fabriksmaskineri dikterar dina realistiska alternativ i hög grad.
- Standardmotstånd eller kapacitiva punktsvetsare begränsar strikt dina materialval. Du måste välja rent nickel för låg effekt eller bimetallalternativ för hög effekt.
- Avancerade fiberlasersvetsare öppnar helt nya tekniska vägar. Du kan säkert välja ekonomiskt förnicklad koppar eller premium bimetallalternativ.
Steg 3: Bedöm miljöexponering
Utvärdera den strikta IP-klassificeringen (Ingress Protection) för det slutliga batteripaketet. Miljöer med hög luftfuktighet orsakar snabb kopparoxidation. Korrosiva marina applikationer förstör aktivt exponerade kopparelement. Dessa tuffa miljöer dikterar rent nickel. Alternativt kan du säkert använda helklädda bimetalllister. Du måste undvika standard slitspläterad koppar helt. De exponerade kala kopparkanterna kommer definitivt att misslyckas i förtid.
Upphandlingsrisker och undvikande av kvalitetskontroll
Globala leveranskedjor döljer ofta otroligt farliga genvägar. Den ökända 'nickelpläterade stål'-fällan förstör tusentals batteripaket årligen. Billiga, oetiska leverantörer betraktar ofta förnicklat stål som rent nickel. Stål har helt fruktansvärd elektrisk ledningsförmåga. Den genererar massiv, okontrollerbar värme under standardbelastning. Ännu värre, den ultratunna nickelplätering repar lätt av under normala packvibrationer. Det underliggande billiga stålet rostar snabbt inuti din dyra packning. Detta skapar en allvarlig, omedelbar säkerhetsrisk. Du måste aggressivt skydda din produktionslinje mot detta specifika hot.
Vi rekommenderar starkt att standardisera dina inkommande kvalitetssäkringsprotokoll. Lita aldrig blint på utländska certifikat. Utför omedelbara, praktiska verifieringsmetoder vid varje leverans.
- Saltvattenkorrosionstester: Sänk slumpmässiga provremsor i starkt saltvatten. Vänta i hela 24 timmar. Rent nickel förblir helt rent och glänsande. Pläterat stål visar tydliga, djupa rostfläckar.
- Gnisttestning: Rör kort provremsan mot en höghastighetsbänkslipmaskin. Rent nickel ger väldigt få, korta, mörkröda gnistor. Stål producerar långa, exceptionellt ljusa, förgrenade gnistor.
- Slip- och svetsprov: Fila bort den övre ytan aggressivt. Försök att punktsvetsa den på dina standardinställningar. Om svetsen misslyckas eller fastnar dåligt, har du sannolikt utsatt, motståndskraftigt stål.
Toleranskontroll spelar lika stor roll som basmaterialets renhet. Betona strikta leverantörstoleranser i dina inköpsorder. Kräv otroligt snäva kontroller på den totala pläteringstjockleken. Verifiera den mekaniska skjuvhållfastheten för varje bimetallisk svets. Inkonsekventa, vågiga beklädnadstjocklekar förstör dina punktsvetsparametrar helt. En sats kan svetsa perfekt. Nästa batch kan blåsa katastrofala hål direkt i dina dyra celler. Du måste säkerställa att produktionen löper helt konsekvent genom noggrann, oförlåtande inkommande inspektion.
Slutsats
Val av flikmaterial är aldrig ett generiskt, tillfälligt tekniskt val. Det kräver exakt, strategisk anpassning. Du måste balansera extrema elektriska krav mot mycket strikta termiska gränser. Du måste också möta din verkliga utrustningsverklighet på fabriken direkt. Rent nickel fungerar otroligt bra för grundläggande behov med låg dränering. Pläterad koppar utmärker sig briljant om du redan äger avancerade lasersvetsare. Bimetalliska flikar löser elegant komplexa svetsparadoxer med hög effekt och motståndskraft samtidigt.
Vi rekommenderar starkt specifika nästa steg för ditt ingenjörsteam. Börja omedelbart med rigorös termisk modellering av ditt föreslagna batteripaket. Identifiera dina absolut högsta förväntade temperaturer under kontinuerlig toppbelastning. Beställ sedan fysiska materialprover av alla tre olika alternativ. Genomför aggressiva destruktiva skalningstester med din exakta befintliga fabrikssvetsutrustning. Validera dina teoretiska labbmodeller mot faktiska, fysiska dragstyrkor. Denna praktiska, praktiska validering garanterar en mycket säker, oändligt skalbar packdesign.
FAQ
F: Hur beräknar jag storleken som krävs för en batteriflik?
S: Du bestämmer den nödvändiga tvärsnittsarean genom att multiplicera flikens tjocklek med dess bredd. Jämför detta sista område med standardiserade ampacitetsdiagram för din valda metall. Koppar hanterar ungefär tre till fyra gånger mer ström än nickel för exakt samma område. Ta alltid hänsyn till en generös säkerhetsmarginal för oväntade toppskurar.
F: Kan jag punktsvetsa ren koppar till en 18650 eller 21700 cell?
S: Direkt kopparpunktsvetsning är mycket opålitlig utan avancerad laserteknik. Koppar leder bort värmen otroligt snabbt. Den saknar också helt det elektriska motståndet som behövs för att generera en lokal smältbassäng. Du kommer sannolikt att få svaga leder eller bränna hål genom minuspolen. Du behöver alltid ett nickelgränssnitt för att punktsvetsa framgångsrikt.
F: Är koppar-nickel bimetallflikar värda den extra kostnaden?
S: Ja, de ger ofta en utmärkt avkastning på investeringen. Värdet kommer direkt från att förhindra termisk strypning i högeffektspaket. De förhindrar också mycket dyra fältfel. Viktigast av allt, de låter dig använda befintliga motståndspunktsvetsar. Du slipper helt massiva kapitaluppgraderingar som krävs för fiberlasersvetsstationer.
F: Hur kan jag se om min leverantör skickade rent nickel eller nickelpläterat stål?
S: Använd praktiska fabriksgolvtestningar omedelbart efter leverans. Utför ett saltvattentest genom att skrapa ytan och applicera saltlösning; stål rostar snabbt, medan rent nickel inte gör det. Du kan också utföra ett snabbt gnisttest med en slipmaskin. Stål skapar ljusa, förgrenade gnistor. Rent nickel ger väldigt få matta, röda gnistor.



