Üleminek vähese energiatarbega tarbeelektroonikalt suure võimsusega rakendustele toob kaasa standardsete akuühenduste ranged termilised ja elektrilised piirangud. Sellised seadmed nagu elektrisõidukid, raskeveokite elektritööriistad ja massiivsed võrgusalvestussüsteemid nõuavad uskumatult tugevaid ühendusi. Suure võimsusega silindrilised vormingud annavad tohutut voolu. Sakkide materjali valik määrab otseselt kogu mooduli sisemise takistuse. Lisaks mõjutab see oluliselt teie soojusjuhtimise üldkulusid. See määrab ka teie igapäevase tootmisvõimsuse ja tagab pakendi pikaajalise ohutuse mehaanilise pinge all. Insenerid seisavad pidevalt silmitsi keeruliste kompromissidega elektrilise jõudluse ja tehase tootmisvõimsuse vahel. See juhend jagab põhjalikult inseneri tegelikkust ja tootmise kompromisse, mis on vajalikud täpseks Aku vahekaardi materjali valik . Me eraldame teadlikult teoreetilise labori jõudluse tegelikust tehasepõranda elujõulisusest. Õpid, kuidas täiuslikult tasakaalustada rangeid elektrilisi eesmärke oma olemasoleva keevitusinfrastruktuuri praktiliste piirangutega.
Võtmed kaasavõtmiseks
- Tõhus akukaardi materjali valik nõuab elektrijuhtivuse eesmärkide tasakaalustamist olemasoleva keevitusinfrastruktuuri võimalustega.
- Puhas nikkel jääb usaldusväärse, madala defektiga punktkeevituse lähtealuseks, kuid tekitab suuri termilisi kitsaskohti suure voolutugevusega rakendustes.
- Nikkeldatud vaskribad pakuvad suurt elektrijuhtivuse hüpet, kuid lisavad keerukaid nõudeid tööriistadele (laserkeevitus) ja potentsiaalseid servakorrosiooniriske.
- Copper-Nickel Bimetallic Tabs esindavad esmaklassilist suure võimsusega lahendust, pakkudes vase juhtivust koos nikli takistus-keevitusega, optimeerides nii jõudlust kui ka tootmise mastaapsust.
Tehniline probleem: juhtivus vs keevitatavus
Juhti läbiv elektrivool tekitab vältimatut soojust. Arvutame selle põhilise füüsika väljakutse I⊃2;R valemi abil. Täht I tähistab elektrivoolu. R tähistab materjali elektritakistust. Suure võimsusega rakendused tõmbavad kiirenduse või suure koormuse ajal tohutuid voolusid. Väikesed sakitakistused paljunevad kiiresti massiivseteks termilisteks kitsaskohtadeks otse elemendi ühenduses. See tekitatud soojus kandub otse tagasi akuelementidesse. Liitiumioonkeemia, eriti kõrge niklisisaldusega NMC-elemendid, lagunevad kõrgel temperatuuril kiiresti. Kaotate kogu pakendi pikaealisuse ja tsükli eluea. Peame absoluutselt minimeerima vahelehe takistust.
Nüüd seisame silmitsi kurikuulsa keevitamise paradoksiga. Me tahame väga juhtivaid materjale. Vask tundub ilmselge ja täiuslik valik. Traditsiooniline takistuspunktkeevitus sõltub aga suuresti lokaalsest soojuse tekkest. Keevitaja surub kahe vaskelektroodi vahele massiivse vooluimpulsi. Sihtmetall peab sellele voolule vastu. See lokaliseeritud takistus sulatab metallid kokku püsivaks tükiks. Vask praktiliselt välistab selle vajaliku takistuse. Samuti hajutab see peaaegu koheselt igasuguse rakendatud soojuse. Te ei saa seda usaldusväärselt kohapeal keevitada. Loote kas nõrgad, haprad liigesed või puhute massiivsed augud otse negatiivsesse rakuterminali. Vastupidi, suure takistusega metallid keevitavad vaevata. Nad püüavad soojust suurepäraselt. Kuid need tekitavad aku pideva töötamise ajal ohtlikku liigset soojust.
Vale metalli valimine toob kaasa tõsiseid ärilisi tagajärgi. Sundides vaske kokkusobimatutesse masinatesse, võite soojustõhusust halvasti eelistada. See toob kaasa nõrkade keevisõmbluste, tõsiste vibratsioonitõrgete ja kõrge tootmisdefektide esinemissageduse. Selle asemel võite eelistada lihtsat keevitamist, kasutades õhukest puhast niklit. See põhjustab äärmise termilise lagunemise tõttu varaseid väljatõrkeid. Peame selles õrnas tasakaalus hoolikalt liikuma.
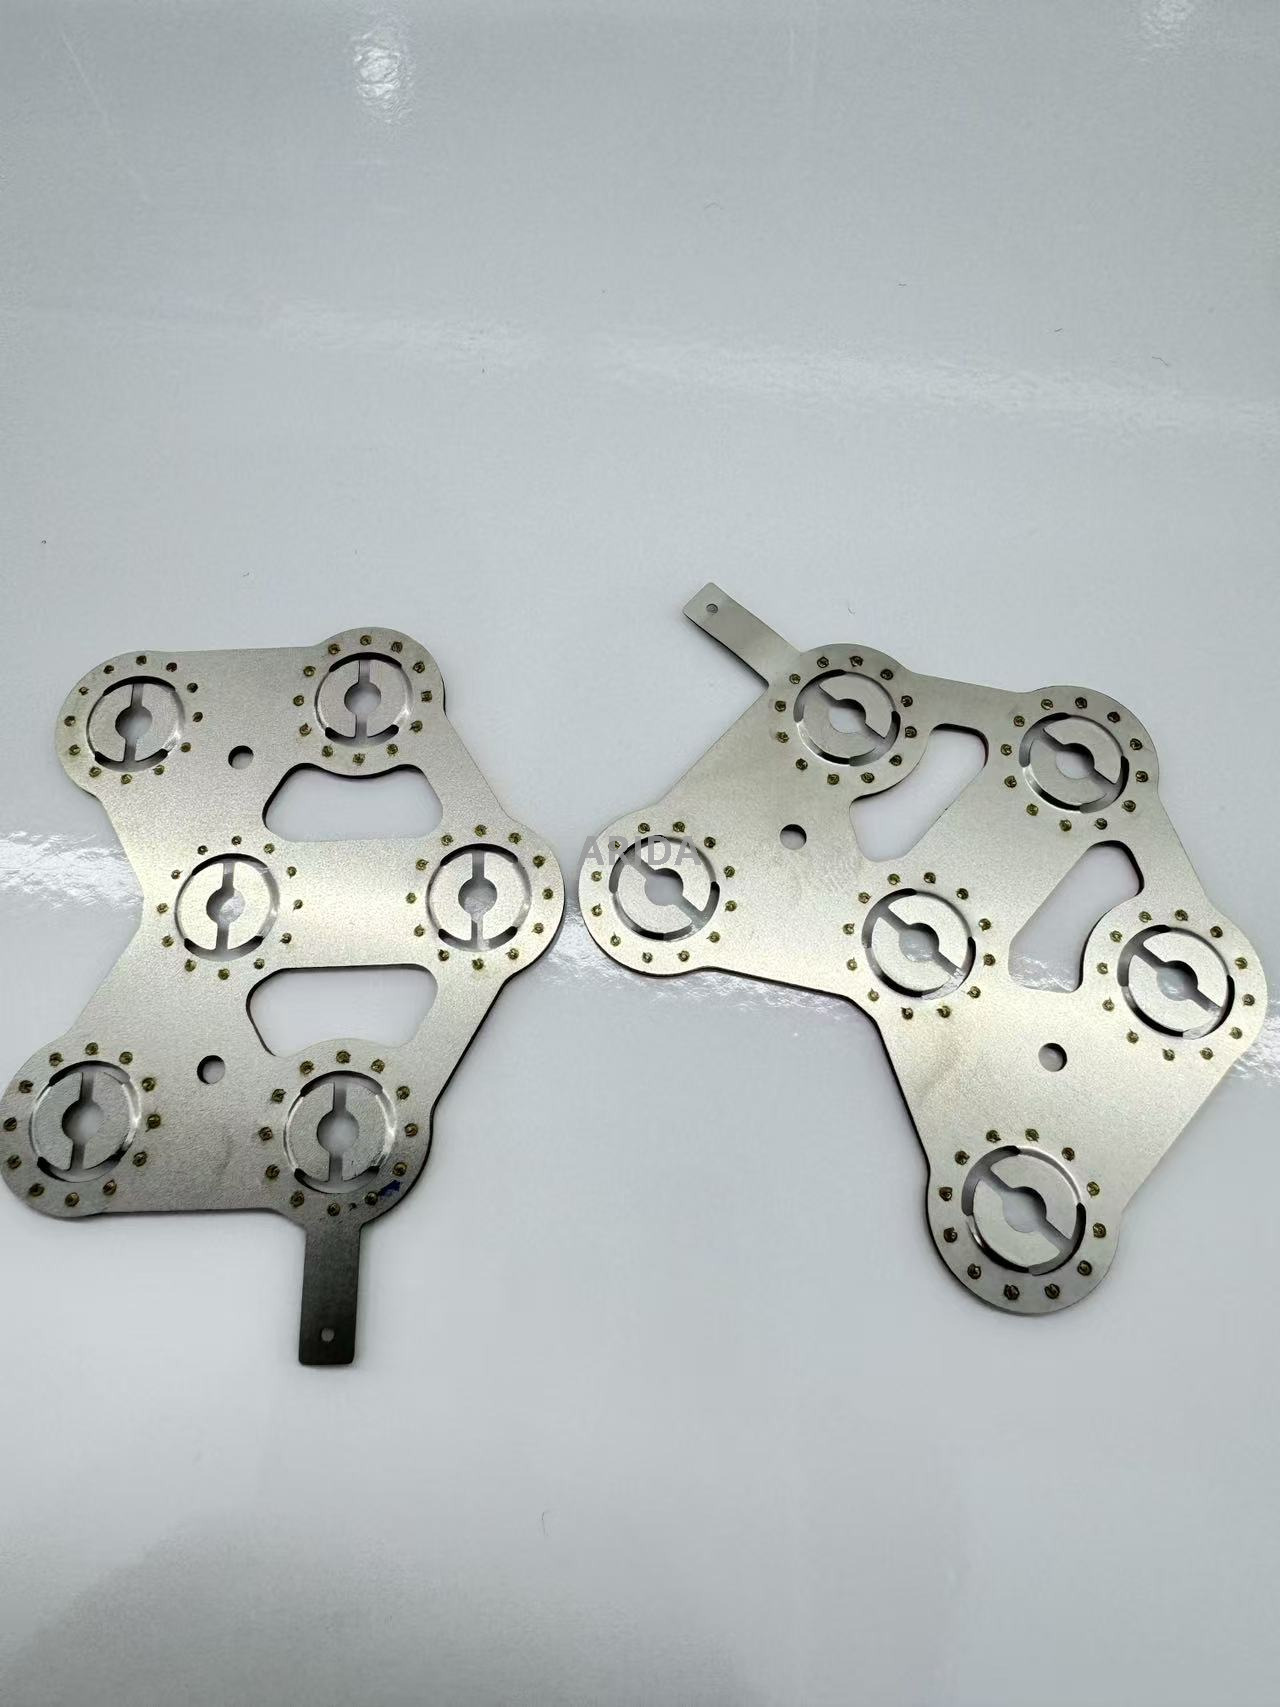
Puhta nikli hindamine: tööstuse lähtetase
Puhas nikkel domineerib kogu maailmas standardsete akukomplektide puhul. See pakub erakordset looduslikku korrosioonikindlust. See loob täiusliku elektritakistuse tavaliste mahtuvuslike punktkeevitajate jaoks. Vahelduvvoolu impulsspunktkeevitajad saavad sellega ilusti hakkama ka ilma keeruka parameetrite häälestamiseta. Toetume sellele järjepideva tootmiskindluse tagamiseks suuresti. Seadete sisestamisel näete harva keevisõmbluse nõrka läbitungimist. See moodustab uskumatult tugevad tükid vastu standardseid silindrilisi teraskestakesi.
Kuid puhtal niklil on tõsised jõudluspiirangud. Selle elektrijuhtivus ulatub IACS-i ligikaudu 22–25%ni. IACS tähistab rahvusvahelist lõõmutatud vase standardit. Võrreldes puhta vase juhiga piirab see tugevalt vooluvoolu. Tootjad proovivad sageli lihtsat ja intuitiivset lahendust. Need suurendavad nikliriba paksust. Nad loodavad, et see vähendab üldist takistuse jalajälge. See strateegia ebaõnnestub tehases kiiresti. Paks nikkel ületab kiiresti standardse punktkeevitusseadme läbitungimisvõime. Tehase standardvarustuse maksimaalne paksus on umbes 0,2 mm või 0,3 mm. Sellest piirist kaugemale surumine nõuab tohutuid energiaimpulsse. Teil on oht põleda otse läbi õhukese rakuseina. See vabastab väga tuleohtlikku elektrolüüti ja seab ohtu ohutuse.
Puhas nikkel sobib ideaalselt konkreetsete tootekategooriatega. Soovitame seda rangelt madala kuni keskmise äravooluga rakenduste jaoks. E-jalgrattad, tavalised kodused energiasalvestussüsteemid ja igapäevane olmeelektroonika sobivad selle profiiliga suurepäraselt. Nendes konkreetsetes sektorites on kõige olulisem tootmise lihtsus. Need tooted suruvad harva äärmuslikke, püsivaid voolusid pika aja jooksul. Saate hõlpsasti vältida äärmise soojusefektiivsuse vajadust.
Nikkeldatud vaskribade hindamine
Me vajame suure võimsusega pakettide jaoks tingimata suuri juhtivushüppeid. Nikkeldatud vaskribad pakuvad väga tõhusat ja suure jõudlusega lahendust. Need tagavad peaaegu vase juhtivuse kogu siini ulatuses. Saavutate peaaegu 100% IACS-i jõudluse. Südamik koosneb puhtast kõrge juhtivusega tahkest vasest. Väga õhuke nikkelkate katab välispinna. See täiustatud seadistus vähendab drastiliselt pinge langust mootori suure koormuse korral. Soojuse tootmine langeb väikese osani tüüpilisest puhta nikli tasemest. Samuti maksab see spetsialiseeritud bimetalliliste alternatiividega võrreldes oluliselt vähem.
Tootmise tegelikkus toob aga kaasa suuri ja kulukaid väljakutseid. Neid ribasid ei saa standardsete takistuskeevitajatega usaldusväärselt keevitada. Paks vasesüdamik tõmbab keevitussoojuse koheselt minema. Peate kasutama täiustatud kiudlaseriga keevitamise infrastruktuuri. Laserkeevitajad sulatavad metallid ülevalt alla puhtaks. Nad ei tugine üldse elektritakistusele. See seade nõuab suuri kapitaliinvesteeringuid. See nõuab ka täpset fookuskauguse reguleerimist, rangeid turvaümbriseid ja kohandatud kinnitustööriistu.
Keskkonna haavatavus on endiselt varjatud ja tõsine oht. Tootjad ostavad sageli suuri laia plaaditud rulle. Seejärel lõikasid nad need rullid kohandatud kitsasteks laiusteks. See mehaaniline lõikamisprotsess lõikab ära kaitsva nikkelkatte. See paljastab töötlemata vasest servad kogu riba pikkuses. Vask oksüdeerub õhuniiskuse mõjul kiiresti. Samuti kutsub see esile aja jooksul kiire galvaanilise korrosiooni. Kui kasutate neid merekeskkondades, riskite ühenduse pikaajalise halvenemisega.
Need spetsiifilised ribad sobivad kõige paremini kõrgelt kontrollitud tootmiskeskkondadesse. Seadmete õigustamiseks vajate massiivseid ja suuremahulisi tootmisliine. Teil peavad olema juba väljakujunenud laserkeevitusvõimalused. Rangelt kontrollitud madala õhuniiskusega töökeskkonnad on absoluutselt kohustuslikud. Neid ei saa kergesti kasutada väga söövitavates välistingimustes kasutatavates korpustes.
Vask-nikli bimetallkaartide hindamine
Täiustatud lennunduse ja autotööstuse rakendused nõuavad täiuslikku kompromissi. Vase-nikli bimetallilised klapid esindavad ühenduste absoluutset esmaklassilist taset. Tootjad sulatavad paksu vasest aluskihi füüsiliselt otse sihitud nikli pealiskihiga. See intensiivne protsess kasutab äärmist mehaanilist survet. See loob kahe erineva metalli vahel sujuva molekulaarse sideme. See suurepärane uuendus lahendab keevitamise paradoksi täielikult. Paks vasest põhi saab tohutu elektrivooluga vaevata hakkama. Õhuke niklist pealmine kiht asub otse teie keevituselektroodide all. See püüab suurepäraselt elektrilist soojust usaldusväärsete sügavate punktkeeviste jaoks.
Rakendustulemused muudavad sõna otseses mõttes teie tehase võimalusi. Suure voolutugevusega ühendused saavutate peaaegu kohe. Te ei pea üle minema kallitele laserkeevitusjaamadele. Teie olemasolevad mahtuvusliku takistusega punktkeevitajad töötavad suurepäraselt ilma muudatusteta. Alandate drastiliselt töötemperatuure kogu pakendi struktuuris. Kõrge C-kiirusega heitmed ei ohusta enam haprate rakkude pikaealisust. Välistate akuhaldussüsteemis täielikult kunstliku termilise drosseli.
Analüüsime hoolikalt esialgseid kulusid ja pikaajalist investeeringutasuvust. Maksate kindlasti kõrgema ettemaksu komponendi hinna vahekaardi kohta. Bimetalltoodete tootmine nõuab kõrgelt spetsialiseeritud vooderdusmasinaid ja ranget kvaliteedikontrolli. Kuid kompenseerite selle lisatasu uskumatult kiiresti. Väldite mitme miljoni dollarilisi kapitalikulutusi keerukatele laserkeevitustööriistadele. Vähendate drastiliselt pakenditõrkete arvu põllul. Teie garantiinõuded vähenevad toote eluea jooksul märkimisväärselt.
Need esmaklassilised sakid sobivad kõige nõudlikumate rakendustega. Elektrisõidukite moodulid nõuavad neid kiireks kiirendamiseks. Tugeva tööjõuga elektritööriistad loovad neile püsiva pöördemomendi. Lennundusrakendused nõuavad nende absoluutset töökindlust. Need tagavad maksimaalse ohutusvaru suure tsüklilise koormuse korral. Need pakuvad ka tugevat ja tõestatud vibratsioonitaluvust äärmise füüsilise stressi korral.
| Materjali tüüpi |
juhtivuse (IACS) |
keevitatavuse (takistuspunkt) |
esmane rakendamise risk |
| Puhas nikkel |
22% - 25% |
Suurepärane |
Tõsine termiline pudelikael kõrgetel võimendil |
| Nikkeldatud vask |
~95% - 98% |
Väga vaene |
Nõuab kulukat laserkeevitust; avatud servade korrosioon |
| Vask-nikkel bimetall |
~85% - 90% |
Suurepärane |
Kõrgem esialgne komponentide hankimise maksumus |
Otsuste raamistik aku vahekaardi materjali valimiseks
Täiesti õige materjali valimine nõuab väga struktureeritud ja objektiivset lähenemist. Järgige seda standardiseeritud otsustusraamistikku, et vältida kulukaid ümberkujundamisi.
1. samm: määrake voolu- ja suurusepiirangud
Soovitame esmalt välja arvutada maksimaalse pideva ja absoluutse tippvõimendi. Kaardistage need täpsed arvud oma vajaliku ristlõikepinnaga. Selle olulise piirkonna leidmiseks korrutate materjali paksuse riba laiusega. Võrrelge seda arvutatud pindala standardsete metallurgia võimsustabelitega. Kui kasutate rangelt puhast niklit, määrake täpne nõutav paksus. Kui nõutav nikli paksus ületab 0,2–0,3 mm läve, lõpetage kohe. Tavalised punktkeevitajad lihtsalt ei suuda seda ohutult läbida. Peate üle minema kõrge juhtivusega alternatiivsetele materjalidele.
2. samm: auditeerige tootmisinfrastruktuuri
Teie olemasolev tehase masinad dikteerivad teie realistlikke valikuid tugevalt.
- Standardtakistus- või mahtuvuslikud punktkeevitajad piiravad rangelt teie materjalivalikuid. Madala võimsuse jaoks peate valima puhta nikli või suure võimsuse jaoks bimetallilised valikud.
- Täiustatud kiudlaserkeevitajad avavad täiesti uusi tehnilisi võimalusi. Võite julgelt valida ökonoomse nikeldatud vase või esmaklassilise bimetalli valiku.
3. samm: hinnake kokkupuudet keskkonnaga
Hinnake lõpliku aku ranget IP (sissetungimise kaitse) reitingut. Kõrge õhuniiskusega keskkond põhjustab vase kiiret oksüdatsiooni. Söövitavad mererakendused hävitavad aktiivselt avatud vase elemente. Need karmid keskkonnad dikteerivad puhta nikli. Teise võimalusena võite kindlalt kasutada täielikult plakeeritud bimetallribasid. Peate täielikult vältima standardset piluga kaetud vaske. Paljastunud paljad vasest servad lähevad kindlasti enneaegselt üles.
Hankeriskid ja kvaliteedikontrolli vältimine
Globaalsed tarneahelad peidavad sageli uskumatult ohtlikke otseteid. Kurikuulus 'nikeldatud terasest' lõks rikub igal aastal tuhandeid akusid. Odavad, ebaeetilised tarnijad hindavad tavalist nikeldatud terast sageli puhta niklina. Terasel on täiesti kohutav elektrijuhtivus. See tekitab standardkoormusel tohutut, kontrollimatut soojust. Mis veelgi hullem, üliõhuke nikeldatud kattekiht kriibib paki tavalise vibratsiooni ajal kergesti maha. Aluseks olev odav teras roostetab teie kalli paki sees kiiresti. See tekitab tõsise, vahetu ohutusohu. Peate oma tootmisliini selle konkreetse ohu eest agressiivselt kaitsma.
Soovitame tungivalt standardida sissetulevad kvaliteedi tagamise protokollid. Ärge kunagi usaldage välismaiste materjalide sertifikaate pimesi. Iga tarne korral viige läbi kohesed ja praktilised kontrollimeetodid.
- Merevee korrosioonikatsed: kastke juhuslikud prooviribad tugevasse soolasesse vette. Oodake tervelt 24 tundi. Puhas nikkel jääb täiesti puhtaks ja läikivaks. Plaaditud terasel on ilmsed sügavad roostelaikud.
- Sädemete testimine: puudutage prooviriba korraks kiirele veskile. Puhas nikkel tekitab väga vähe lühikesi tumepunaseid sädemeid. Teras tekitab pikki, erakordselt heledaid, hargnevaid sädemeid.
- Lihvimise ja keevitamise testid: viilige pealmine pind agressiivselt ära. Proovige seda oma standardseadistustes kohapeal keevitada. Kui keevisõmblus ebaõnnestub või kleepub halvasti, on teil tõenäoliselt katmata vastupidav teras.
Tolerantsuse kontroll on sama oluline kui alusmaterjali puhtus. Rõhutage oma ostutellimustes tarnija rangeid tolerantse. Nõua plaadistuse üldise paksuse uskumatult ranget kontrolli. Kontrollige iga bimetallkeevisõmbluse mehaanilist nihketugevust. Ebaühtlane, laineline katte paksus rikub teie punktkeevitusparameetreid täielikult. Üks partii võib ideaalselt keevitada. Järgmine partii võib puhuda katastroofilised augud otse teie kallitesse rakkudesse. Peate tagama täiesti järjepideva tootmise läbi range ja andestamatu sissetuleva kontrolli.
Järeldus
Vahelehe materjalivalik ei ole kunagi üldine ja juhuslik insenertehniline valik. See nõuab täpset strateegilist joondamist. Peate tasakaalustama äärmuslikke elektrinõudeid väga rangete soojuspiirangutega. Peate ka silmitsi seisma oma tõelise tehasepõranda varustuse tegelikkusega. Puhas nikkel teenib uskumatult hästi põhilisi vähese äravooluga vajadusi. Kaetud vask on suurepärane, kui teil on juba täiustatud laserkeevitajad. Bimetallilised sakid lahendavad elegantselt üheaegselt keerukaid suure võimsusega ja takistusega keevitamise paradokse.
Soovitame teie insenerimeeskonnale konkreetseid järgmisi samme. Alustage kohe kavandatava aku range termilise modelleerimisega. Määrake oma absoluutne kõrgeim eeldatav temperatuur pideva koormuse tipptasemel. Järgmisena tellige kõigi kolme erineva valiku füüsilise materjali näidised. Tehke agressiivseid destruktiivseid koorimiskatseid, kasutades täpselt oma olemasolevaid tehase keevitusseadmeid. Kinnitage oma teoreetilisi laborimudeleid tegelike füüsiliste tõmbetugevuste suhtes. See praktiline ja praktiline valideerimine tagab väga turvalise, lõputult skaleeritava pakendikujunduse.
KKK
K: Kuidas arvutada aku vahekaardi vajalikku suurust?
V: Vajaliku ristlõikepindala saate määrata, korrutades saki paksuse selle laiusega. Võrrelge seda lõplikku ala teie valitud metalli standardsete võimsustabelitega. Vask talub täpselt sama ala jaoks ligikaudu kolm kuni neli korda rohkem voolu kui nikkel. Arvestage alati suure ohutusvaruga ootamatute tipppurskete puhuks.
K: Kas ma saan punktkeevitada puhast vaske 18650 või 21700 elemendiga?
V: Otsene vase punktkeevitus on ilma arenenud lasertehnoloogiata väga ebausaldusväärne. Vask hajutab soojust uskumatult kiiresti. Samuti puudub sellel täielikult kohaliku sulamisbasseini tekitamiseks vajalik elektritakistus. Tõenäoliselt saavutate negatiivse klemmi kaudu nõrgad liigendid või põletate augud. Edukaks punktkeevitamiseks on alati vaja nikliliidest.
K: Kas vask-nikli bimetallkaardid on lisakulu väärt?
V: Jah, need pakuvad sageli suurepärast investeeringutasuvust. Väärtus tuleneb otseselt suure võimsusega pakettide termilise drosselite vältimisest. Samuti hoiavad need ära väga kulukaid põllurikkeid. Kõige tähtsam on see, et need võimaldavad teil kasutada olemasolevaid takistuspunktkeevitajaid. Väldite täielikult kiudlaserkeevitusjaamade jaoks vajalikke ulatuslikke kapitaliuuendusi.
K: Kuidas ma tean, kas mu tarnija saatis puhta nikli või nikeldatud terase?
V: Kasutage praktilist tehasepõranda testimist kohe pärast tarnimist. Tehke soolase vee test, kriimustades pinda ja kandes peale soolvett; teras roostetab kiiresti, puhas nikkel aga mitte. Samuti saate abrasiivse veskiga kiirsädemete testi teha. Teras tekitab heledaid, hargnevaid sädemeid. Puhas nikkel tekitab väga vähe tuhmi punaseid sädemeid.



