Pakendidisainerid ja akuinsenerid seisavad täna silmitsi kasvava väljakutsega. Suure energiatihedusega süsteemid nõuavad ühendusi, mis suudavad tohutuid voolusid ohutult liigutada. Traditsioonilised ühest metallist komponendid lihtsalt ei suuda nende nõudmistega sammu pidada. Kuna elektrisõidukites ja energiasalvestussüsteemides suureneb pakendivõimsus, muutuvad pärandühendused kiiresti tõsisteks kitsaskohtadeks.
Puhas nikkel tekitab oma ülikõrge sisetakistuse tõttu tohutuid termilisi riske. Samal ajal põhjustab puhas vask halva automatiseeritud keevitatavuse tõttu liigset praaki. See juhtivuse ja keevitatavuse paradoks sunnib tootjaid tegema keerulisi ja ohtlikke kompromisse. Kui ohutus on esmatähtis, ei saa te enam loota vananenud metallkonfiguratsioonidele.
Sellest juhendist saate teada, kuidas bimetallkomposiidid lahendavad selle tehnilise dilemma jäädavalt. Uurime metallurgiliste sidumis- ja liidesstruktuuride taga olevat täpset teadust. Võrdleme kaasaegse pakendiintegratsiooni olulisi jõudluskriteeriume. Lõpuks saate teada, miks need projekteeritud lahendused tasakaalustavad äärmusliku vooluvõimsuse ja hästi skaleeritava automatiseeritud keevitamise.
Võtmed kaasavõtmiseks
Jõudlus: vask-nikli bimetallist sakid vähendavad sisemist takistust kuni 60% võrreldes puhta nikliga, toetades samal ajal 85%+ voolu läbi vasksüdamiku.
Tootmisvõime: niklikiht toimib laser- ja takistuskeevituse jaoks stabiilse energia neelajana, kõrvaldades puhta vase pritsmed ja elektroodide kleepumise.
Ohutus ja töökindlus: tõeline metallurgiline sidumine hoiab ära liidese lagunemise, pakkudes turvalisemat alternatiivi käsitsi 'vask-nikli sandwich' meetoditele ja ohtlikele nikeldatud terasest asendajatele.
Tehniline kitsaskoht: miks ühe metalliga ühendused ebaõnnestuvad?
Juhtivuse ja keevitatavuse paradoks
Puhas vask kannab elektrit kaunilt üle pikkade vahede. See tagab puhta nikli juhtivuse neli kuni viis korda. See muudab selle ideaalseks kiirteeks suurte voolude jaoks. Puhas vask peegeldab aga tootmise ajal tõsiselt laserenergiat. Puhta vase usaldusväärseks ühendamiseks vajate kõrgelt spetsialiseeritud keevitusseadmeid. See seade nõuab tohutuid võimsuse hüppeid ja pidevat hooldust. Vask kleepub ka keevituselektroodide külge, põhjustades sagedasi masina ummistusi.
Puhta nikli soojusjuhtimise riskid
Puhas nikli keevisõmblused on lihtsad standardsete tehaseseadmete abil. Kahjuks kannatab see kõrge pideva tühjenemise korral. Kuna sellel on palju suurem elektritakistus, tekitab puhas nikkel liigset džauli kuumenemist. See lokaalne kuumus koormab teie raku soojusjuhtimissüsteemi pidevalt. Aja jooksul halvendavad need termilised levialad aku keemiat. Need lühendavad oluliselt kogu paki üldist eluiga.
'Vase-nikli võileib' lahendus
Paljud isetegemise ehitajad ja vanade akukomplektide kokkupanijad kasutavad käsitsi lahendust. Enne punktkeevitamist panevad nad vasklehe peale õhukese nikliriba. See 'vask-nikli sandwich' tehnika tugineb nikli ülaosa sulatamisele, et siduda selle all oleva vasega. See nõuab intensiivset käsitsitööd ja kõrgelt kvalifitseeritud operaatoreid. Puutetakistus jääb partiide vahel väga ebaühtlaseks. Seda käsitsi meetodit ei saa lihtsalt ohutuks ja automatiseeritud tootmiseks skaleerida.
Kriitiline ohutushoiatus
Peate iga hinna eest vältima nikeldatud terase kasutamist suure võimsusega rakendustes. Mõned tootjad üritavad keevitusraskuste vältimiseks asendada terasega. Teras tagab ainult 3–7% vase loomulikust juhtivusest. See tekitab suure koormuse tingimustes äärmise elektritakistuse. See ohtlik tegevus põhjustab tõsist termilist põgenemist. See kujutab endast suurt tuleohtu igas suure äravooluga seadmes.
Kuidas vask-nikli bimetallitehnoloogia töötab
Põhimaterjali määratlemine
Mis täpselt on a Vase-nikli bimetallikomposiit ? See hõlmab kahe erineva metalli püsivalt seotud kattekihti. Tegemist ei ole mikroõhukese pinnakattega, mis kergesti maha koorub. Tootjad sulatavad kokku paksud, struktuuriliselt olulised puhta vase ja puhta nikli kihid. See loob ühe tugeva komponendi, mis on valmis äärmuslikeks keskkondadeks.
Pindadevaheline metallurgiline liimimine
Selle aluseks olev struktuuriteadus on põnev, kuid samas otsekohene. Nii vasel kui ka niklil on Face-Centered Cubic (FCC) võre struktuur. Nende aatomiraadiused ühtivad üsna täpselt. Tootmisprotsess järgib üldiselt järgmisi täpseid samme:
Ettevalmistus: Toores vasest ja niklist lehed läbivad intensiivse pinnapuhastuse, et eemaldada lisandid.
Kokkusurumine: Rasked valtspingid avaldavad tohutut survet, et sundida kaks metalli intiimse füüsilise kontakti.
Termiline töötlemine: Kontrollitud kuumuse kasutamine põhjustab metalliaatomite vibratsiooni ja aktiivset omavahelist hajumist.
Tahke lahuse moodustumine: hajuvad aatomid lukustuvad kokku, moodustades püsiva tahke lahuse üleminekukihi.
See protsess loob tõelise metallurgilise sideme. Need kaks metalli muutuvad aatomitasandil lahutamatuks.
Null täiendavat liidese takistust
See püsiv metallurgiline side moodustab veatu oomilise kontakti. Liimitud kihtide vahel ei ole mikroskoopilisi tühimikke ega õhuvahesid. Elektronid liiguvad kõhklemata sujuvalt nikli ja vase tsooni vahel. Väldid täielikult mehaaniliste kihtide puhul sageli esinevat mikrokaare. Samuti hoiate ära tavaliste mehaaniliste võileiva seadistuste korral esinevad äkilised takistuse tõusud.
Hindamiskriteeriumid: komposiitpatareide vahekaartide võrdlusuuringud
Elektrijuhtivus ja sisetakistus
Peame hindama, kui tõhusalt vasest niklist bimetallist sakid kannavad suuri elektrilisi koormusi. Puhast vasest alus toimib nende komponentide peamise elektrilise kiirteena. See kannab üle 85% kogu voolust läbi ahela. Selle tulemusel langeb üldine sisemine takistus võrreldes puhta nikli alternatiividega drastiliselt. See tõhusus on kiirlaadimissüsteemide jaoks kriitilise tähtsusega.
Soojusjõudlus ja soojuse hajumine
Vase alus tõmbab hävitava soojuse kiiresti tundlikest rakuklemmidest eemale. See toimib uskumatult tõhusa lokaliseeritud jahutusradiaatorina. Samal ajal säilitab välimine niklikork suurepärase füüsilise stabiilsuse kõrgetel temperatuuridel. See hoiab ära konstruktsiooni deformatsiooni äärmuslike termiliste tsüklite ajal. See kahetoimeline jõudlus hoiab kogu akumooduli ohutumana.
Automatiseeritud keevitatavus
Nikli välispind tagab väga prognoositava kontakttakistuse. See prognoositavus on ideaalne takistuspunktkeevitussüsteemide jaoks. See pakub ka stabiilset ja ühtlast energia neeldumist täiustatud laserkeevitustehnikate jaoks. Need omadused tagavad puutumatud, pritsmevabad sidemed. Tootmisliinidel on vähem kinnikiilunud masinaid, puhtamad keevisõmblused ja suurepärane läbilaskevõime.
Korrosioonikindlus
Väga reaktsioonivõimeline vasesüdamik oksüdeerub kiiresti, kui see jääb ümbritseva õhu kätte. Sellel tekib kiiresti roheline verdigri kiht. See oksüdatsioon halvendab aja jooksul elektriühendusi. Tahke niklikiht toimib püsiva kaitserüüna. See kaitseb haavatavat vaske niiskuse ja karmide keemiliste rünnakute eest.
Materjali võrdlustabel
| Materjali tüüp |
Juhtivuse tase |
Automatiseeritud keevitatavus |
termiline stabiilsus |
| Puhas vask |
Suurepärane (100% IACS) |
Väga halb (peegeldab lasereid) |
Hea (annab soojust kiiresti üle) |
| Puhas nikkel |
Madal (~22% IACS) |
Suurepärane (null pritsmeid) |
Suurepärane (kõrge sulamistemperatuur) |
| Bimetallkomposiit |
Kõrge (domineerib vasktuum) |
Suurepärane (niklikork imab) |
Silmapaistev (kahekordne eelis) |
Suure võimsusega pakettide projekteerimise ja rakendamise tegelikkus
Vormitegurid ja geomeetriad
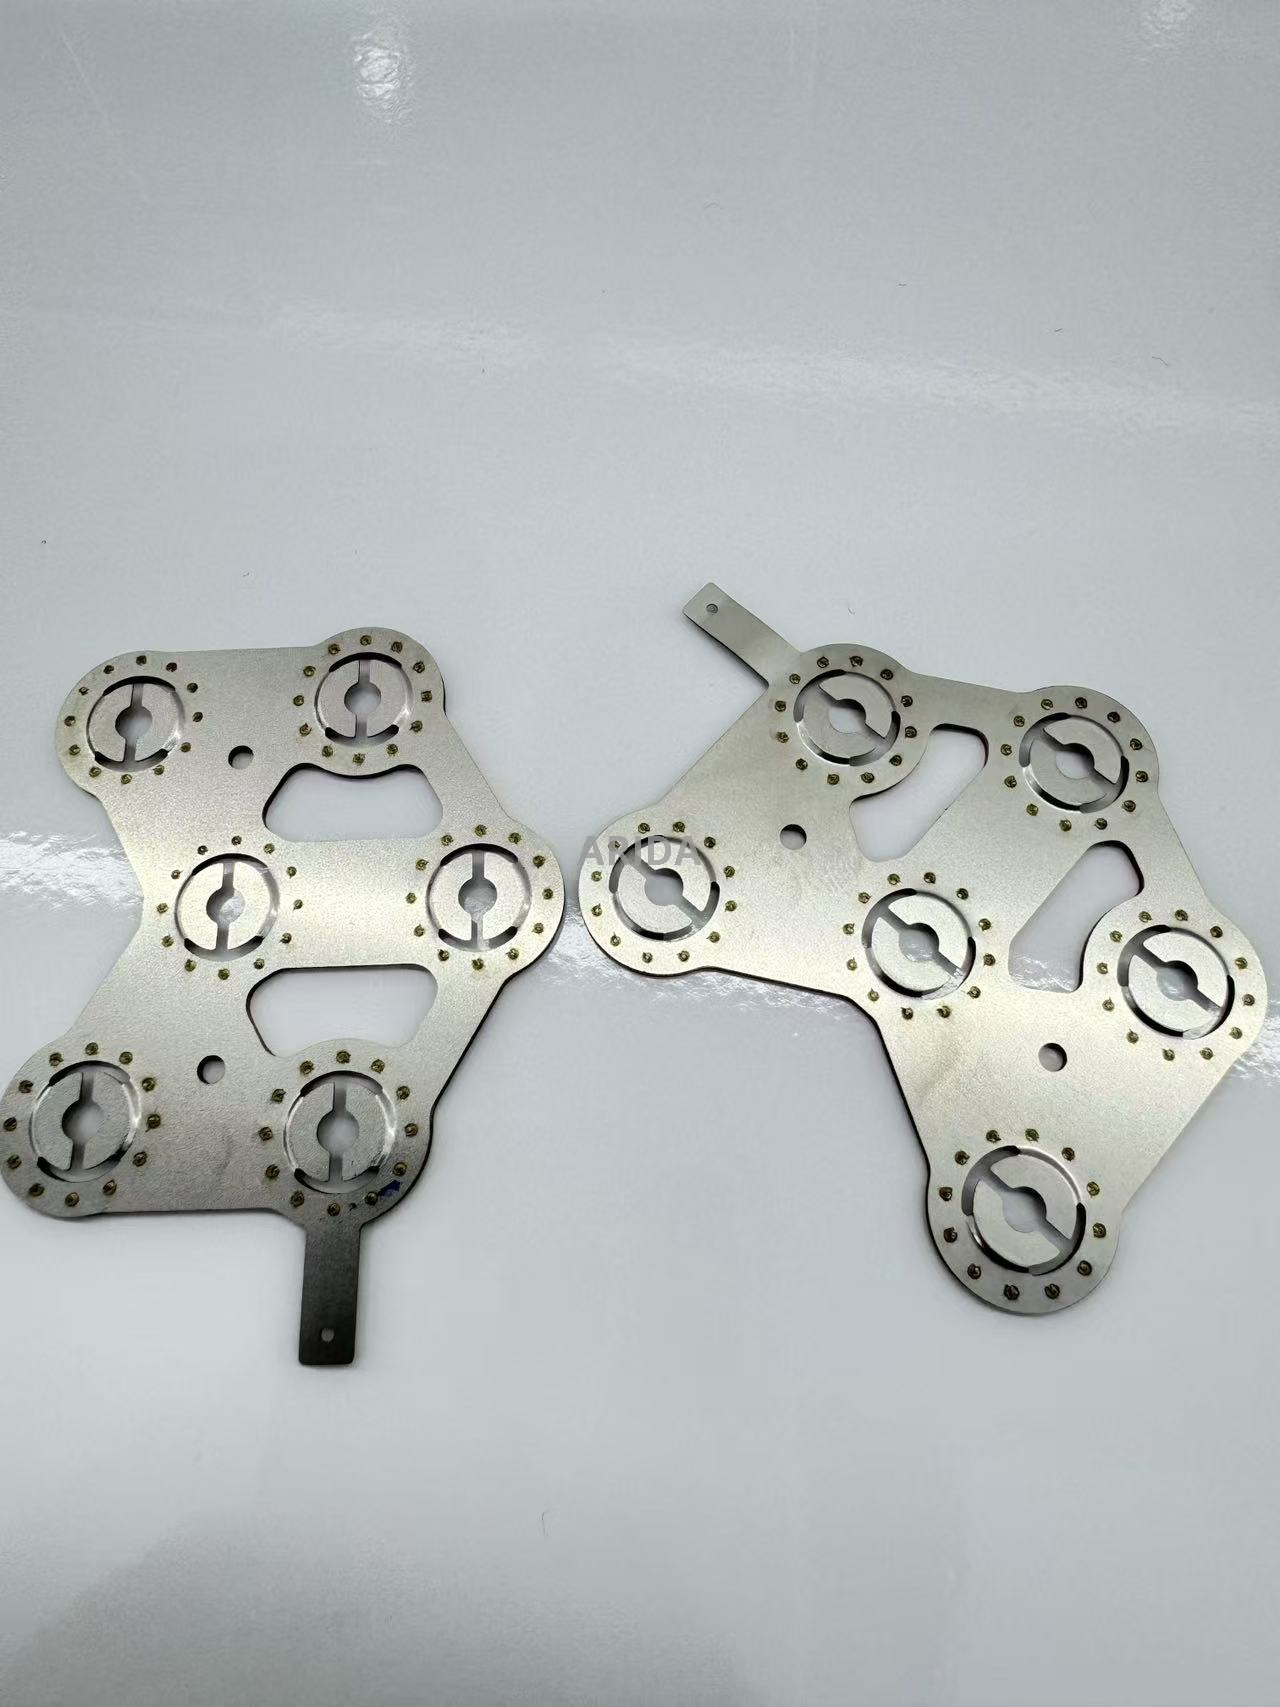
Insenerid kasutavad neid täiustatud komposiite mitmesugustes füüsilistes iteratsioonides. Võite kasutada väga paindlikku Komposiitpatareide sakid kompaktsete kottielementide jaoks. Need õhukesed profiilid painduvad paki kokkupaneku ajal kergesti. Teise võimalusena nõuavad suured silindrilised vormingud, nagu 4680 lahtrid, jäiku ja vastupidavat vasest niklist siini kujundused. Valitud geomeetria sõltub täielikult teie mooduliruumi piirangutest ja konkreetsetest lahtrite vahenõuetest.
Otsene BMS-i integreerimine
Hapra 'spagetijuhtmestiku' asendamine parandab drastiliselt pakendi ohutust. Tootjad kasutavad nüüd lahtiste juhtmete asendamiseks kohandatud tembeldatud bimetallühendusi. Need jäigad komponendid paigaldatakse otse trükkplaatidele (PCB-dele). Siiski peate vältima vase kuumuse liiga kiiret eemaldamist PCB jootmisprotsessi ajal. Insenerid kasutavad selle lahendamiseks kohandatud 'termilise leevendus' disainilahendusi. Nad lõikavad metallisse kitsa kaela graafika, et piirata kiiret soojusvoogu. See tagab täiuslikud jooteühendused, ilma et aku all olev element kogemata kuumeneks.
Ühilduvus tihendus- ja tab-geeliga
Suure võimsusega kottielemendid kasutavad sageli sisemisi sakke, mis on paksemad kui 0,2 mm. Need paksemad metallribad nõuavad õnnetuste vältimiseks spetsiaalset servatöötlust. Teravate tootmisjääkide eemaldamiseks peate kasutama küljelt lõigatud servi. Lisaks vajavad nad kvaliteetseid isoleerteipe. Mitmekihilised 'valge liimi' polüpropüleenkiled toimivad siin kõige paremini. Need peavad vastu palju suurema termotihendusega tööakendele. Need takistavad tõhusalt fooliumi läbitorkamist, peatavad niiskuse sissepääsu ja kõrvaldavad pikaajalise paisumise riski.
Skaleeritavuse ja tootmise efektiivsuse hindamine
Materjali saagis vs praagi vähendamine
Suuremahulised tootmiskeskkonnad nõuavad absoluutset töökindlust. Tavalised üksikud metallid põhjustavad sageli tõsiseid tootmisraskusi. Kuigi tavaline vask tundub paberil ahvatlev, põhjustab see sageli konveieril ootamatuid keevitustõrkeid. Kasutades a bimetallist aku pistik tekitab peaaegu nullilähedasi keevisõmblusi. Vähendate märkimisväärselt masina ettearvamatut seisakuaega. Halbade pritsivate keevisõmbluste tõttu viskate ära palju vähem kalleid akuelemente.
Elutsükli pikaealisus
Tootmise mastaapsuse peame arvestama kogu tsükli elueaga. Madalam sisetakistus tekitab töö ajal oluliselt vähem soojust. Aku sees on vaja vähem aktiivset vedelikjahutust. See säilitab rakkude õrna keemilise tasakaalu tuhandete tsüklite jooksul. See vähendab dramaatiliselt kogu garantiinõudeid EV aku ühendamise süsteem. Jahedam pakk on alati kauakestev pakk.
Loogika nimekirja lisamine
Õige metalli valimine nõuab teie täpse rakenduse mõistmist. Siin on teie insenerimeeskonna jaoks selge loogiline raamistik:
Kasutage puhast niklit järgmistel juhtudel: ehitate vähese energiatarbega seadmeid karmidesse keskkondadesse. Meditsiinimonitorid ja põhiline olmeelektroonika sobivad selle profiiliga suurepäraselt.
Kasutage bimetallkomposiite, kui: projekteerite suure C-kiirusega tühjenduspakke. Nad paistavad silma automatiseeritud elektrisõidukite moodulite poolest. Need toetavad suurepäraselt ka skaleeritavaid energiasalvestusriiulid, mis seisavad silmitsi äärmiselt kitsa soojuseelarvega.
Vältige nikeldatud terast, kui: Ehitate midagi muud, kui tavaline nõrkvoolu prototüüp. See ei ole suure voolutarbimise korral ohutu.
Järeldus
Vask-nikli bimetalllahendused ületavad olulise lõhe termilise vajaduse ja automatiseeritud tootmisreaalsuse vahel. Need tasakaalustavad äärmise voolutaluvuse igapäevase tootmisliini töökindluse kõrval. Need pakuvad parimat juhtivat maanteed kaasaegseks energia salvestamiseks.
Soovitame koheselt auditeerida oma praeguseid tõrgete määrasid pakkkeevitusel. Käivitage oma olemasolevatel ühemetallist siinidel ulatuslikku termopildistamist tippkoormuse korral. Lõpuks taotlege oma laserkeevitusparameetrite kinnitamiseks bimetallikuponge. Lõpetage täna oma suure võimsusega komplektide kujunduses järeleandmisi tegemast.
KKK
K: Mis vahe on nikeldatud vasest ja vask-nikkel bimetallist sakkide vahel?
V: Plaadimine on mikroõhuke pinnatöötlus. See ketendub kergesti mehaanilise koormuse või sügava keevituse läbitungimise korral. Bimetallkomposiidid hõlmavad paksu, struktuuriliselt olulisi materjalikihte. Need on metallurgiliselt püsivalt omavahel ühendatud, et suure vooluga ja agressiivses automatiseeritud keevituskeskkonnas ohutult toime tulla.
K: Kas saate keevitada vask-nikli bimetallilisi sakke standardsete takistuspunktikeevitajatega?
V: Jah, saate. Peamine niklikiht loob vajaliku elektritakistuse. See loob probleemideta täiusliku lokaliseeritud keevisõmbluse. Te ei vaja massiivseid võimsuse naelu ega spetsiaalseid seadmeid, mida tavaliselt vajatakse puhta vase komponentide keevitamiseks.
K: Millised on EV akude ühenduste üldised paksuse ja laiuse spetsifikatsioonid?
V: Laiused on tavaliselt vahemikus 3 mm kuni üle 10 mm. See sõltub täielikult teie konkreetsest lahtrivahest. Komposiitide kogupaksused jäävad tavaliselt vahemikku 0,1–0,3 mm. Suuremõõtmelised sõidukipakid nõuavad sageli kohandatud suurust ja ainulaadset tembeldamist.
K: Kas bimetallist sakk vajab spetsiaalseid tab-geele kotirakkude jaoks?
V: Jah, nad teevad seda sageli. Suure võimsusega vahelehed nõuavad täiustatud mitmekihilisi PP-kilesid. Tööstuse eksperdid nimetavad neid tavaliselt 'valgeks liimiks'. Need peavad ohutult vastu kõrgema termilise tihendusega tööakendele. Samuti hoiavad need ära teravate servade lühise ja peatavad niiskusest põhjustatud aku paisumise.



